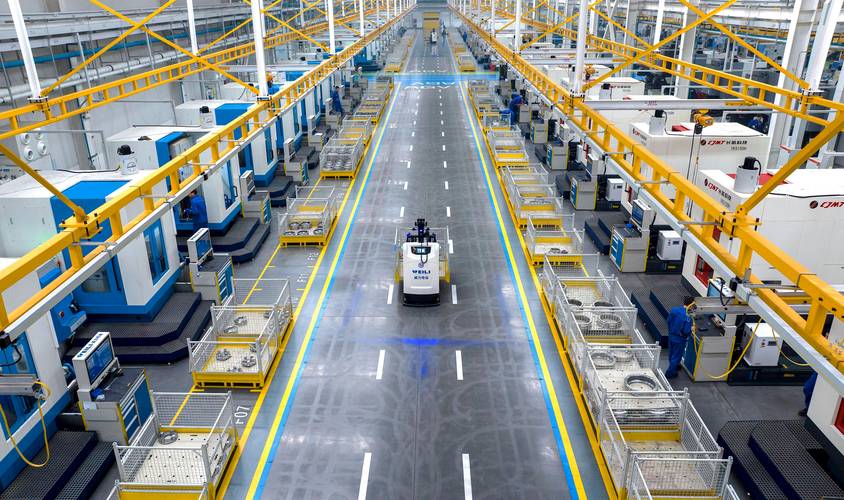
很多工厂喊了五六年智能化,转来转去,设备层还是一堆烂摊子。主控板卡七八块,一个坏了全线停,找配件还得等原厂三个月。现在有个东西正在悄悄解决这个问题。就是工业SOC。
问:市面上很多号称工业SOC的产品,是不是就是普通消费级SOC换个耐温封装卖高价?
答:还真有不少这样的智商税产品。普通消费级SOC从设计开始,目标就是高性能、低功耗,根本不考虑工业场景的需求:125度高温连续运行、上千伏的电磁浪涌冲击、10年以上的连续供货承诺,这些消费级SOC根本做不到。真的工业SOC,从架构设计、流片到封装测试,每一步都符合工业级可靠性标准,还专门硬件加速了PROFINET、EtherCAT这些主流工业协议,不是换个封装就能搞定的。
说实话,这块水真的很深,采购选型的时候擦亮眼睛准没错。
别觉得工业SOC还是实验室里的概念。今年我跑珠三角长三角的十多家装备厂,至少一半都在新品里换了工业SOC方案。
最典型的就是数控机床主控。以前的数控系统,基本都是通用处理器加FPGA再加接口板卡,三块板卡拼起来,光是连线焊点就几千个,出故障的概率高得离谱,成本也下不来。现在用国产工业SOC,把运动控制硬逻辑、处理器、协议单元全都集成进去,一颗芯片顶三块板卡,成本直接降了35%以上,整体故障率降了七成。
还有光伏切片机、锂电叠片机这些高端锂电光伏设备,以前一套设备光主控板卡就要十来块,现在一颗工业SOC就能搞定运动控制、机器视觉预处理、设备联网三个核心功能,体积缩小一半,维护成本直接砍没了。
问:中小企业想用工业SOC,改造成本会不会承受不起?
答:放在三年前,确实是这样,那时候工业SOC都是进口货,开发也得自己搞,一套方案下来小几十万。现在不一样了,国内头部半导体厂商已经出了量产的工业SOC,还有现成的标准化主控模块,配套的驱动、协议栈全都做好了,中小装备厂只要改改外壳就能用,改造成本比原来少了至少七成。算全生命周期的账,原来多板卡方案每年维护成本大概是设备原值的8%,工业SOC方案降到2%以内,快的两三年就能收回初期投入。
💡 第一个坑:盲目追求最高集成度。有些厂商为了吹卖点,把什么功能都往SOC里塞,看起来很厉害,实际上只要其中一个功能模块出问题,整颗芯片都得换,反而不如适度集成灵活。工业设备最讲究可维护,适度集成,留好扩展接口,比全集成实用太多。
❗ 第二个坑:选没有生态的小厂方案。现在做工业SOC的厂商一二十家,不少小厂商的芯片流片出来就卖,配套的驱动、工业协议栈全要你自己的团队开发,一不小心就陷进去,项目拖个一年半载太正常。选已经有成熟落地案例、完整生态的方案,哪怕贵一点,省出来的时间成本都赚回来了。
✅ 第三个坑:不做现场验证就批量上马。工业SOC再好,也是新东西,不同工厂的环境差得远,有的车间振动大,有的电磁干扰强,一定要拿样机到现场跑至少三个月,把各种极端工况都试一遍,没问题再批量铺。说实话,我见过太多项目,为了抢进度,新品直接上批量,结果出了问题,亏几百万的都有。
说实话,以前我们工业高端芯片全靠进口,现在自己能做性能达标的工业SOC,真的挺提气的!
不过话说回来,我们国家在工业SOC这块刚起来,和国际顶尖水平还有差距,但至少我们已经有了能用的产品,不用再被国外卡脖子,这就够了。慢慢来,总会追上的。现在制造业智能化的红利,已经从顶层的MES往下沉到设备层了,所有的计算、控制都要往边缘走,工业SOC就是这个下沉过程里最核心的底座,踩对点的玩家,已经开始吃肉了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂工业SOC:为什么它是制造业智能化转型的下一个核心 https://www.dachanpin.com/a/tg/70630.html