停产了。就为一颗螺栓。
去年在华东一家汽车零部件厂,总装线停了四十分钟。原因?工程变更改了螺栓规格,PLM里更新了,采购没同步,MES里的工单还是旧版本。操作工按老图纸装配,扭矩枪报警,整条线卡住。事后复盘,大家说:我们有系统啊。ERP、PLM、MES、QMS,一个不缺。问题是,它们各说各话。这就是工业数字主线要解决的事。不是再买一套软件。是把这些孤岛里的数据,从设计意图到报废回收,串成一条能追溯、能执行、能闭环的线。

数字主线不是数据中台换皮
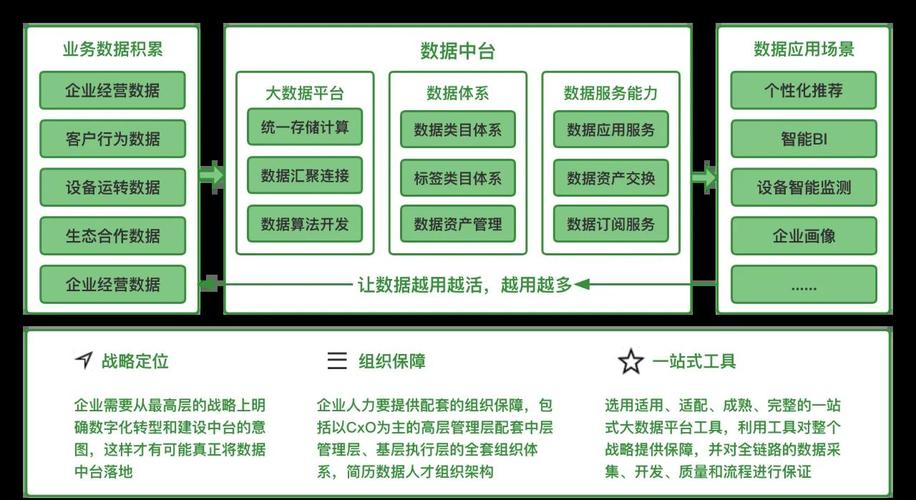
很多人一听数字主线,第一反应:上个数据中台,把数据抽过来,做个大屏。错了。大屏救不了产线。
工业数字主线的核心,是上下文关联。一个零件号,在EBOM里是设计要求,在MBOM里是装配层级,在工单里是消耗物料,在质量记录里是检测对象,在售后服务里是维修件。这些身份必须被关联起来,而且版本要一致。时间戳、变更单号、责任人、生效架次,一个都不能少。
标准层面,ISO 23247 给了数字孪生参考架构,IEC 63278 的资产管理壳(AAS)在德国工业界推得挺猛。国内呢?标识解析体系、工业互联网平台,都在往这个方向走。但说实话,标准是地图,路还得自己走。
关键点在于:数字主线不是把所有数据都塞进一个湖。是保留数据在源系统的所有权,同时建立可追溯的链接关系。有点像什么呢?像铁路调度。车还是各段管,但时刻表、信号、轨道占用必须统一。
从BOM到工单,断点到底在哪
我画过一张图,给团队讲数字主线。左边是设计,右边是售后。中间画了六个断点。每个断点都是事故高发区。
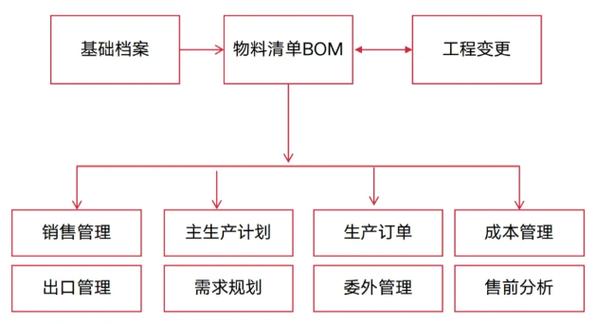
- EBOM到MBOM:设计说装一个支架,工艺说分两个工位装。如果映射关系靠Excel维护,变更一来,必错。
- MBOM到工单:计划排产时,替代料、批次、有效期,经常对不上。
- 工单到质量:检测数据在线边,但没回写到工单,SPC分析滞后。
- 质量到售后:客诉来了,查不到当时的生产参数。只能召回一批,范围扩大。
这些断点,不是技术难题。是管理问题。流程没定义清楚,数据标准不统一,责任人不明确。你上再贵的系统,也是把错误数据搬得更快。
问:我们厂连PLM都没上全,能做数字主线吗?
答:能。但别从PLM开始。先找一条最痛的产品线,把变更流程和工单执行打通。哪怕先用二维码把物料批次和工单关联起来,也算主线的起点。记住,数字主线是演进,不是一次性工程。
落地场景:三类最见效

哪些场景值得先干?我按投入产出排序。
第一,工程变更影响分析。变更单发起后,自动找出受影响的物料、工单、在制品、已发货产品。汽车行业叫“变更断点”,航空叫“构型管理”。一个变更,以前要开三天会,现在系统十分钟拉出清单。省下的不只是时间。
第二,质量追溯与闭环。关键工序的参数、设备、操作工、物料批次,自动绑定到产品序列号。出了质量问题,反向追溯。更狠的是正向拦截:发现某批次来料异常,直接锁定用了这批料的在制品和成品。以前靠翻纸质记录,现在扫码即得。❗注意,这里的关键是采集自动化,别让工人手工填表,填了也不准。
第三,服务备件与预测性维护。交付后的设备,运行数据回传,和设计BOM、维修BOM关联。哪批轴承故障率高?设计要不要改?服务工程师不用猜。这个闭环一旦跑通,研发、制造、服务就真正坐到了一张桌子上。
问:数字孪生和数字主线是什么关系?
答:简单说,主线是数据流和追溯链,孪生是模型和仿真。没有主线的孪生,是花瓶。模型很漂亮,但数据是手工喂的,滞后两天,你敢用它控产线?主线给孪生提供实时、可信的上下文,孪生才能做预测和优化。
别踩这些坑

坑一:一把手不挂帅,IT和OT各干各的。数字主线天然跨部门。设计、工艺、制造、质量、采购、售后,谁都不服谁。没有高层拍板,数据标准定不下来。
坑二:追求大而全的主数据平台。一上来就搞全集团主数据,三年没上线。先做领域主数据,比如物料、BOM、工艺路线。小步快跑。
坑三:忽视存量数据质量。新系统上线,历史数据一锅端。结果垃圾进,垃圾出。建议:存量数据分级治理,关键产品线优先清洗。
坑四:把数字主线当成IT项目。它其实是业务变革项目。IT是使能者,业务是Owner。KPI要落在质量损失、变更周期、交付准时率上,不是系统上线数量。
💡我的建议:画一张自己的“主线地图”。横轴是产品生命周期阶段,纵轴是数据类型。标出断点、系统、责任人。然后挑一个断点,用最小闭环打通。跑通一个,再复制。
机械制造业现在压力大。订单碎片化、交付周期短、质量要求高。工业数字主线不是银弹,但它能让你的数据变得可信、可追溯、可行动。这件事,越早开始越好。别等下一次停产,才想起那颗螺栓。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业数字主线:别把它做成又一个昂贵的Excel表 https://www.dachanpin.com/a/tg/72936.html