工业焊接工艺:从批量生产到高端制造的选型干货

很多工厂的工艺负责人,天天在工业焊接工艺上踩坑。选贵了,回本回个五六年,亏死。选便宜了,质量达不到要求,订单丢了。 我干这行快二十年,见过太多踩坑的案例了。

早就不是“焊住就行”的时代了

三十年前,工厂焊个机床机架,只要不脱焊,能交货就算合格。现在呢? 新能源汽车的电池托盘,要保证十几年不腐蚀不开裂,焊接精度要控制在0.1毫米以内。航空航天的钛合金构件,要求焊接处强度和母材一致,不能有一个气孔。 不一样了,完全不一样了。
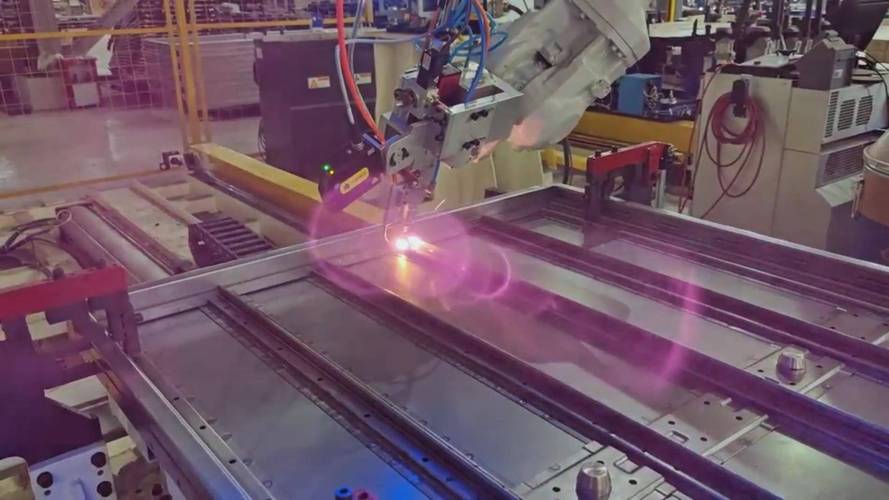
新能源汽车电池托盘激光焊接现场
新能源汽车电池托盘激光焊接现场
很多人说,不就是焊接吗?哪来这么多讲究。说白了,下游要求变了,整个工业体系对工业焊接工艺的要求,早就翻了好几个跟头。 问:中小型机加工厂,接散单多,到底留哪几种工业焊接工艺就够? 答:如果主要接普通钢结构、通用机械机架的单,留二氧化碳气体保护焊+手工电弧焊足够,设备成本低,焊工好找,对下料公差容忍度也高;如果常接不锈钢钣金、五金装饰件,再加一台普通氩弧焊就行,完全没必要一开始就砸大几十万上激光焊接,纯纯浪费预算。 问:为什么很多工厂上了自动化焊接线,合格率还是上不去? 答:十有八九不是工业焊接工艺的问题,是前端下料精度的问题。自动化焊接对拼接间隙的要求,一般是不超过板厚的10%,很多工厂下料切出来歪了1毫米,焊出来肯定漏焊变形,这个锅不能甩给工艺本身。

主流工业焊接工艺的适配场景,一目了然

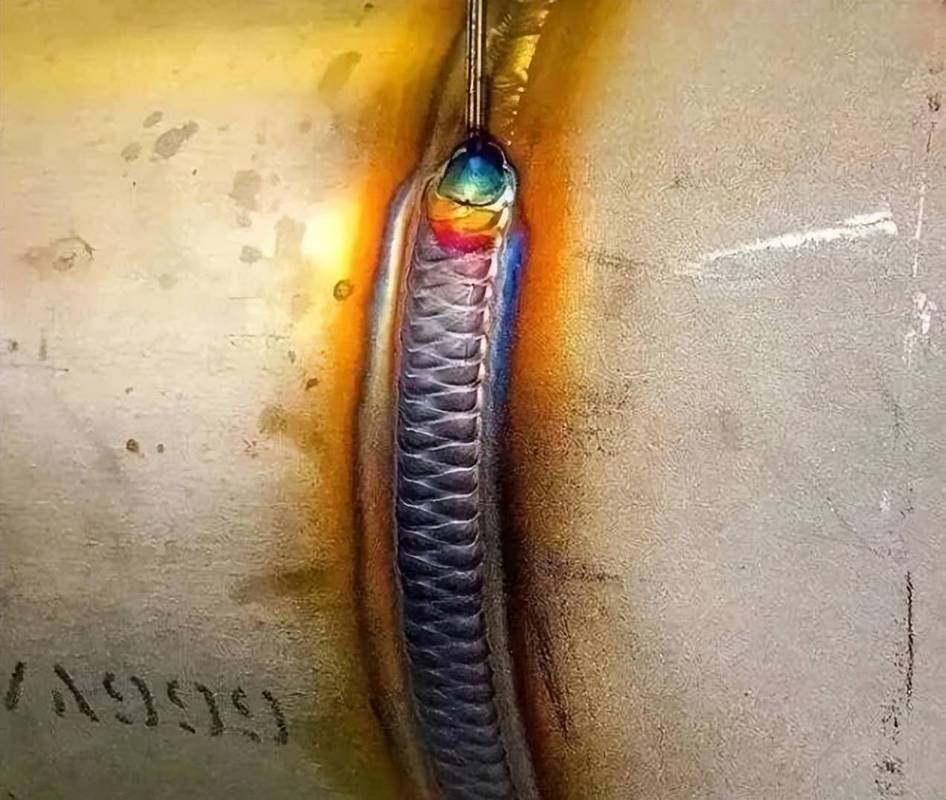
💡 我整理了现在最常用的几类,直接对应场景,不用看那些绕来绕去的学术定义: 传统熔焊类(二保焊、氩弧焊、手工电弧焊):适配低中要求的钢结构、通用机械零部件,单位成本最低,对工人技术要求门槛不高,缺点是焊接变形大,后续打磨工作量大,效率低,不适合高端精密构件。 高能束焊接(激光焊、电子束焊):当下新能源、航空航天领域的宠儿,热影响区极小,焊接变形几乎可以忽略,焊接速度快,还能焊异种金属,强度高。缺点就是贵!一台进口光纤激光焊接设备随便上百万,对装配精度要求极严,小工厂真没必要碰。 搅拌摩擦焊:最近五年火到发紫的工艺,焊接铝、铜这些有色金属,完全没有气孔,焊接强度比传统熔焊高10%以上,适合大尺寸平板构件。缺点就是设备尺寸大,只能焊开放平面,复杂构件搞不了,初期投入也不低。
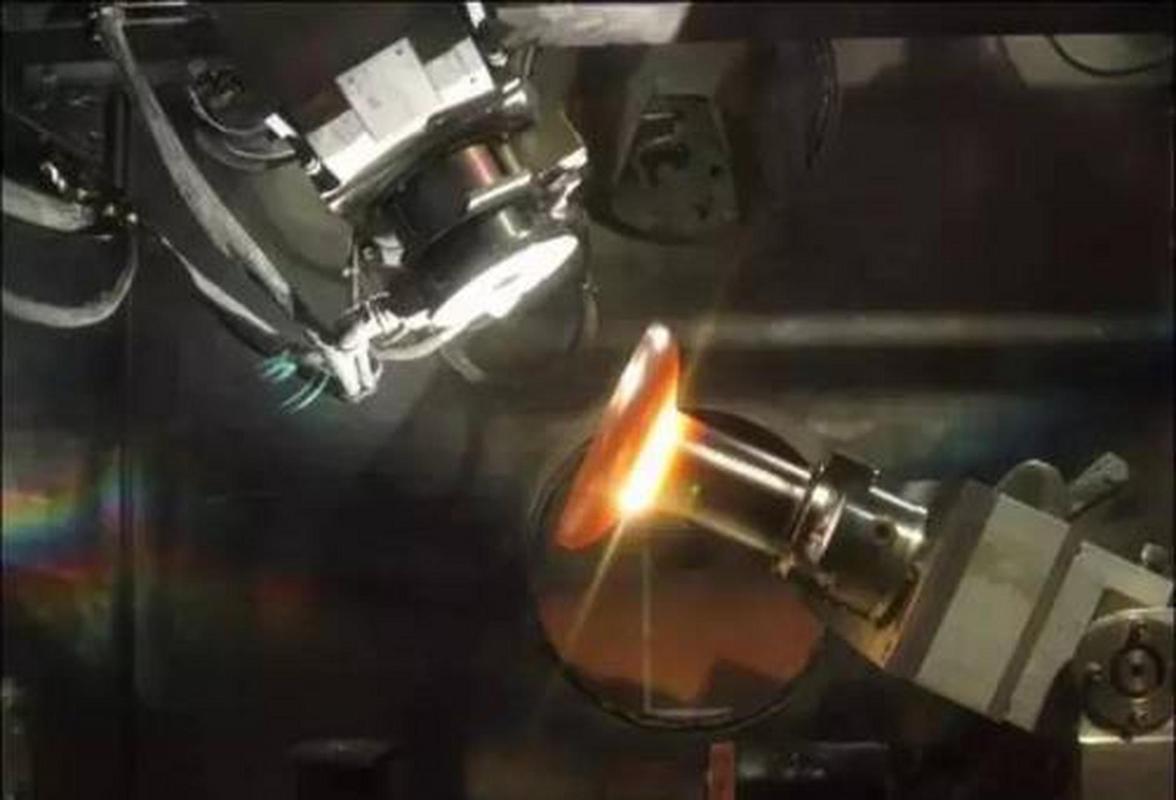
航空钛合金构件电子束焊接加工现场图
航空钛合金构件电子束焊接加工现场图
不过话说回来,现在很多新工艺其实都是换场景用的,没有哪一种能包打天下。我见过有人拿激光焊去焊100毫米厚的钢板,那成本比二保焊高十倍都不止,纯给设备商打工。

选工业焊接工艺,别踩这些新坑

选工业焊接工艺,别踩这些新坑
选工业焊接工艺,别踩这些新坑
现在行业吹智能制造,很多销售就拿着新概念忽悠人,我给你提个醒: ❗ 没有所谓的“万能工业焊接工艺”,所有说“我这个工艺能焊所有材料”的,直接拉黑走人。不同材料不同要求,适配的工艺天差地别,哪来的万能? ❗ 别盲目追AI焊接、数字焊接这些新概念。如果你的单都是批量大、要求固定的,普通自动化焊接就足够用。AI视觉焊接确实能解决变批量、公差大的问题,但一套系统加十几万,不是做高端定制的,真没必要花这个钱。 💡 现在供应链都要求溯源,如果你的客户是主机厂、航空航天配套,一定要选带数据采集功能的焊接设备,能记录每一道焊缝的电流、电压、焊接速度,不然连入门门槛都摸不到。我去年就见过一家工厂,因为焊机没有数据存储功能,中了标都被退了,亏了几十万的备货钱,太可惜。 说实话,工业这行,从来都是合适的才是最好的。你开个小加工厂,接百十块的散单,没必要去凑那个几百万设备的热闹。你做高端配套,该投的钱也不能省,不然质量卡不住,订单丢的更快。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业焊接工艺:从批量生产到高端制造的选型干货 https://www.dachanpin.com/a/tg/70694.html

赞 (0)
工业热处理:被低估的机械制造”隐形内功”
上一篇 1小时前
工业涂装工艺:被忽略的制造业隐形护城河
下一篇 25分钟前

相关推荐

  • 自动化流水线落地:中小制造企业踩过的坑和实用破局法

    很多中小制造老板一提到自动化流水线,第一反应是“上了就能降本赚钱”,转头就砸大几十万上百万进去。最后呢?线体堆在车间角落落灰的,不在少数。 别迷信全自动化,适合你的才是赚钱的 前两个月跑东莞五金产业带,见了一个做汽车零配件的老板,说起来一肚子火。前年行情好,看着同行都上自动化,咬咬牙抵押了厂房投了400多万搞全自动化流水线,原来12个人的生产线减到2个,算下…

    投稿 2026-08-22
  • 减速机选型避坑指南:一位老工程师的吐血总结

    上周去一个客户现场,刚装上去三个月——减速机直接趴窝。拆开一看,齿轮打得跟麻花似的。过载。问他们采购,参数是谁给的?支支吾吾说,就照着原来的型号买的。我当场差点背过气去。说实话,这种事儿我二十年里见得太多了。选减速机,好多人盯着减速比、扭矩表,却把更要命的细节丢到脑后。对吧? 一、扭矩够就行?天真! 样本上标着额定扭矩2000Nm,你实际就用1800,以为稳…

    2026-06-04
  • 拉动系统实战:为什么你的看板总是跑不起来?

    去年在宁波一家汽配厂,生产线上的看板卡厚厚一沓,落了灰。厂长跟我说:“拉动系统我们搞了三年,越拉越累。” 我问他,你们的看板数量怎么定的?他说,根据ERP跑出来的周计划换算的。得,问题就在这儿。 拉动不是发卡就行——先搞懂“超市”和“连续流” 很多人以为拉动系统就等于看板,看板就等于卡片。对吧?其实大错特错。拉动系统首先是一个补货逻辑,信号可以是空箱子、地面…

    2026-06-05
  • 磨削加工中烧伤问题怎么破?一线老师傅的实战心得

    磨削烧伤这玩意儿,说实话,太让人头疼了。干了十几年磨床,还是时不时被它搞得焦头烂额——不是工件废了,就是客户退货,然后老板就黑着一张脸。但没办法,这就是精密加工的命门。你躲不开。 尤其是现在,零件精度要求越来越高,材料也越来越难伺候。高温合金、淬硬钢,一个个都跟倔驴似的,稍微不注意,磨削区温度一高,表面就变色,硬度就掉。那叫一个心疼。好几万的东西,说报废就报…

    投稿 2026-07-18
  • 供应链的织锦术:在繁杂脉络中编织高效之美

    当一箱箱新鲜水果跨越山海准时出现在超市货架,当工厂生产线从未因原材料短缺而停滞,当消费者下单的包裹如期叩响家门,背后都藏着一条精密运转的供应链。它如同城市地下纵横交错的管线,看不见却支撑着生活的每个角落,将生产、运输、仓储、销售等环节串联成有机整体。然而这条看似流畅的脉络,往往藏着诸多不易察觉的 “褶皱”—— 过量库存积压着企业资金,运输路线的冗余消耗着时间…

    2025-09-09

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息