很多做机械加工的老板,下游客户要一批高端齿轮,加工精度丝毫不差,交出去三个月断了仨,赔款赔到肉疼。为啥?大概率栽在工业热处理这一步了。
外人看机械制造,盯着的都是CNC的精度、钢材的牌号,很少有人注意到工业热处理这道藏在加工间隙的工序。
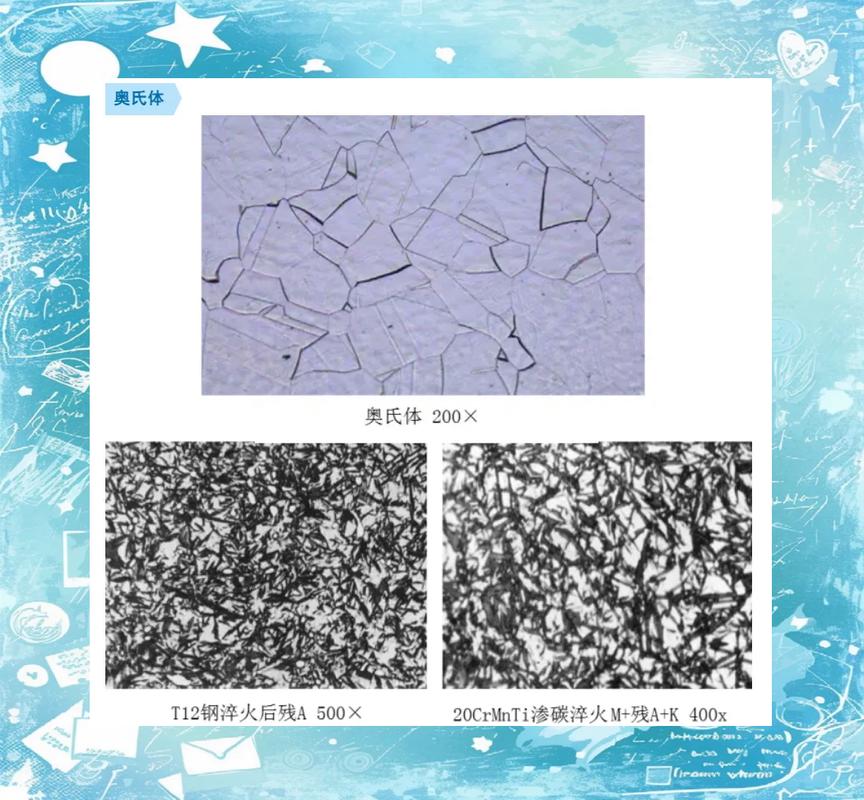
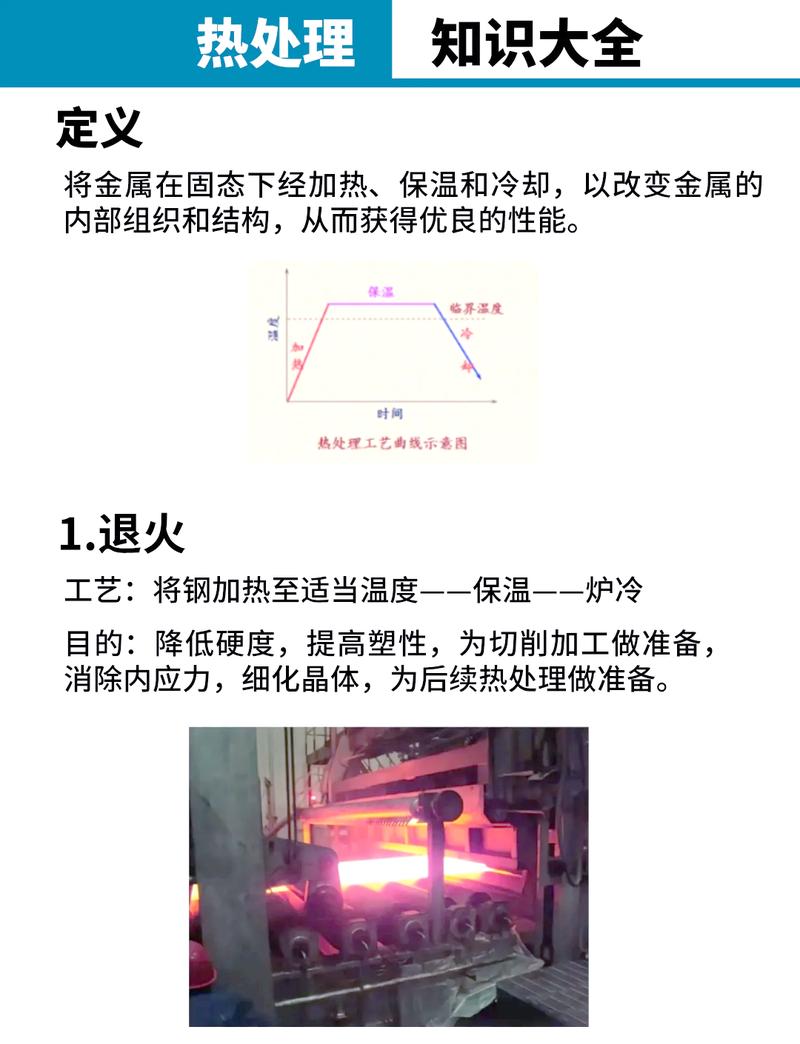
说白了,再好的原材料,也只是一块”生料”。工业热处理就是通过控温、冷却、化学渗层这些手段,改变材料内部的晶体结构,把硬的调韧,软的淬硬,把残留的内应力一点点消掉。
没这一步,你精度磨得再准,零件用不了半年就裂、就磨穿,全白搭。
这两年风电、新能源汽车爆发式增长,对工业热处理的要求直接翻了倍。就说新能源汽车的减速器齿轮,要求连续十年高强度运转,表面硬度必须稳定控制在HRC58到62之间,渗碳层深度差0.1毫米,使用寿命就能差出好几倍,很多小厂就是卡不住这个精度,拿不到高端订单,只能在低价区卷。
问:我们厂做零件一直都是外委工业热处理,现在想自己上设备,划算吗?
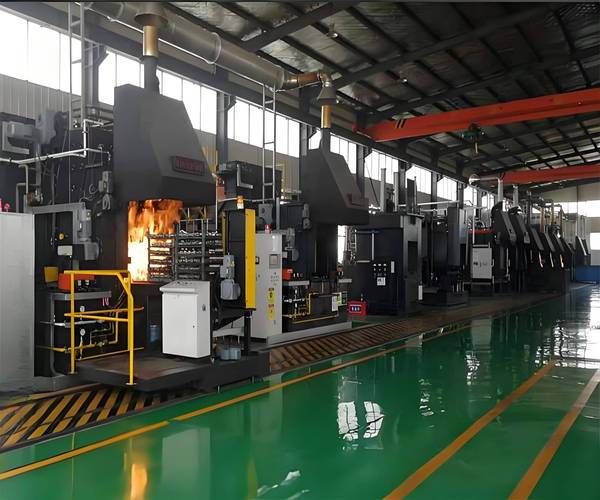
答:真得分情况说。要是你月产能稳定在500吨以上,做的零件类型统一,要求固定,自己上专业炉线肯定比外委划算,还能全程把控质量,不用看外委厂的工期脸色。要是订单零散,什么零件都接,要求杂七杂八,外委给专业热处理厂反而更省成本。我见过不少小老板盲目跟风上百万级的真空热处理炉,最后订单跟不上,设备闲置落灰,光每年的维保、电费都够喝一壶的,说多了都是泪。
做了这么多年行业调研,见过太多因为热处理踩坑亏大钱的,说几个最常见的,给大家提个醒。
第一个坑,淬火后不消应力。很多厂家赶工期,淬火完直接上机加工,零件出厂半年自己裂了,尤其是大尺寸的模具钢、结构件,应力没释放干净,温度变一变自己就开裂,你找谁说理去?
第二个坑,为了省成本偷工减料。渗碳要时间,要保温,很多厂缩短一半渗碳时间,温度调高凑硬度,结果渗碳层深度不够,芯部韧性达不到,零件用不了三个月就磨穿了。说实话,我前两年在浙江见一个加工厂老板,为了省淬火油的钱,直接用自来水淬火,出来的零件硬度检测过关,内裂率快20%,自己还不知道,最后整批退货,亏了小两百万,说起来都拍大腿。
问:真空热处理是不是比传统热处理好,所有零件都选真空才对?
答:当然不是。真空热处理的优点是无氧化脱碳、变形小、精度高,确实适合高端精密零件、模具钢、航空零部件这类要求高的产品。但它成本高啊,一炉下来比传统调质贵三分之一都不止。你要是做普通建筑结构件、普通五金零件,传统热处理完全够用,没必要花那个冤枉钱。适合的才是最好的,懂吧?
这几年行业里新名词不少,激光热处理、等离子渗氮、智能控温真空炉,听起来玄乎,其实落地已经挺成熟了。
就说激光表面热处理,原来给大型曲轴做硬化,要整体淬火然后再磨好几个小时,变形大,废品率高。现在用激光只扫需要耐磨的表面,变形能控制在0.02mm以内,省了大半后续加工工序,效率翻了倍还多。还有智能控温炉,原来工人凭经验调温度,现在传感器实时控温,差一度都能自动调,渗碳层均匀性比原来好太多,废品率直接降了十几个点。
不过话说回来,新技术不是越贵越好,也不是所有人都要追。很多厂家营销吹什么”全自动无人值守””全功能一体炉”,加一堆花里胡哨的功能,价格涨几十万,你要是一个月就做两三种固定产品,基础款带自动气氛控制的就够用,没必要交那个智商税。
💡 给中小制造企业的几个实用提醒:
✅ 先摸准自己产品的性能要求,再选工艺,不要盲目追新追贵
✅ 每批产品一定要抽首件做检测,硬度、渗层深度、应力,该测的不能省
❗ 工业热处理差三五度,性能就能差一个等级,别信”差不多就行”,差不多最后就是差很多
这几年国产工业热处理设备进步真的很大,原来高端真空炉全靠进口,现在国产设备精度完全能满足绝大多数行业的要求,价格比进口便宜一半,售后响应还快,很多厂都换国产了,成本降了不少,质量也没降。
你做机械制造,拼到最后拼的都是这些看不见的细节。工业热处理就是最容易被忽略,也最能拉开差距的那一环。把这一步做扎实了,产品竞争力自然就上去了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业热处理:被低估的机械制造”隐形内功” https://www.dachanpin.com/a/tg/70693.html