很多工厂老板提起工业照明,第一反应还是装个合格的灯够亮就行,工业照明控制?那就是个锦上添花的花架子。
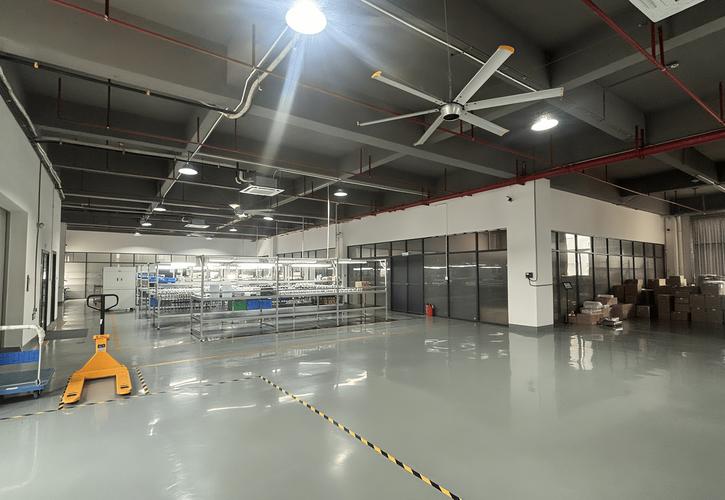
我跑过国内三十多家不同规模的制造工厂,见过超过一半的投产五年以上的厂房,到现在还是保持着上班整层开灯、下班整层拉闸的老习惯。不管哪个区域有没有人作业,不管某条生产线是不是已经停线检修。
这浪费的哪是电啊,都是白花花的利润!
传统工业照明的控制逻辑,说穿了就是“一刀切”。手动开关靠人忘性大,经常下班了整层仓储区灯亮一整夜;定时开关更死板,临时加班要自己跑电箱开开关,停线放假忘了调定时,照样空耗一个假期。
算一笔很简单的账:一个一万平的中型机械加工车间,装1000盏200W的工业LED灯,一天如果多开8小时无人区的灯,一度电按1块钱算,一年下来就是
问:现在很多工厂都已经换成LED灯了,已经比老灯具省电了,还要专门改工业照明控制吗?
答:太需要了。LED本身是比传统钠灯、白炽灯省电一半以上,但你让LED24小时不灭,照样费电。我上个月在东莞见一个做汽车汽配的工厂,五年前全车间换了LED,今年算电费反而比换灯前涨了18%,产能都没涨多少,为什么?就是因为工人习惯了开了就不关,空耗出来的。改一套成熟的工业照明控制系统,一般两到三年就能靠省的电费回本,之后全都是纯赚的利润,怎么算都不亏。
说实话,现在市场上方案很多,新手很容易挑花眼,我给你捋捋最核心的选择逻辑。
目前主流方案分两类:有线和无线。有线的比如DALI总线控制,稳定性确实强,但是改造起来太折腾——要重新铺控制线,动不动就要停产三五天,对于已经正常投产的工厂来说,停工一天损失都可能比改照明的成本高,太不划算。
现在做旧厂改造,
,蓝牙Mesh、Zigbee都是常用的技术路线,尤其是蓝牙Mesh,不用重新布线,直接换灯具驱动加装传感器就行,快的话半天就能改完一整条生产线,完全不耽误正常生产。
不管选哪类,核心功能必须要有这几个:
💡 存在感应控制:有人作业保持全亮,人走延时熄灭或者降功率,避免空耗
✅ 分区分组控制:不同生产区、仓储区、办公区可以单独调控,应急照明可以自动触发切换
❗ 全链路能耗采集:每个区域每盏灯的能耗都能上传后台,算生产成本一目了然
问:高粉尘高潮湿的重工业车间,工业照明控制系统扛得住吗?会不会用几个月就坏了?
答:只要选对工业级的产品,完全没问题。现在合格的控制方案,传感器和控制器都做到IP65以上的防护等级,不管你是焊接车间的烟尘、化工车间的腐蚀,还是食品加工厂的高压冲洗,都能扛得住。我去年给山东一个焦化厂做改造,人家车间粉尘大到看不清五米外的人,现在用了快一年,几十个传感器没出过一个故障。
我见过太多改造改到一半出问题,钱花了还没达到效果,给大家提三个最常见的坑:
第一个坑,贪便宜找小厂买杂牌设备,忽略售后。工业照明控制系统一般能用十年八年,很多小厂价格低两成,但是两年就倒闭了,后续坏个控制器都找不到人换,最后还要重新改,花更多的钱。
第二个坑,不做现场勘测直接套通用方案。每个工厂的布局不一样,高位仓储区和低工位生产区的感应安装高度不一样,冷仓和热加工车间的元器件选型也不一样,直接拿别人的方案照搬,要么经常感应不到人,要么误触发乱开关,本来要降本反而给工人添了麻烦。
第三个坑,不考虑后续和工厂现有系统对接。现在很多工厂都上了MES或者能源管理系统,好的工业照明控制是可以打通对接的——比如某条生产线接了停线指令,系统自动关掉该区域的灯,能耗数据还能直接导入MES算单台产品的生产成本。你选个封闭的不能对接的系统,以后工厂升级还要再换一次,太亏了。
说实话,现在制造业的利润薄的像一张纸,能省下来的就是纯利润。工业照明控制这个事儿,看起来不起眼,不是什么高大上的自动化项目,但是确实是少花钱、快见效的降本手段。我见过太多工厂花几百万上自动化,就为了降两三个点的成本,却对随手就能省出来十几个点的照明电费视而不见,真的挺可惜的。
不过话说回来,最近两年不管是南方还是北方,工厂对这块越来越重视了,电价涨了,降本压力摆在这里,谁也不会跟钱过不去对吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业照明控制:从“开灯关灯”到降本增效的隐形革命 https://www.dachanpin.com/a/tg/70704.html