很多工厂老板盯着生产线良率降不下来,找了三个月问题,最后发现是纯水不合格。
现在锂电、半导体、光伏这些新势力制造业,对纯水的要求,比十年前严了不止一个档次。一点点杂质,就能毁一整批高价产品。
拿光伏行业来说,现在主流的N型硅片,对金属杂质的容忍度几乎为零,出水电阻率不够的话,硅片的光电转换率直接掉0.2个百分点,这对年产能几十GW的大厂来说,就是几个亿的利润损失。
半导体更不用提,14nm以下的先进工艺,要求出水电阻率达到理论极限18.2MΩ·cm,哪怕一个微小的离子残留,就能废掉整个芯片晶圆。
食品饮料行业看似要求低,其实微生物指标卡得极严,去年我见过一个做瓶装天然水的工厂,就是预处理的活性炭滤膜漏了,微生物超标,直接倒了三百多万的成品,太可惜。
问:为什么很多工厂装了纯水设备还经常出质量问题?
答:大多是方案一开始就错了。很多供应商为了压价抢单,直接给你套通用模板,根本不考虑你行业的特殊要求,比如给半导体厂用光伏级的纯水工艺,不出事才怪。还有就是运维偷懒,该换的滤芯拖着不换,三个月省几千块,最后出问题赔几十万,得不偿失。
问:旧工厂的老纯水设备能不能改造升级,非要换全新的吗?
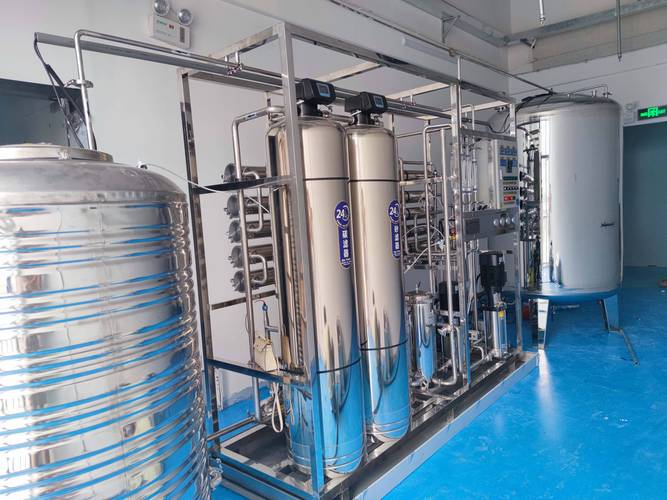
答:要看设备本身的状态。如果核心的RO膜壳、高压泵没有损坏,只是预处理段老化、后段EDI模块性能下降,改造只需要花全新设备三分之一的钱,完全能满足新的水质要求。不过话说回来,如果是十年以上的老设备,管线内壁都结满垢了,那还是直接换吧,改造完也留着隐患,指不定什么时候出事。
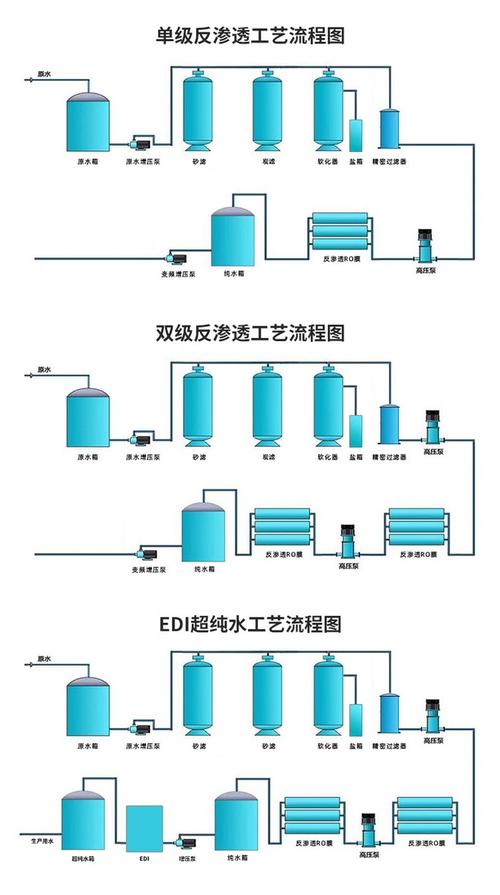
,预处理先干掉原水里的悬浮物、余氯和大分子有机物,保护RO膜不被氧化划伤。反渗透能去掉98%以上的无机盐离子,最后经过EDI模块深度脱盐,直接就能出满足半导体、光伏要求的超纯水,而且不用酸碱再生,比老的离子交换工艺环保太多,运行成本也低。
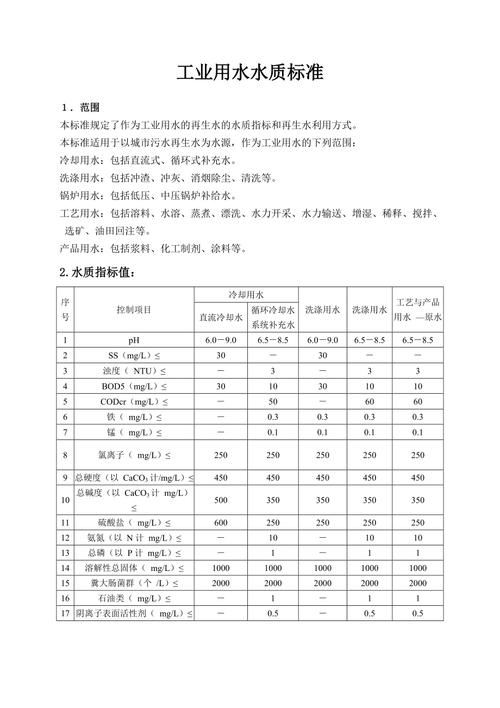
要是你只是给锅炉补给水或者循环冷却水用,要求不高,一级反渗透就够,省不少钱。原水硬度高的北方地区,现在很多方案会加一步纳滤预脱盐,能大大延长RO膜的使用寿命,算下来比经常换膜划算多了。
别听供应商瞎忽悠什么最新黑科技,什么膜蒸馏、电容去离子,这些都还在试验阶段,工业化大规模应用的稳定性根本没经过验证,别当冤大头。
💡选工艺的三个核心提醒:
✅ 先测你自己厂区的原水水质,别拿着同行的参数直接套方案,南方原水硬度低,北方原水钙镁离子多,预处理工艺差很多。
✅ 算准峰期用水量,别按日均用量卡着做设计,订单爆单的时候纯水供不上,生产线停一天损失多少?
❗ 别只盯着设备采购价,一定要算
我接触过不下百家工厂的纯水设备,说句实在话,九成的设备出问题,都不是设备本身质量不行,是运维太不上心。
上个月去东莞一家做锂电正极材料的工厂,他们的RO膜用了四年,从来没做过化学清洗,进水压差已经快到30psi了,出水电阻率直接掉了一半,差点废掉整整一槽正极材料,还好发现得早,吓出一身冷汗。
说几个最常见的坑:
1. 预处理滤芯不按时换,为了省几百块,三个月的滤芯用一年,泥沙和余氯直接把RO膜划伤,换一套RO膜几万块,完全是捡芝麻丢西瓜。
2. 清洗药剂用错,钙镁垢用碱洗,有机物污染用酸洗,完全搞反了,越洗堵得越厉害。
3. 长期低负荷运行不冲洗,很多中小工厂订单不饱和,纯水设备一直开低流量,RO膜表面很快就结垢,其实只要每天开大流量冲洗10分钟,就能大大延长寿命,这个细节90%的运维都不知道。
现在最新的工业纯水制备设备都带远程运维模块了,传感器自动监测水质和压差,到时间换滤芯会自动发提醒,水质不达标直接远程报警,对中小工厂来说太友好,不用专门安排人24小时盯着,省了不少人工成本。
双碳政策下,现在很多大厂都改了浓水回收系统,原来RO反渗透产生的浓水直接排掉,现在处理之后回收用来做冷却水、地面清洗,能省30%左右的用水量,对日耗几千吨纯水的光伏、锂电厂来说,一年就能省几十万水费,性价比非常高。
工业纯水制备从来都是
,它藏在生产线的角落,看不见摸不着,却是决定产品质量的核心命脉。你天天盯着良率上不去,成本降不下来,不如今天就让人去测一下你的纯水出水水质,说不定问题,就出在这。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业纯水制备:制造业看不见的核心命脉 https://www.dachanpin.com/a/tg/70718.html