
数控机床选型踩坑实录:2024年车间老炮的实在选购指南

上周去苏州相城的一个汽车零部件加工厂,老板拉着我在车间转了三圈,指着那台刚买半年的五轴数控机床直拍大腿——花了180万,现在天天当普通三轴用,光调试费就扔进去20多万。这事儿说出来真的挺闹心。 做制造这行快20年,见过太多人在选数控机床的时候踩坑:要么被销售的参数表忽悠,花了大价钱买了根本用不上的功能;要么贪便宜选了减配的机型,后续生产的时候天天出问题,算下来反而花了更多冤枉钱。

别被销售的参数表忽悠了,你真的需要五轴吗?

很多人现在一提到数控机床,第一反应就是”要上五轴才够先进”,好像车间里没有几台五轴,就不算正经的制造企业。我见过最离谱的一个老板,做普通的建筑五金件,硬要上五轴,说隔壁厂上了五轴接了几个航空的外协单,自己也想接,结果呢?五轴买回来快一年,连个航空件的询盘都没收到,天天加工那些小五金件,机床的折旧一天就快1500,算下来加工一个小五金的成本比用普通三轴的高了快3倍,这账怎么算都亏。 ❗ 别信销售跟你说”现在上五轴以后接高附加值单方便”,你自己厂里的订单结构你最清楚,80%的订单都是三轴能搞定的,硬上五轴就是给自己找罪受。
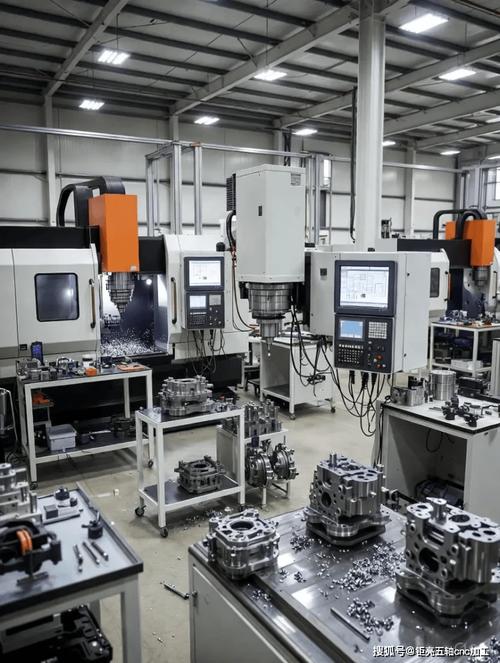
汽车零部件加工厂车间三轴数控机床作业实拍
问:我们做航空航天结构件,加工带复杂曲面的钛合金零件,选五轴的时候最该看什么参数? 答:别先看最高进给速度,先看主轴的扭矩输出区间,还有全行程的定位精度、重复定位精度——钛合金切削本来就费劲,主轴扭矩不够,转再快都是磨洋工,切不动的时候颤刀纹能把你逼疯。之前有个做钛合金接头的厂,为了追求高进给选了个主轴扭矩只有120N·m的五轴,结果加工的时候每走10mm就要退刀排屑,加工一个零件的时间比隔壁同类型机床多了40%,算下来效率根本达不到预期。

买回去的数控机床,为啥总比别家的差半口气?

很多人选机床的时候,只盯着机床本体的价格谈,把配置单上的核心参数对完就签合同,根本不看配套的细节。就拿数控系统来说,同样是配发那科的系统,有的厂家给的是老版本的0i-MF,有的给的是最新的0i-MF Plus,两者的硬件成本差了快10万,实际加工的时候,程序跳转速度、宏程序的兼容性、高速加工的曲线平滑度,完全不是一个量级。 还有刀库的选择,别图便宜选那种基础款的斗笠式刀库。刀库的换刀时间每快0.5秒,一年下来省的电费和人工都够你换个新冷却系统了。我之前见过一个做批量铝合金外壳的厂,买机床的时候为了省5000块钱选了斗笠式刀库,换一次刀要8秒,隔壁同配置的机床用的是圆盘式刀库,换一次刀只要2秒,同样的工序,人家一天能做1200件,他只能做800件,这差距是实打实的利润差。
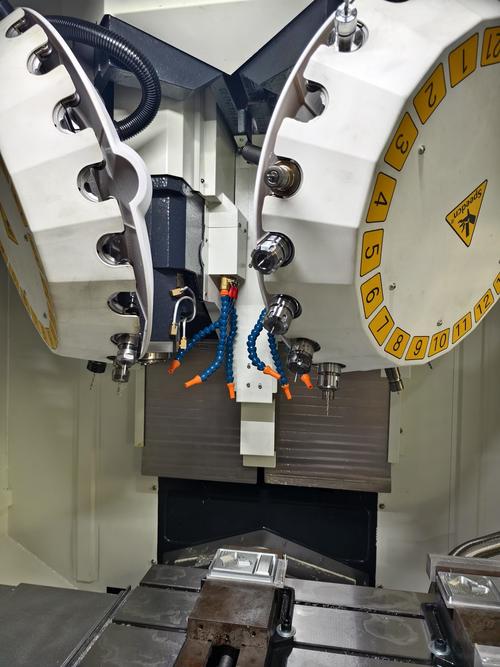
数控机床刀库换刀动作近景实拍
数控机床刀库换刀动作近景实拍
问:新机床买回来,安装调试阶段最容易被忽略的细节是什么? 答:别光让厂家的调试人员把空程序跑顺了就签字收尾,必须盯着他们做全行程的热补偿校准——很多机床刚装完冷机状态下精度是达标的,连续加工两三个小时,主轴热伸长导致的尺寸偏差能到0.03mm,做精密件的话直接就成废品了。我上次碰到个做液压阀块的厂,验收的时候只测了冷机精度,结果连续加工8小时后零件尺寸超差0.025mm,找厂家扯皮扯了俩月,最后还是自己掏了3万多请人重新做的热补偿。别觉得厂家出厂的时候已经做过热补偿就万事大吉,车间的环境温度、地基的沉降,都会影响精度,每年至少要做一次校准。

现在数控机床的新趋势,真的不是噱头吗?

前两年大家聊起数控机床的新功能,总觉得是厂家为了卖高价搞的噱头:什么智能监测、云端互联,听着就不接地气。但去年在宁波跑了十几家做模具、做汽车零部件的厂,我是真的改了想法。 比如现在新机型上带的内置振动传感器,不用外接额外的设备,机床自己就能实时监测颤刀、刀具磨损的情况。之前我们给一个做汽车注塑模具的厂测过,装了这个功能的机床,刀具的报废率直接降了27%——之前都是工人凭手感判断刀钝没钝,经常要么刀已经崩了还在切,把模具表面刮出印子,要么刀还能用就换了,一年光刀具浪费就快20万。 💡 选带智能监测功能的机床,别选那种需要额外每年交服务费的云平台,最好是本地就能处理数据的,不然哪天平台停了,你这功能直接就成摆设了。 真的香。 之前有个开厂的老板跟我说,之前出差的时候心里总悬着,怕车间工人摸鱼,机床空转浪费电。现在机床带了基础的运行数据上传,他躺在酒店里刷手机就能看到每台机床的开机率、当前转速、加工到哪个工序了,哪个班组的机床空转时间长,后台数据一目了然,根本不用天天在车间盯着。 最后提个醒。买数控机床从来不是一锤子买卖,你后续5年、10年的生产效率,从你签合同前核对每一个配置细节的时候,就已经定下来了。别总想着捡便宜,也别盲目跟风追高端配置,适合自己加工场景的,才是最划算的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床选型踩坑实录:2024年车间老炮的实在选购指南 https://www.dachanpin.com/a/tg/71241.html
赞 (0)
从车间踩坑到落地:2024年中小制造企业上自动化流水线的真实账
上一篇 2小时前
增材制造(3D打印):别把3D打印当万能工艺,工业量产里的真实成本与适用边界
下一篇 1小时前

相关推荐

  • 不同展会类型怎么选展台设计搭建公司?首次参展中小企业适配指南

    首次筹备展会的中小企业市场负责人,常常会遇到一个实际问题:同样是展台设计搭建公司,有的擅长做消费类大展,有的更懂工业专业展,还有的主打海外展服务,选错了不仅预算超支,现场效果也达不到预期。 本文是基于选购需求维度整理的适配盘点,不存在绝对第一名,排序不代表综合实力高低,仅代表不同展会类型下的适配场景差异。下面先讲清楚筛选时的核心判断维度,再按常见展会类型分别…

    投稿 2026-08-15
  • 时光里的掌纹,是你给的温柔

    厨房飘来米粥的香气时,我正蹲在衣柜前翻找旧物。樟脑丸的味道混着布料的陈旧气息漫上来,指尖忽然触到一片柔软 —— 那是件洗得发白的针织小外套,袖口处还留着一圈浅浅的奶渍印,像枚褪色的纪念章。记忆突然被扯回许多年前,也是这样一个飘着薄雾的清晨,母亲就是穿着这件外套,抱着发烧的我在医院走廊里来回踱步。 小外套的针脚细密工整,领口内侧绣着歪歪扭扭的 “安” 字,是母…

    投稿 2025-09-17
  • 车削加工:刀具崩刃、缠屑?这些坑我帮你踩过了

    上周那批不锈钢轴件,真是把我气坏了。一个班次换了三次刀片,每次都是刚调好尺寸,干不了几个活就听见‘呲啦’一声——不是积屑瘤就是崩刃。最烦的是还缠屑,一圈圈绕在工件上,跟铁丝似的,稍微没注意就划伤表面,直接报废。说实话,搞车削这行,没被刀具问题折磨过的,我还不信。 不过话说回来,刀具磨损这事,看起来简单,实际上是各种因素掺和在一起的烂账。有的人一遇到问题就拼命…

    投稿 2026-07-15
  • 集装箱里的时光诗:多式联运藏着的生活温度

    王阿姨捏着手机里的物流信息,指尖在 “已到港” 三个字上反复摩挲。千里之外的儿子寄来的海鲜礼盒正躺在集装箱里,从渔港码头的冷藏车到铁路专线的恒温箱,再转乘城市配送的冷链货车,这串跨越山海的旅程里,每一个衔接的节点都藏着不为人知的默契。她不知道 “多式联运” 这个专业词汇,只清楚往年要等一周的海鲜,如今第三天就能尝到鲜。 这种悄然加速的生活节奏,正被一张看不见…

    2025-09-15
  • 工厂里的“超级千里眼”:UWB精准定位如何重构制造业内部物流

    去年在东莞一家做新能源汽车动力电池的智能工厂蹲点。AGV转了十八个弯,穿过三米高的密集货架堆。停下来对接上料口的时候,定位误差不到两厘米。换五年前,用蓝牙、RFID做的定位方案,早偏出去半米,撞坏货架边角都不是新鲜事。这就是UWB精准定位的威力。 为什么工业室内场景,偏偏就认UWB精准定位? 工业现场的环境有多糟,你干过现场就懂。满车间的金属设备、厚水泥墙,…

    投稿 2026-09-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息