上周跟某头部商用车厂的工艺部负责人吃饭,他半开玩笑说去年部门给增材制造(3D打印)项目批的300万预算,最后有120万打了水漂。
为啥?
拿复杂拓扑优化的支架来说,算下来单个零件的打印成本是传统铸造的4.2倍,良率才62%,本来想省掉后续的工装成本,结果光打印后的热应力矫直工序,就多花了两倍的人工。
别被展会PPT骗了:工业级3D打印的真实成本账
很多人对3D打印的成本认知,还停留在几百块的桌面树脂打印机上——觉得耗材便宜,想打啥打啥。但真正进了工业量产场景,金属3D打印的成本结构,跟桌面设备完全是两个世界。
现在2024年的行业行情,TC4钛合金球形粉末的采购价在380-450元/公斤,是传统锻造棒料价格的3倍多;一台带惰性气体保护的工业级SLM金属打印设备,落地成本普遍在400-600万,按8年折旧周期算,每小时的设备固定摊销就接近300块,再加上氩气消耗、电费、设备维护的成本,每小时的综合运营成本轻松突破500块。算下来哪怕打印一个100g的钛合金小零件,光固定成本摊销就占了零件价格的60%以上。
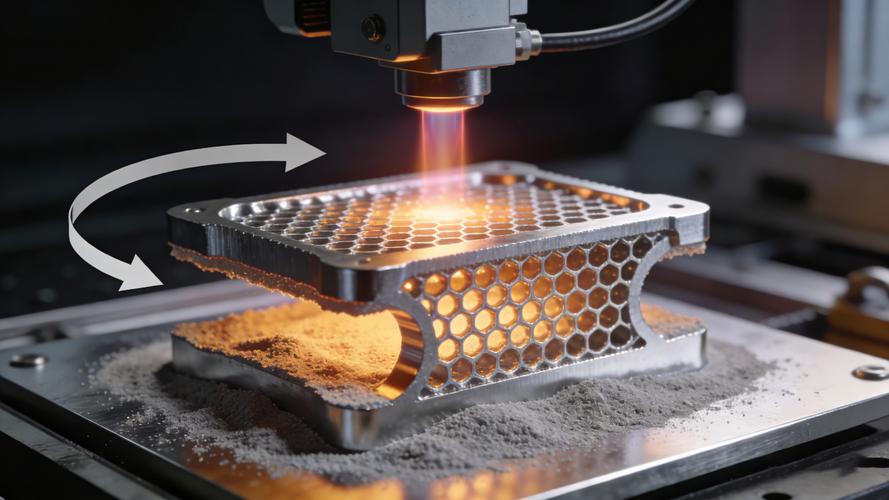
很多人第一次站在设备旁边,看着激光在铺好的金属粉末层里一点点扫出零件轮廓,总觉得这技术已经颠覆了传统制造——但算完账才发现,离“颠覆”还差得远。
这里刚好碰到很多企业的共性疑问,干脆直接说透:
问:现在很多宣传说3D打印能把零件减重60%,为什么车企算下来还是不划算?
答:首先要区分“演示样件”和“量产件”的差异。演示样件是不计成本做的,只要拓扑优化后的结构能通过静态强度测试就行;但量产件要过1000小时的疲劳测试、高低温循环测试、振动冲击测试,很多拓扑优化的镂空结构,在反复振动下会在应力集中点出现裂纹,为了补这个强度缺口,最后加的加强筋反而把减重优势磨掉一半。更别说,现在行业里能稳定做到98%以上致密度的金属打印件,后续还要做热等静压处理,单这个工序的成本就占零件总成本的25%。
现在真正能跑通量产逻辑的3D打印应用,都长什么样
我见过太多跟风上3D打印项目的企业,最后都是钱花了,设备落灰。但反过来,那些真的把3D打印用成核心竞争力的玩家,选的应用场景都有个共同特点:根本不跟传统工艺比“谁更便宜”,而是比“谁能做别人做不出来的东西”。
最典型的就是航空领域的燃油管路组件。之前波音787的某段液压管路,传统工艺要把21个独立的管件焊接组装,焊完还要逐段做密封测试,漏率超标率一度超过15%;后来换成增材制造(3D打印)一体成型,整个组件从21个零件变成1个整体结构,重量减了40%,漏率直接降到原来的1/10。航空领域的账算得很清楚:飞机全生命周期里,每减1公斤重量,能省几十万的燃油成本,哪怕这个打印零件的成本是原来焊接组件的2倍,全生命周期算下来都是赚的。
另一个已经跑通的场景,是注塑模具的随形冷却水路。传统模具的水路是靠钻床打出来的直孔,根本没法顺着注塑产品的轮廓走,经常出现局部冷却不均,导致产品缩水、变形,注塑周期还长。现在用3D打印做模具镶件,水路可以完全贴着产品曲面走,冷却时间能缩短30%-40%,模具寿命提20%——一套几十万的精密注塑模具,靠缩短的生产周期,半年就能把打印镶件的额外成本赚回来。
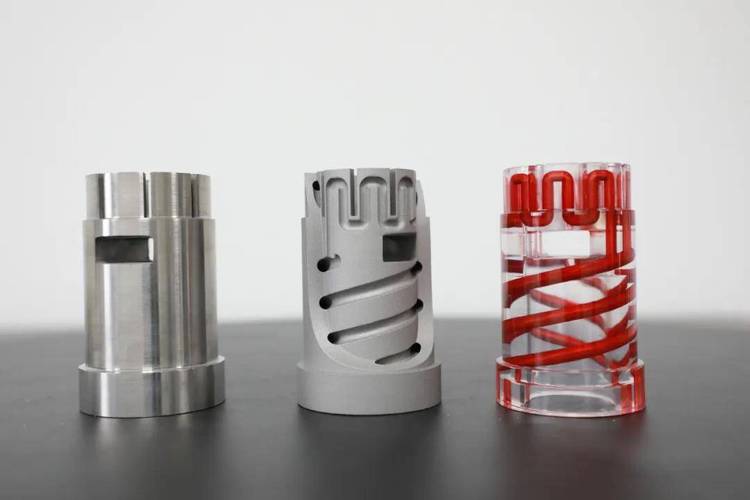
说实话,我见过太多企业跟风上3D打印设备,拿着设备就想给所有零件换打印工艺,最后发现除了打几个展会上的样件,根本产生不了实际收益。
太可惜了。
这里也解答下很多小型加工厂老板问得最多的问题:
问:我是做小型精密机械加工的,现在想上一台工业级3D打印设备,多少量级的订单才不亏?
答:先给你算个最实在的账:一台入门级的金属SLM设备,带配套的清粉、热处理、喷砂后处理工位,落地成本大概120万,按每年开机2000小时算,每小时的固定成本摊销是600块。如果你的订单是单件重量在100g-500g的复杂异形零件,单小时能打2-3个,每个零件的加工费能收到800-1200块,那大概每年做300万营收,就能把设备成本赚回来。如果你的订单都是10kg以上的大零件,或者是结构简单的方块类零件,千万别上——这类零件用传统的CNC铣削做,成本能低70%。
2024年行业里的新变化:3D打印正在从“打样件”往“小批量定制”挪
最近跑了好几个产业带,明显感觉到行业的风向变了。之前大家对3D打印的认知,就是“快速打样”——新产品设计完,打个样给客户看,改完就开模量产。但现在越来越多的场景,直接跳过了开模的环节,把3D打印做成了小批量定制的核心生产工艺。
💡 比如医疗领域的定制化骨科植入物,每个人的椎体形状、骨密度都不一样,传统的标准化植入物经常出现贴合度不够、术后融合慢的问题。现在根据患者的CT数据建模,用3D打印做出带仿生骨小梁结构的钛合金植入物,跟患者的椎体完全贴合,术后融合率比传统实心植入物高30%。这种产品根本没有办法量产标准化零件,传统工艺开模的成本都覆盖不了,3D打印刚好踩中了这个刚需。
还有商业航天领域的小卫星结构件,之前小卫星的结构件都是每个型号单独开模、单独机加工,周期动辄几个月,成本还高。现在用3D打印,从设计定稿到出成品只要3天,一次打10套结构件,根本不存在规模不经济的问题——毕竟小卫星的批量本来就小,一次发射也就带个十几颗,开模的钱还不如直接打印。
❗ 这里要给所有想碰增材制造(3D打印)的企业提个醒:判断一个零件适不适合用3D打印,根本不用看什么高大上的技术参数,就问三个问题:第一,这个零件是不是传统工艺做不出来?第二,这个零件的重量敏感度是不是足够高,减重带来的收益能不能覆盖打印的额外成本?第三,这个零件的批量是不是小到传统开模的成本根本摊不薄?
之前有个做工业设计的朋友跟我吐槽,说他们公司接了个文创项目,要打1000个树脂的文创摆件,算下来用3D打印的成本是每个28块,后来找注塑厂开模,每个成本才3块,算下来光模具费才2万,打1000个的总成本连3D打印的零头都不到。你说这不是闹嘛!
真的,别总听别人说3D打印要颠覆传统制造。
先把账算明白,再谈技术好不好用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印):别把3D打印当万能工艺,工业量产里的真实成本与适用边界 https://www.dachanpin.com/a/tg/71242.html