
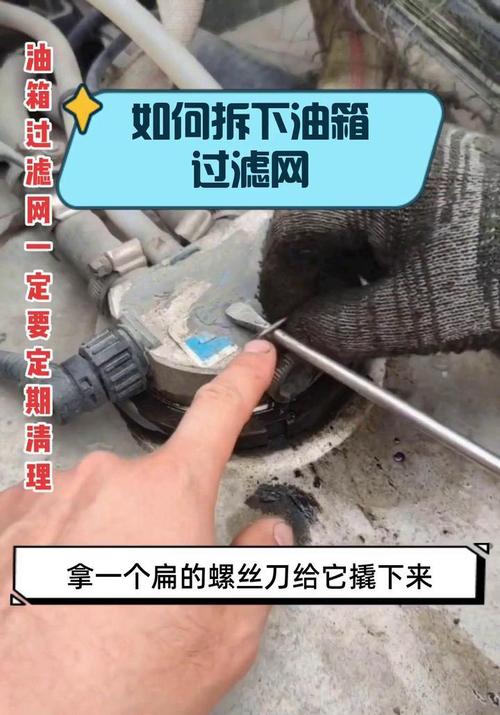
上周去苏州一家做新能源汽车结构件的工厂,他们那台服役了7年的2800吨压铸机液压系统突然在量产节拍上掉压。维修组拆了主泵换了全套密封,清洗了主溢流阀,折腾了整整18个小时,压力还是稳不住。最后是干了20年的老机修蹲在油箱边闻了3分钟,伸手把吸油口的滤网拉出来——上面堵了三分之二的POM塑料碎屑,吸油阻力直接拉满。
真的。
很多人对液压系统的印象就是”漏、慢、容易坏”,但实际上80%的现场故障,根本不是核心元件坏了,都是被忽略的小细节拖出来的大问题。
别被”显性故障”牵着鼻子走
大部分维修师傅碰到液压系统的问题,第一反应都是”泵内泄了””阀卡涩了”。去年在宁波的一家高精度磨床厂,他们的卧式磨床液压走刀系统突然出现进给抖动,加工出来的零件圆度超差了3个丝。维修组一开始判定是比例伺服阀的问题,花了18000换了个全新的进口阀,抖动还是没消失。最后顺着回油管路摸到背压阀,拆开一看——弹簧断了半截,回油阻力忽大忽小,才导致走刀速度飘。
碰到这种事你能把维修手册撕了。
好好的进口阀没坏,你花大价钱换了,最后问题在个几十块钱的弹簧上。很多时候故障的表象和根源根本不在一个地方,光盯着”动作慢、压力低”的表象拆元件,纯粹是瞎忙活。
问:碰到液压系统动作无力、压力波动,第一步该先查什么?
答:别先拆阀,先接块普通的1.6级精度压力表在泵出口测静态压力。如果静态压力能打到额定值,说明泵和主溢流阀大概率没大问题,故障点基本在执行端或者回油侧;如果静态压力连额定值的60%都到不了,再去查泵的内泄量、吸油管路的阻力。
💡 别上来就拆阀,拆一次动密封的安装成本,够你买3块合格的压力表了。✅ 测静态压力的时候,记得把所有执行机构的负载全部卸掉,不然测出来的数值完全不准。
别迷信”进口元件”的万能滤镜
现在很多工厂的采购有个误区:只要把液压系统上的元件全换成进口品牌,就不会出问题。去年接触的一条汽车覆盖件冲压线,全装的博世比例阀、派克密封件,还是每隔俩月就出现一次滑块下行卡顿。最后查出来是采购图便宜,把原厂要求的HM46抗磨液压油换成了杂牌的32号油——夏天车间温度高,油温飙到65度以上,油膜直接破了,阀腔里的阀芯因为润滑不足反复卡涩。
说真的,你哪怕把阀换成航天级的,配的油不对,照样给你撂挑子。
最近两年去客户现场,能明显看到一个趋势:头部制造企业已经开始给液压系统加装在线的油液颗粒度传感器了,不用定期拆油样送实验室检测,系统检测到颗粒度超过NAS9级就自动推送报警,比之前靠人摸温度、看压力表的老方法靠谱太多。
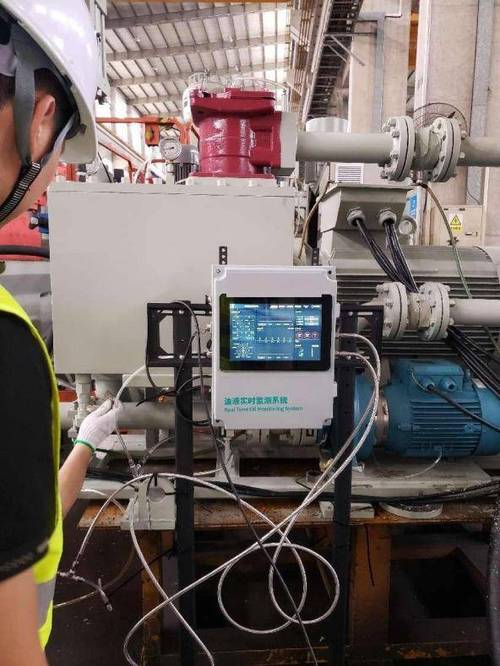
问:中小型工厂预算有限,想给现有液压系统做升级,最该先投哪部分?
答:先把吸油、回油侧的压力测点配齐,再加个PT100温度传感器贴在油箱壁上——这套下来千把块钱就能搞定,能覆盖80%的常见隐性故障。别一开始就被服务商忽悠着上全频谱振动监测,那套大几十万的系统是给千万级的盾构机、连铸线用的,中小厂的注塑机、普通机床根本用不上那么高端。
❗ 真的,先把最基础的压力、温度数据采上来,你会发现之前一半的计划外停机,都是能提前24小时预判的。
那些容易被忽略的”非元件类”故障点
很多人查液压系统的问题,全盯着泵、阀、油缸这些硬元件,压根想不到最基础的安装问题会闹多大的乱子。之前在南通的一家船舶配件厂,他们的100吨折弯机液压系统每次压12mm以上的厚钢板就掉压,维修组换了主泵、换了油缸全套密封,折腾了半个月还是没解决。最后拿百分表打了一下电机和泵的联轴器同轴度——偏了0.8mm,高速运转的时候泵的轴承受了额外的径向力,负载一高内泄量直接翻倍。
还有更离谱的。
我干这行快12年,见过最荒诞的一次故障:客户的液压系统回油管直接泡在了油箱底部的沉淀油泥层里,油一循环就把沉积的杂质全吸进系统,反复卡阀,反复报压力故障。最后维修组把回油管往上抬了15公分,所有问题直接消失。当时站在旁边的几个年轻师傅,脸都绿了。
💡 最近两年新出的设备很少用零散排布的硬管接头,全换成集成阀块+高压软管的布局,装配效率高,后期排查泄漏点的效率也高太多——之前找个内漏要顺着几十米的管路挨个摸,现在对着阀块上的预设测压口挨个测,10分钟就能定位问题。
液压系统这东西,从来不是靠背熟几本手册的理论就能搞定的。你在现场蹲的时间够长,摸过的油泥够多,见过的奇葩故障够多,比什么高级的仿真模型都管用。别总想着找什么一劳永逸的解决方案,把滤网定期清、把油定期换、把测点配齐,大部分故障根本不会找上门。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:液压系统现场运维:那些能省3天停机时间的实操细节 https://www.dachanpin.com/a/tg/71278.html
