别把模拟仿真当“凑数的流程”
现在太多工厂做模具设计,把模流分析当成走个过场的流程:随便拉个粗网格,套个软件默认的材料参数,生成一页满是英文的报告就算交差,根本不考虑实际生产的变量。 去年接的一个医疗耗材模具项目,之前的设计团队用默认的PP材料参数做模拟,算出来的冷却时间是12秒,结果实际打样的时候,同一批次的医用PP因为加了30%的玻璃纤维,导热系数差了快一倍,实际冷却时间要21秒,整个项目拖了快三周,光改水路就花了小两万。 问:现在市面上的模流分析软件那么多,小厂没预算买正版,用免费版做出来的结果能信吗? 答:别拿免费版凑数。我见过最离谱的,有人用免费版算出来的翘曲变形量是0.02mm,实际试模差了0.3mm——免费版的材料库根本没更新近2年的改性料参数,尤其是加了阻燃剂、玻纤的特殊料,算出来的结果跟瞎蒙没区别。真要省成本,不如找材料供应商要专属的参数包,哪怕用开源的工具搭模型,也比硬套默认参数强。 2023年之后我接触的头部精密模具厂,在做模具设计时,早把模流的网格精度提到了0.5mm,尤其是薄壁件的筋位位置,甚至单独加密网格,根本不是以前那种1mm粗网格随便算的路子。 💡 别小看这一点精度差别,之前做的蓝牙耳机充电盒模具,之前的直水路设计,在转角位置的温差能到18℃,打出来的产品一边缩痕一边翘,后来改成3D打印的随形水路,整个型腔的温差控制在3℃以内,生产周期直接降了32%,良率从82%拉到98.5%。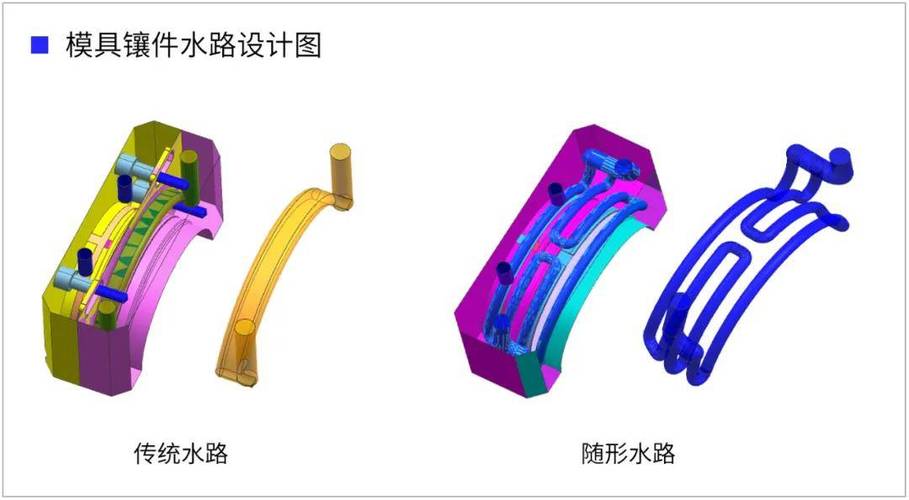
留的“余量”,别全按手册上的数值打
刚入行的设计师总爱抱着厚厚的《塑料模设计手册》翻,看到上面写的收缩率取0.5%,拔模斜度取0.5度,就直接抄到图纸上,根本不考虑实际生产的变量。 比如做家电的面板模具,材料是ABS加10%的PC,手册上的收缩率是0.4%-0.6%,但如果你的注塑机是那种老的伺服机,锁模力波动有±5%,你要是按0.4%取收缩率,打出来的产品尺寸肯定偏小,装不进外壳。 问:很多老设计师说,做模具设计要多留“试错余量”,比如型腔多铣0.1mm不行就再补焊,这种思路现在还适用吗? 答:纯纯的浪费钱。现在的模具钢材,尤其是S136这种镜面钢,补焊之后的焊接位置抛光永远有印子,根本达不到医疗、化妆品外壳的镜面要求。而且现在五轴铣的精度能到±0.005mm,完全没必要靠“多留料再修”的思路凑数——真要留余量,也是在非外观面留0.02mm的抛光量,外观面直接铣到最终尺寸,省下来的试模、修模时间,比那点加工费贵多了。 之前碰到个做化妆品瓶盖的客户,之前的设计师按老思路,型腔多留了0.15mm的量,结果抛光的时候把表面的蚀纹抛没了,整个型腔重新放电,前后花了10天,错过了电商618的备货节点,亏了快百万。真的,现在的加工精度早就不是二十年前靠手修的年代了,还抱着“多留余量再修”的思路,迟早要栽跟头。别忽略跟下游装配环节的联动设计
很多做模具设计的人,眼里只有产品本身的尺寸,根本不管后面装配的时候,机械手怎么取件,卡扣的位置跟装配治具会不会干涉。 比如之前做的一个小家电的旋钮模具,设计师把进胶点开在了旋钮的侧面,结果取件的时候,机械手夹的位置刚好是进胶点的位置,要多一道切浇口的工序,每小时的产能直接少了120个,一个月下来多花的人工成本都够做半套模具了。 ❗ 2024年现在的行业实践早变了:长三角的很多精密模具厂,在设计阶段就直接把后面的装配治具、取件机械手的参数全部导入设计软件,提前做干涉检查,根本不会等模具做出来了,装到注塑机上才发现卡壳。甚至很多厂会把后续自动组装工位的公差要求,提前考虑进模具的尺寸设计里,从根上避免“模具做出来了,装不上生产线”的低级错误。 上次跟那个拍桌子的小设计师聊了一下午,给他把流道的剪切速率重新算了一遍,把原来的梯形流道改成了圆形的随形流道,水路离型腔的距离从25mm调到了18mm,上周他发消息说,第二次试模的时候,飞边全消了,取件时间比原来快了3秒,整个生产线的良率直接上了97%。 其实哪有什么玄乎的模具设计技巧啊,说白了就是别抱着书本上的死数据不放,多去车间蹲,多跟调机师傅、装配师傅聊。你设计的每一个结构,最后都是要在生产线上跑几十万次的——坐在办公室里画出来的漂亮图纸,要是连试模都过不了,就是一张废纸。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计落地量产的3个核心坑:干了18年工艺才摸透的实战细节 https://www.dachanpin.com/a/tg/71284.html