
别被“烧红了砸”的刻板印象骗了:现代锻造的核心逻辑早就变了
以前的自由锻,全靠老师傅凭经验看火色,温度高了低了全靠手感。现在呢?4000吨的模锻液压机配着在线红外测温,压下量的精度能控制在0.1mm以内,连坯料从加热炉到模具的传送时间都卡到秒级。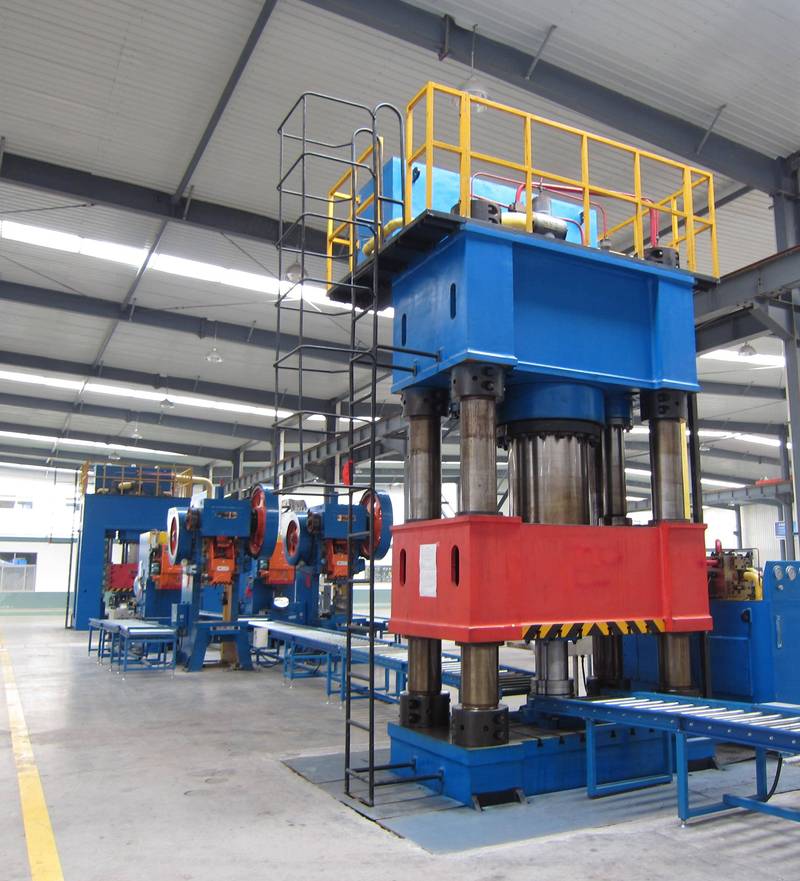
那些藏在锻造细节里的“隐形成本”,90%的工厂算漏了
很多工厂算锻造成本,只会算坯料采购费、加热炉电费、一线工人的工资。根本不算后续的切边、探伤、修伤的成本。 比如下料的时候,要是飞边留得太大,切边环节要多切掉15%的材料,而且切边位置的应力集中,后续机加工完用个两三年,容易从切边位置裂断。要是下料长度差超过2mm,模膛充型不满,就得补焊堆料,补焊位置的金相组织和基体完全不一样,用在重载工况下,半年就能断成两截。 💡 现在很多头部锻造厂已经在配在线视觉检测系统,刚锻完的件在传送带上走一遍,30毫秒就能测出表面的裂纹、缺肉、飞边大小,比人工拿磁粉探伤仪扫快8倍,漏检率直接降到0.1%以下。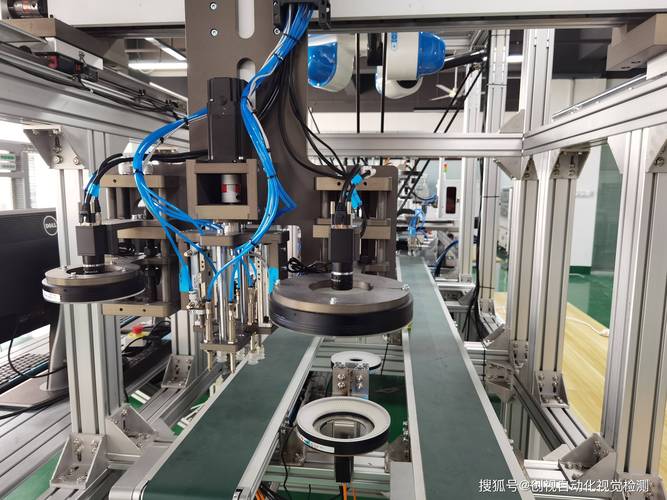
未来3年锻造工艺的落地方向,不是追求更大的压机
很多人一提锻造升级,就说要上更大吨位的压机。没错,8万吨压机是用来做超大型航空整体结构件的,普通的中小锻造厂根本接不到这类订单,买回去也是晒太阳。 现在真正能帮工厂降本提效的方向,从来不是堆设备规模。 一是建自己的工艺数据库。把每一次锻造的加热温度、压下速度、保压时间、冷却速度,和最终的零件金相组织、力学性能对应起来,换新产品的时候不用反复试模——以前试模要打几十件,浪费好几吨材料,现在把参数算准了,打3件就能合格,一年下来光试模的成本就能省几十万。 说实话,之前跑了二十多家锻造厂,能把自己的工艺数据库建扎实的,不到5家。大部分还是靠老师傅的经验,靠手摸温度,靠眼睛看坯料红不红,人一走,工艺就走样。对吧? 二是把冷锻工艺的应用场景拓展开。冷锻就是不用加热,直接在常温下把金属坯料挤到高精度模膛里,材料利用率能到90%以上,比热锻的切料损耗少一半,打出来的螺栓、齿轮精度能到IT8级,疲劳强度比机加工的高3倍。现在很多新能源汽车的传动齿轮,已经全换成冷锻件了,就是算过账的——长期算下来,成本比热锻低30%。 上周在那个航空班组的车间里,干了30年的王师傅拿出来一个他亲手锻的钛合金起落架试样,表面没有一点磕碰的痕迹,晶粒细得像磨砂纸。 他说这东西,不是拿大压机硬砸出来的。是每一道温度、每一次压下量、每一个冷却步骤抠出来的。 锻造从来不是什么粗笨的活儿。 它是把金属的脾气,一点点揉成你想要的形状的手艺。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺避坑指南:从航空起落架到民用轴类件的落地实操细节 https://www.dachanpin.com/a/tg/71286.html


