上周在苏州的机床展上,碰到个做航空结构件的小老板,拿着个3D打印的支架跟我吹,说用了拓扑优化比原来轻了62%,结果一翻背面,安装孔位的壁厚居然薄到0.8mm——我当时就问他,你这过了振动疲劳测试吗?他愣了半天,说还没打样,先拿个模型吹吹客户。
你看,现在行业里对拓扑优化的误解,真的快把这技术玩成PPT道具了。
别拿“减重比例”当唯一KPI
很多人对拓扑优化的认知还停留在“砍料减重”的层面,觉得软件跑出来的结果,减重比例越高越好。实际上它的核心逻辑从来不是“把材料去掉”,而是在给定的载荷边界、约束条件下,把材料放到真正受力的路径上。那些不受力的位置,才是软件要挖空的区域。
❗ 这里要提个醒,凡是上来就跟你吹拓扑优化能减多少重,却不提制造工艺、测试验证的,全是耍流氓。
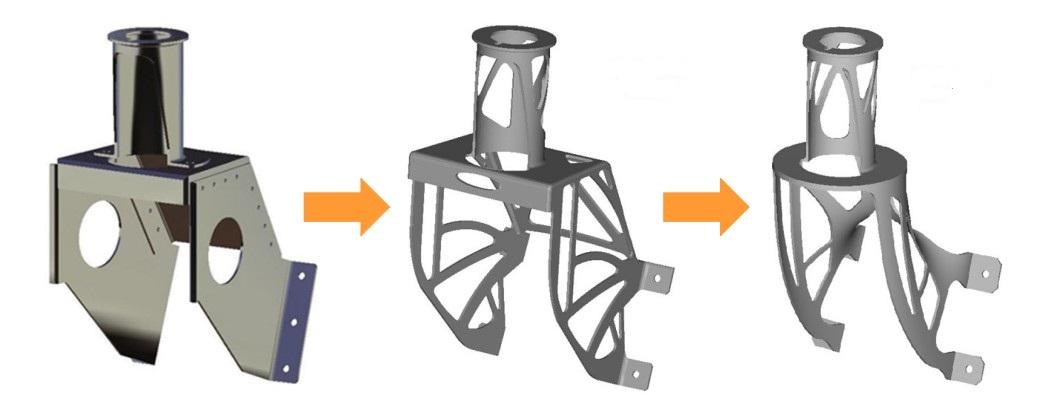
去年给苏州一家做工业机器人手臂的厂商做项目,一开始他们拿了个纯拓扑优化的模型,减重41%,结果拿去做机加工,光开粗的刀具成本就涨了3倍,因为那些连续的自由曲面太复杂,加工过程中频繁撞刀。后来我们加了制造约束,把所有非受力面的拔模斜度设成3度,最小壁厚设成3mm,最后出来的零件减重28%,机加工的成本反而比原来的铸件还低12%。
说实话,很多工程师刚接触拓扑优化的时候,就像拿到了个新玩具,恨不得把所有约束都去掉,看着软件跑出来的那种像珊瑚、像树根一样的结构就觉得酷——但酷不能当饭吃啊,你最后要的是能量产、能过测试、成本可控的零件,不是展柜里的艺术摆件。
经常有刚入行的设计师问我各种实操问题,这里挑两个问得最多的统一说:
问:拓扑优化设计的零件,是不是只能靠3D打印制造?机加工做不了吗?
答:当然不是。很多人被近几年的3D打印营销带偏了,觉得那种有机形态的拓扑结构只能打出来。实际上现在主流的拓扑优化软件(比如Altair Inspire、西门子NX的拓扑模块)都带成熟的制造约束选项——你可以直接设置允许的拔模角度、最小壁厚、机加工刀具的行程范围,出来的结果完全可以直接上五轴铣削,甚至普通的数控车都能做。只是说如果放开所有制造约束,3D打印能实现的减重比例更高而已。
那些被忽略的“隐形约束”,才是拓扑优化翻车的重灾区
我见过太多拓扑优化的项目翻车,根源根本不是软件算的不准,是工程师在设置计算边界的时候,漏了太多实际生产中一定会碰到的约束。
比如去年有个做新能源汽车电池包托盘的客户,用拓扑优化把托盘的横梁做的特别薄,静载下的刚度完全满足设计要求,结果跑了1000小时的随机振动测试,焊缝直接裂了。为什么?因为他根本没把随机振动的载荷谱输进计算模型,只算了静态的抗压能力,完全没考虑车辆行驶过程中持续的交变应力。
还有个做工程机械挖斗的客户,优化完的挖斗看着特别合理,结果实际用了三个月,斗齿的安装座就断了。查了半天才发现,他在设置载荷的时候,只算了挖斗铲土的静态压力,忘了挖斗碰到石头时候的瞬时冲击载荷——那可是静态载荷的5倍都不止。
说到这肯定有人要问,那做拓扑优化的时候,到底要把哪些约束输进去,才不会出这种低级问题?
问:做拓扑优化的时候,除了基本的载荷大小,还有哪些容易漏的约束?
答:至少要把这几个东西算进去:第一是装配带来的预紧力,比如螺栓拧紧的时候的应力,别等零件装上去就已经有初始裂纹了;第二是动载荷,不管是振动、冲击还是高速旋转的离心力,别只算静态;第三是极端工况,比如冬天零下40度的材料脆性,夏天机舱里80度的材料蠕变,这些都要在软件里把材料的性能参数对应上;第四是后期的表面处理,比如喷塑、阳极氧化的厚度,别优化完了发现加工完壁厚不够,连氧化层的位置都占了。
别被软件的“黑箱结果”绑住,人永远是核心
现在很多宣传把拓扑优化吹成“AI自动设计”,好像只要把边界条件输进去,点个运行,等软件出结果就行。真的是这样吗?
去年有个做机械臂关节的客户,软件跑出来的结果,在两个安装耳的位置,有个特别细的连接筋,从仿真结果看,应力只有20MPa,远低于铝合金的屈服强度。结果我们拿到模型一看,那个筋的位置正好在装配的时候,是要放密封圈的密封槽空间——等于软件把本来要留的装配空间给占了,最后还是要人工把那块材料补回去。
💡 现在很多软件都支持把CAD里的装配约束直接导入拓扑优化的计算域里,但是还是建议你在拿到初步的优化结果之后,沿着受力路径走一遍,看看有没有和实际装配冲突的地方,别等拿去打样了才发现问题,那成本可就高了。
你说软件知道什么?它只知道你给它画的设计空间里哪里受力小,它不知道你这个位置要走气管、要装传感器、要留扳手的操作空间。这些东西,是软件永远算不出来的。
前几天跟一个在航发厂干了30年的老设计师聊天,他说现在的年轻人用拓扑优化,总觉得比他们那辈靠经验画图厉害。其实哪是厉害啊,只是工具变了。他刚进厂的时候,要靠手算,靠做实验,试十几次才能找到的最优结构,现在软件半天就算出来了。但是如果年轻人连最基本的装配要求、制造工艺都搞不懂,就算软件把结果算的再精准,做出来的东西,还是没法用。
拓扑优化从来不是什么高大上的黑科技。
就是个帮你少费点料,多省点钱的工具而已。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拓扑优化不是玄学:2024年机械制造落地避坑指南 https://www.dachanpin.com/a/tg/71469.html