为什么现在的产线工程师,反而对老款PLC又爱又恨?
我刚入行那会,车间里的主力PLC还是十几年前的老型号,外壳上积着半厘米厚的油污,编程口露在外面,连个防尘盖都没有。就这玩意儿,连轴转五六年,除了偶尔换个保险丝,从来没掉过链子。 这几年新出的PLC呢?外壳做的越来越精致,屏幕带触控,能连WiFi,能接手机APP。上次去个新能源配套厂,他们刚换的某款新款PLC,车间旁边的直流电焊机一开,程序直接跑飞,输出点乱跳,差点把机械臂撞在料架上。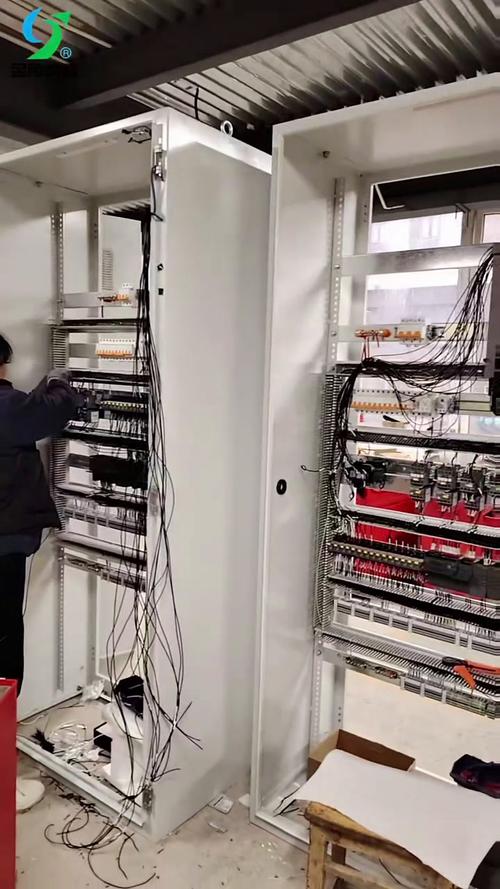
问:我刚入行,手上接触的都是老款PLC,现在厂商都在推新款,是不是老款马上就淘汰了? 答:别听销售瞎忽悠。只要现场工况适配,没人会花几十万换一套全新的控制系统——毕竟停产的备件只要渠道找得到,比新系统的调试成本划算多了。我上个月还帮佛山一家五金厂,找了个2012年出厂的PLC备件,花了不到三百块,要是换套新系统,连工带料少说要两万。
选型时最容易踩的3个隐形坑
💡 第一个坑:盲目追求IO点位数冗余。 很多人选型的时候,习惯按最大需求留30%的点位冗余,结果上次遇到个做袋装食品包装线的客户,选PLC的时候直接留了一半的冗余,最后电控柜空了近一半的安装位置,钱多花了近2万,项目投产两年,也没加过一个传感器。说白了,留15%-20%的冗余足够应付后期的小改动,留太多纯纯是浪费预算。 ❗ 第二个坑:忽略现场的电磁兼容等级。 如果你的车间里有高频焊机、中频感应炉、大功率激光设备,一定要选带强光电隔离、高防护等级的PLC。别图便宜选那种适配干净实验室环境的型号。上次有个做精密铸造的厂,车间旁边装了个新的中频炉,没做等电位接地,PLC的模拟量采集直接飘了,温度采集误差从2℃跳到20℃,查了整整一周才找到原因。 第三个坑:被“全栈远程运维”功能绑架。 现在很多厂商卖PLC,直接把自己的私有云平台绑定进去,每年还要收几千块的平台服务费。对于很多只有单条产线、连外网都没接的中小厂来说,要那远程功能纯纯是多花钱。
问:我们厂的产线要做数字化改造,选PLC的时候必须要带云对接功能吗? 答:真不一定。你要是产线分布在不同园区,跨区域要采集运行数据,选支持标准Modbus、OPC UA协议的PLC就行,根本不需要绑定厂商的私有云——自己搭个本地数采网关,数据存在本地服务器,一年省的云服务费够给车间班组发两次福利了。别被“数字化转型”的话术绕进去,先算清楚自己的实际需求,再掏钱。
现在的PLC应用,和十年前到底有啥不一样?
说真的,刚工作那会,改个PLC程序要蹲在电控柜旁边,插着长长的编程电缆,逐行翻梯形图找逻辑,改完还要反复测试,生怕哪里漏了一个触点。现在的年轻工程师真的赶上好时候了。 现在的可编程逻辑控制器(PLC),早就不是以前只做开关量逻辑控制的简单设备了。上次去看的新能源电池PACK柔性产线,PLC直接对接机器视觉系统的检测信号,不用单独加中间的控制模块,把视觉识别到的不良品位置信号直接传给机械臂的运动控制器,整个响应时间从以前的100ms压到20ms以内,良品率直接提了3个百分点。 还有现在普遍用的结构化编程,把常用的逻辑封装成独立的功能块,换产品型号的时候,直接调用对应产品的功能块就行,以前换型要逐行改程序,花2个小时都不一定搞定,现在15分钟就能切到下一个生产任务。 当然,不管技术怎么迭代,现场踩坑的逻辑从来没变过。上次遇到个刚毕业的小伙子,用PLC的高速计数模块算输送带的运行速度,一开始没调整模块内部的滤波参数,计数老是不准,最后把滤波时间从1ms调到0.1ms,问题直接解决。这种小细节,光看官方手册是学不会的,得在现场摸爬滚打过才知道。 其实说白了,可编程逻辑控制器(PLC)从来不是什么高大上的黑科技。它就是帮产线把人从重复的手动操作里解放出来的工具。别被那些堆砌的参数、花哨的营销话术忽悠了,能稳定在你自己的车间里扛住油污、扛住电磁干扰、不随便停机的PLC,就是好PLC。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC):从产线踩坑到选型落地的实战手册 https://www.dachanpin.com/a/tg/71644.html