钛合金?漂亮、耐热、比强度高——航天航空医疗器械都在抢着用。可一到机加工车间,画风突变。 不是崩刃就是烧刀,搞不好活都废了。我就没见过哪位老师傅没被Ti-6Al-4V虐过。别问我怎么知道的,上周刚干废两把立铣刀,想起来心还在滴血。
但话说回来,钛合金切削真就那么邪乎?其实,把机理摸透,再掌握几个野路子,良品率能上来一大截。这篇文章就先从那个让人头疼的弹性变形聊起。
弹性模量低?简直是“橡皮泥”成精
一般钢材弹性模量210 GPa左右,钛合金才110 GPa——刚性好不到哪去。 切削时工件“让劲”,你给它一刀,它往里缩,刀一过又弹回来。结果呢?实际切深不足,后刀面在那儿干蹭,又热又磨,刀尖一会儿就没了。更恶心的是薄壁件,变形量能把公差直接整飞。
有次帮人调试叶片加工,壁厚1.5mm,公差±0.03。按常规参数走,切完一测,中段鼓包+0.15。老板当场脸都绿了。后来怎么解决的?干脆反其道而行——加大切深,减少走刀次数,同时换装锋利前角的非涂层硬质合金刀片。 让切削力更小,工件反弹也变小。但这就引出另一个坑:排屑。
切削热不散,活活烧死刀片
钛合金导热率只有钢的1/6左右,车削时局部温度能飙到1000°C以上。热没地方跑,全堆在刀尖上。刀片涂层这时候反而可能帮倒忙。 因为很多涂层隔热,热量捂在里面,基体软化得更快。所以你看,很多老手直接用非涂层硬质合金,高压冷却液对着刀尖呲。不过话说回来,确实有搞干切削的狂人——人家用液氮或冷风,那又是另一套玩法了。
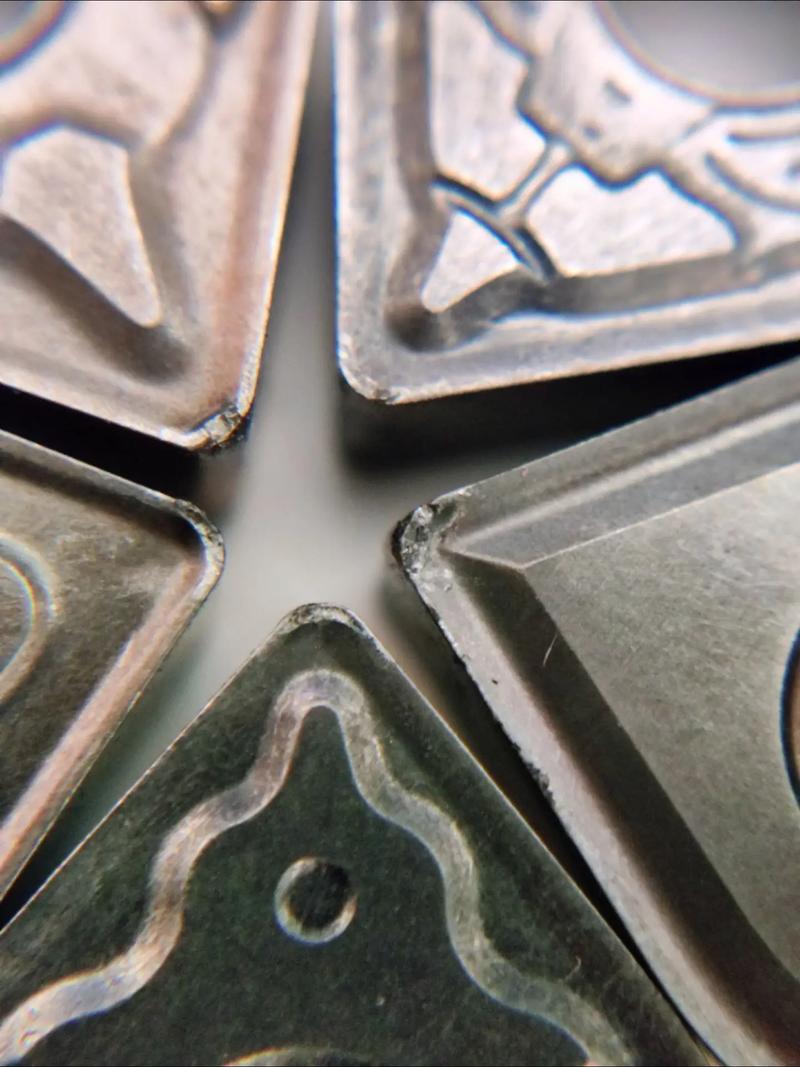
我见过最离谱的一次:加工TC4内孔,深径比5,普通乳化液浇上去,刀杆振得像筛糠,孔壁拉出螺纹一样的振纹。后来换成MQL微量润滑,雾化的菜籽油直喷切削区,润滑好了,振动居然降下去大半。刀具寿命延长两倍不止。所以,别逮着一种冷却方式死磕。
问:“我新换的进口PVD涂层刀片,参数照着样本设的,怎么切了不到三分钟就崩刃?是不是刀片质量有问题?”
答:大概率是参数没考虑到钛合金的加工硬化倾向。样本上的线速度可能偏低,因为硬化层一旦形成,硬度能上升30%,那刀片就跟啃淬火钢似的。首先检查下你的每齿进给量,太低了反而容易产生硬化。试着把f_z提上去0.03-0.05mm,同时线速度往下调20%左右。另外,刀尖圆角选小一点的,能减轻震刀。如果还是崩,就得看看机床主轴刚性是不是不够了。
选刀如选妃?试试这种“暴力美学”
车削钛合金,我现在很少用硬质合金了,PCBN(立方氮化硼)或者陶瓷刀片是真香。 特别是连续切削,陶瓷刀片能上200m/min线速度,切屑红亮,切完表面亮锃锃的。但对机床刚性要求高,也不能吃断续冲击。有一次在立车上干一个钛合金环形件,用陶瓷刀片,径向吃刀量4mm,一刀过,整个车间都是火光,过瘾是过瘾,但那噪音——戴着耳塞还震得脑仁疼。
铣削就麻烦多了。钛合金铣削是典型的热-力耦合噩梦,尤其四刃整体硬质合金铣刀,如果不用内冷,屑挤在槽里,几分钟堵死,然后刀就断了。我推荐3刃或者变螺旋角的铣刀,容屑空间大,配合高压内冷,能做到一小时以上寿命。别图便宜买那种通用槽型,专为钛合金设计的槽型才靠谱。
问:“我们小厂,没高压冷却设备,干切怕烧刀,湿切又怕热裂,到底怎么选?”
答:那就选最稳妥的——低压大流量冷却,但一定要保证冷却液浇到位置!很多工人把水管随便一搭,浇在刀柄上,管啥用啊?买个可调万向管,对着刃口和工件的接触弧尖点上冲。没有高压,流量来凑,每分钟起码20升以上。还有,定时清理切屑,别让它们缠绕在刀具上,不然准玩完。实在不行,人工刷点切削油助润滑,虽然效率低,但比硬挺着强。
最后一个忠告:别信手册,信切屑
钛合金切削参数表看过无数,真上机十有八九得微调。唯一靠谱的实时监控就是看切屑形态。 如果切屑发蓝发紫、边缘崩缺,说明温度过高,赶紧降速或加大冷却;如果切屑是细碎粉末,进给太低,赶紧上调;当切屑呈现自然卷曲的银白色螺旋,摸上去温温的,那参数就对了。这种状态维持住,刀具寿命就有保障。至于那些仿真软件,做个参考还行,车间里哪那么多时间建模?
说到底,机械加工(切削)这活,尤其对付钛合金这样的难加工材料,经验远比学历管用。多试错,多记录,手上感觉自然就来了。对了,还有句老话:磨刀不误砍柴工,这话在钛合金切削里绝对是真理中的真理。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)中钛合金的“噩梦”?老刀客的实战笔记 https://www.dachanpin.com/a/tg/55021.html