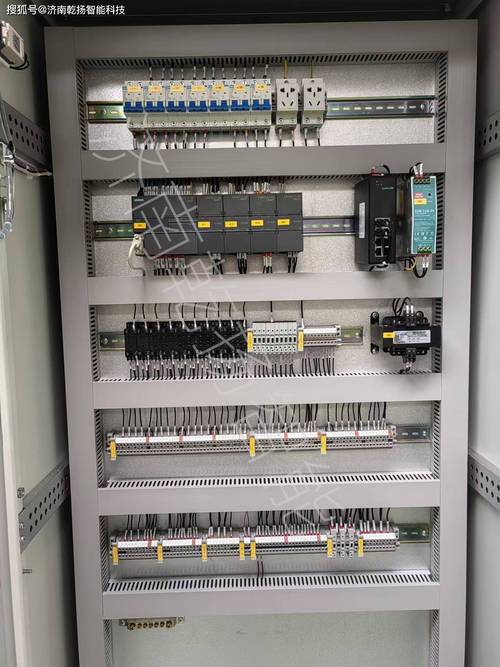
上周去苏州张家港的一家做新能源汽车结构件的小厂,老板拉着我看他们刚花200万上的“CIM系统”——结果车间里的工人还是要在工位上填纸质报工单,MES和ERP之间的库存数据差了30%,连加工中心的转速参数都要靠师傅手抄到Excel里再导进系统。
这哪是计算机集成制造(CIM)?这是给老破小的车间套了个发光的塑料壳子。
先掰清楚:真正的CIM到底不是啥?
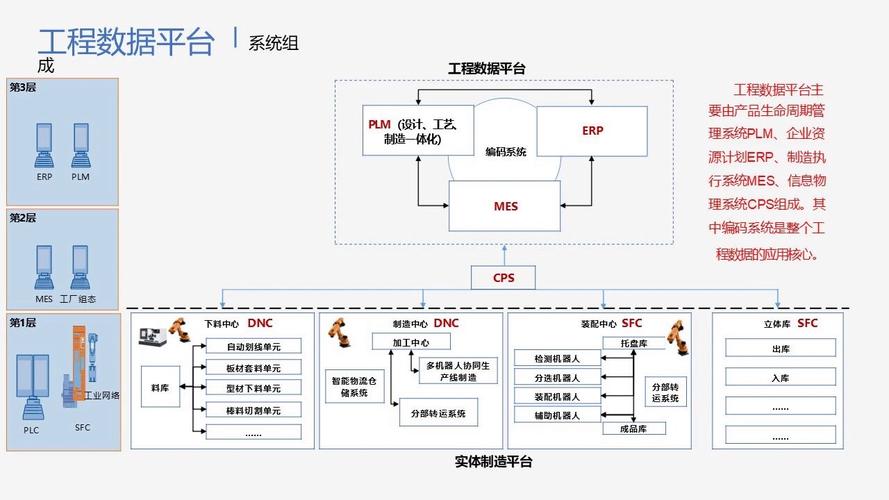
❗ 别上来就把CIM等同于ERP、MES、PLM的打包套装。真正的计算机集成制造(CIM)核心是全链路数据无断点——从客户下订单,到工艺设计、生产排程、设备加工、质量检测、成品入库、售后追溯,所有环节的数据不用人工二次录入,自动流转,自动匹配。不是你在服务器上装了三个系统,就算集成了。
好多服务商卖的所谓CIM方案,本质上就是把几个成熟的商用系统拼在一起,中间加个数据对接接口,就敢收大几十万。最后接口经常崩,数据对不上,车间里该怎么干还是怎么干,纯纯的IT自嗨。
问:我家车间只有30台普通数控车床,连MES都没上,谈CIM是不是太早?
答:真不是。去年我们帮浙江宁波的一家做高强度紧固件的小厂做轻量化CIM改造,没换机床,没上全套商业系统,就先把机床的运行数据通过加装的边缘盒子统一收集,再对接他们现有的免费版进销存,前后花了不到8万,报工效率提了60%,库存盘点的误差从22%降到3%。你说这算不算CIM?算的——核心是数据通了,不是你上了多少贵的系统。
别上来就搞全链路:中小厂落地CIM的第一优先级,先抓设备数据
好多厂落地CIM的顺序搞反了:先花钱搞ERP和PLM对接,先做车间大屏,结果连最基础的设备运行数据都拿不到——你连机床现在在加工什么批次,转速多少,有没有出现报警都不知道,谈什么集成?纯纯的空中楼阁。
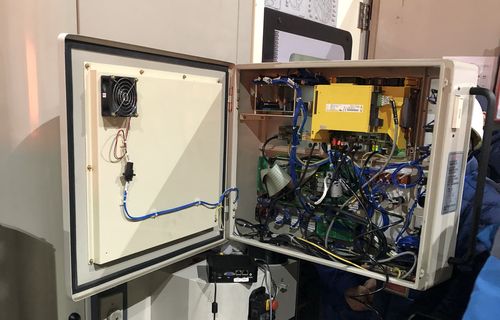
设备数据采集是中小厂落地CIM的第一优先级。💡 别信那些上来就让你换全套数控系统的服务商,2024年现在的技术条件下,服役十年以上的普通数控车床,只要能通电,大多都能通过加装非侵入式的边缘采集盒拿到核心运行数据,单台成本不到500块,不用改机床的原有PLC,不影响正常生产。
问:我们之前上生产管理系统,最后工人都抵触,报工都是瞎填,怎么避免CIM落地也踩这个坑?
答:太正常了。你要是让工人每加工完一个零件,要在系统里点3次、填5个字段才能完成报工,换你你也烦。我们现在做CIM落地,第一原则就是给工人减步骤——比如机床加工完一个批次,采集到的设备运行数据自动生成报工单,工人只要扫一下料箱上的二维码确认就行,不用填任何字段。甚至不少工位直接把扫码枪集成在机床操作面板旁边,扫一下就完成全流程,连确认都省了。说白了,CIM的最终目的是给一线减负担,不是加考核。你要是搞个系统天天盯着工人摸鱼,谁愿意配合?
真正的CIM价值,从来不是报表好看
好多老板判断CIM落地成不成功,就看车间大屏上的数字飘不飘,OEE显示的数值高不高。屁用没有。之前那家张家港的厂,原来的假CIM大屏上显示设备OEE是85%,我们去现场蹲了两天测,因为换模时间没人统计,实际OEE才42%——数据全是IT部门为了好看编出来的。
真正的CIM跑通之后,你能拿到的都是能直接换钱的信息:哪个工序经常堵单,哪台机床每月固定要出3次小故障,哪个批次的原材料加工出来的不合格率比平均值高15%,哪个刀具的实际使用寿命比工艺要求的短了20%。就拿那家宁波的紧固件厂来说,跑通CIM之后,他们发现有3台服役了8年的老机床,切削参数一直没调对,导致刀具损耗比同行业高了40%,光调整参数这一项,每个月就省了2万多的刀具采购成本。
说实话,现在行业里好多人把CIM吹得神乎其神,说什么黑灯工厂、无人工厂,其实根本不是那么回事。CIM本质上就是把原来散在各个角落、需要人跑、人问、人抄的信息,用计算机串起来,不用人再当传声筒。就这么简单。别搞复杂了。
上周那个张家港的老板,后来把原来200万的假CIM系统砍了,先花10万做了设备数据采集,对接了他现有的进销存,现在车间里不用再填纸质报工单,库存数据当天就能对得上。他说早知道CIM是这么回事,当初就不会被服务商忽悠。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:计算机集成制造(CIM)不是IT自嗨:中小制造车间能落地的真实路径 https://www.dachanpin.com/a/tg/71663.html