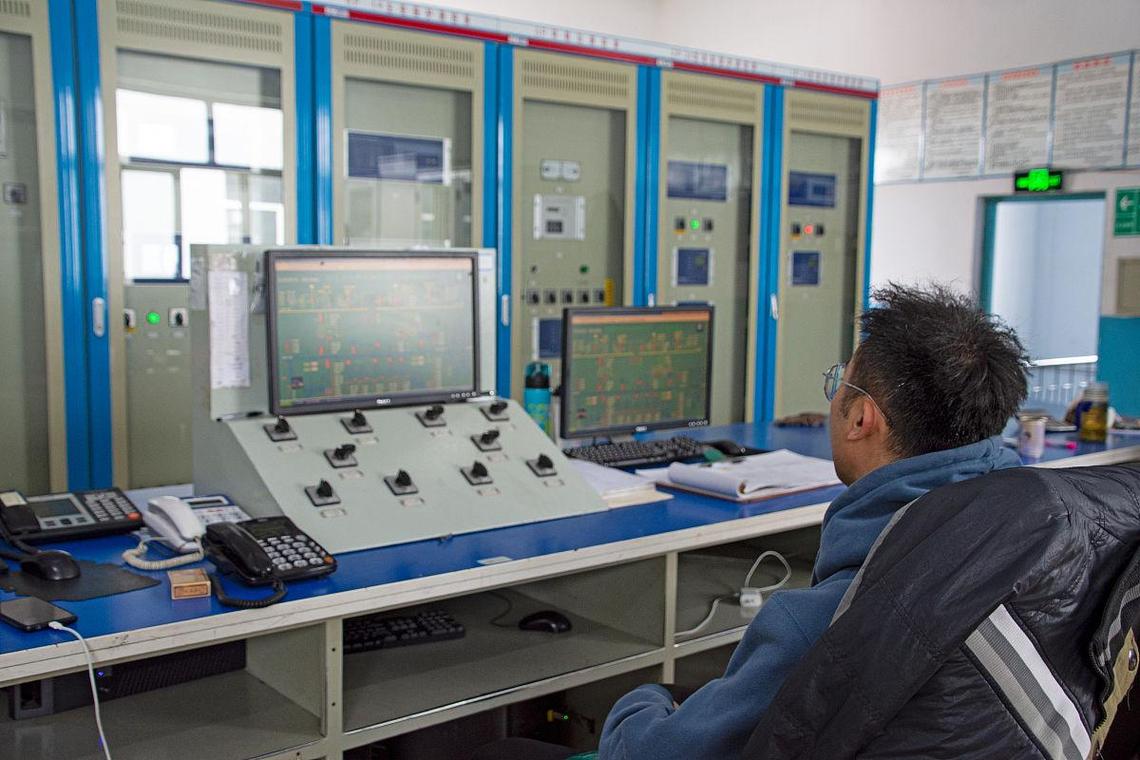
刚进苏州相城那家汽车零部件厂的车间,就被当班的李班长拽到了3号冲压机旁边。
骂得我脸发烫。
他指着挂在机身上的HMI屏幕——那是三个月前供应商刚换的,做了全套的数字孪生3D建模,屏幕转一下就能看到冲压机内部的曲轴运动,连参观的客户都夸“这才是智能制造的样子”。可李班长给我看他手上的丁腈手套:沾了半层切削液,厚得跟冬天的棉手套似的,按那个虚拟的“冲压频率调节”按钮,三次能错两次——按钮做的跟手机APP图标一样大,有效触发区域直径才8mm,更别说强光从车间天窗照下来,屏幕上一半是反光,根本看不清参数。
“上次就是因为点错了按钮,把冲压速度提了20%,废了120个零件,全班组扣了两千多块。”李班长的声音都在抖,“你们搞技术的能不能别老盯着领导想看什么,多看看我们干活的人要什么?”
别把人机界面(HMI)做成给领导看的“展厅道具”
这不是个例。我这三年跑了快70家制造工厂,见过太多HMI选型的离谱操作——采购部拍板要“符合工业4.0概念”,IT部门要“能对接集团的数字孪生平台”,甚至有老板要求HMI的开机画面要放公司的宣传片,唯独没人问一句:天天站在机器旁边按屏幕的操作工,用着顺不顺手?
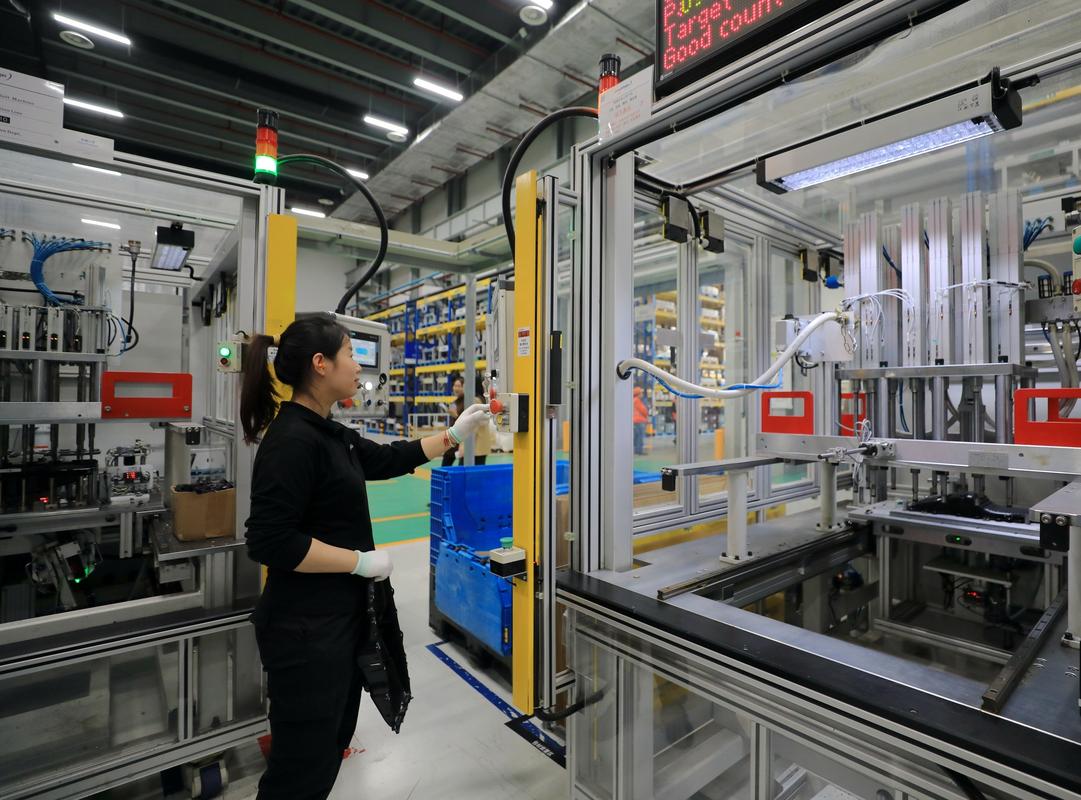
很多人对HMI的认知还停留在“能显示参数、能点按钮就行”,但你得蹲在车间待满8小时才知道——车间里的屏幕不是放在恒温恒湿的办公室里,是要面对40度的高温、飘在空气里的金属切削液雾、戴着手套的粗手指、从天窗斜射进来的正午强光。你把按钮做的那么小,把界面搞的那么复杂,本质上就是把操作成本全甩给了一线的操作工。
问:我们厂之前采购的12寸触摸屏HMI,为什么操作工普遍反映按不准?
答:别先怪操作工手笨。你先去现场做三个检查:第一,操作工日常戴的手套厚度是多少?现在主流的工业HMI都带厚手套触控模式,你有没有把灵敏度调到对应档位?第二,所有操作按钮的有效触发直径有没有做到≥15mm?我见过太多厂的HMI按钮照搬消费级APP的尺寸,别说戴厚手套,光手指沾了汗都容易点错。第三,屏幕有没有做防眩光涂层?车间天窗的强光一照,就算按钮做的再大,看不清也是白搭。
真正好用的HMI,要把“报警优先级”刻进底层逻辑
我之前在宁波的一家注塑厂见过最离谱的报警设计——HMI一开机,平均每3分钟弹一条报警,从“模具温度波动0.5度”到“冷却水泵压力略低”,弹窗大小、提示声音全一模一样。操作工天天被几十条无关报警轰炸,最后直接把蜂鸣器关了,屏幕上的弹窗堆成山,连自己都懒得划。
上个月就是因为这个,出了大事。
3号注塑机的安全门没关到位,按道理是属于必须立即停机的紧急报警,结果被压在一堆温度波动的弹窗下面,操作工没看见,合模的时候直接把模具撞了个缺口,光维修费就花了23万。
好用的HMI从来不会让操作工在一堆信息里找重点。💡 正确的报警分级逻辑其实很简单:
- 紧急报警:红色全屏闪烁,搭配高频长音蜂鸣,必须输入专属操作密码才能消音,不处理就一直弹窗;
- 预警报警:黄色小字放在屏幕侧边栏,不打断当前操作流程,只在后台记录日志;
- 常规参数波动:直接存在本地存储里,根本不用弹出来骚扰操作工。
问:我们的HMI每天弹几百条报警,操作工都嫌烦,能不能直接把报警功能全关了?
答:千万别。关了报警你等于把设备的“神经系统”直接砍断——真出了设备故障、安全隐患的时候,你连反应的机会都没有。正确的做法是先花3天时间,跟着操作工蹲在设备旁边,把所有报警做个“脱敏处理”:那种一个月才出现一次、根本不影响生产的参数波动,直接把弹窗提示关掉,只留后台日志;那种每天反复跳、本质是传感器校准偏差的,先把传感器校好,别让无效报警反复骚扰人;剩下真正需要操作工动手处理的,再按之前说的优先级分级显示。我去年帮东莞一家电子厂做HMI报警优化,把原来每天312条的报警量砍到了27条,操作工的操作失误率直接降了42%。
2024年新上线的HMI,别漏了这几个落地功能
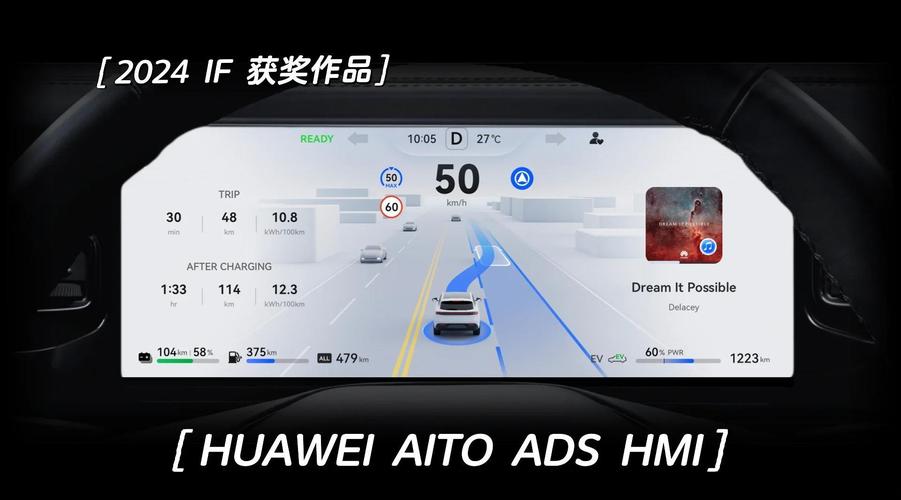
现在的HMI早就不是十几年前那种只能显示数字的小屏幕了,但别又走到另一个极端——为了追新技术,上一堆根本用不上的功能。我筛了今年跑了十几家新上线HMI的工厂,总结了三个真的能省人力、提效率的实用功能:
- ✅ 本地逻辑独立存贮。很多车间的工业网络信号差,之前的HMI一断网就直接锁死,操作工连调个转速都做不了。现在要选那种把核心操作逻辑存在本地PLC里的型号,HMI只是做显示和操作的入口,就算断网,本地操作完全不受影响。
- ❗ 紧急报警语音播报。车间里的噪音普遍超过85分贝,有时候蜂鸣器响了都被机床的运转声盖过去。现在的HMI可以直接绑定语音模块,出现紧急报警的时候,不用操作工盯着屏幕看,直接清晰播报“X号设备安全门未关闭,请立即停机”,比单纯的蜂鸣器靠谱太多。
- 💡 生产数据自动同步。不用让操作工每天花半小时手写生产日报,HMI可以自动把开机时长、产量、报警记录同步到班组长的企业微信,省下来的时间,足够多盯半小时设备的运行状态。
说真的,我见过太多厂花几十万上的工业互联网平台,最后就成了老板在手机上看实时产量的工具,一线的操作工半毛钱好处没捞到——那钱花的真冤。
不过话说回来,也不是说越便宜的HMI越好。那种连个基本的防油污涂层都没有的屏幕,用三个月就被切削液浸得花里胡哨,擦都擦不干净,换起来更费钱。
上次我把优化后的HMI方案给李班长看,他指着屏幕上的三个固定区域笑了:左边放实时产量,中间放当前设备状态,右边放报警提示——没有3D模型,没有花里胡哨的动画,按钮都是他亲手在纸上画的大小。
他说,这就够了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别堆花里胡哨的功能:一线生产真正需要的人机界面(HMI)选型与落地 https://www.dachanpin.com/a/tg/71667.html