上个月帮苏州一家做3C检测的厂救火。
他们刚上的20台伺服电机,全在跑12000转的时候抖得像筛子。查了三天居然是选型时没算惯量匹配——这玩意儿根本不是看功率够就行的。
很多刚接触产线自动化的工程师,总觉得伺服电机选型就是套个公式算功率,剩下的全凭品牌偏好。真不是。
上。
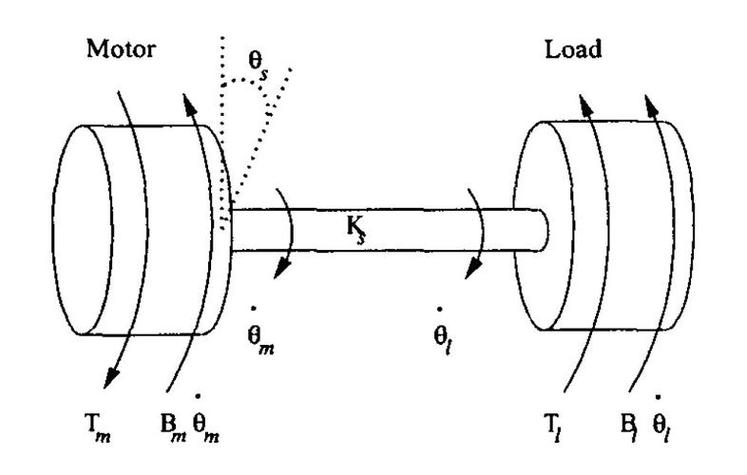
简单说,伺服电机的转子惯量和负载惯量的比值,直接决定了系统的动态响应能力。以前日系伺服的惯量比卡得严,一般要求控制在10:1以内,不然就会出现振荡。现在国产高响应伺服的参数卷得厉害,汇川、禾川的中惯量款,标称惯量比能做到25:1,甚至有的厂家敢标30:1。
但标称值是实验室理想环境下的数。真到了产线,你要是跑高速往复的点胶工位、贴片工位,哪怕惯量比卡到15:1,要是机械刚性不够,照样抖。
问:我家的产线是跑匀速传送的,是不是不用纠结惯量?
答:还真不是。匀速传送只是对动态响应要求低,但如果惯量差超过10倍,哪怕空载跑,编码器反馈的位置波动都会在量产3个月后累计成皮带跑偏——别问我怎么知道的,去年东莞一家做食品包装的厂,就是因为这个换了三次同步带,最后拆了两台伺服重新算惯量才解决。
真的疼。
现在行业里有个奇怪的风气:选伺服电机必上23位绝对值编码器,觉得分辨率越高越好,显得自己的产线高端。
真的没必要。
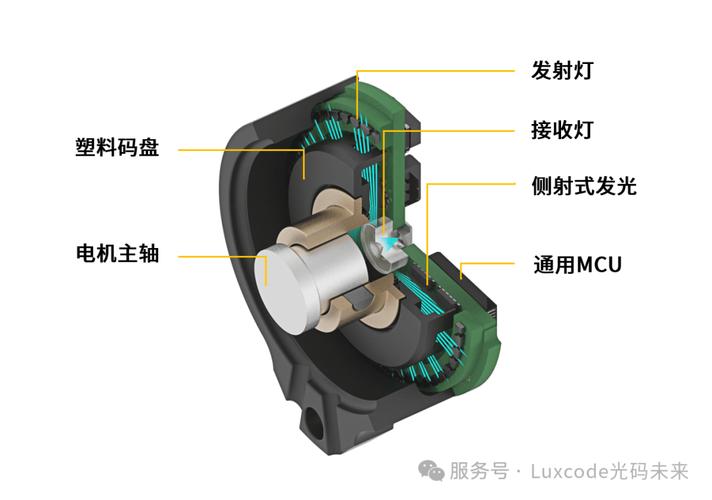
如果是普通的搬运工位、低速传送工位,17位增量式编码器完全够用,成本能差出30%。但要是做半导体晶圆搬运、光学镜片贴合这种微米级精度要求的工位,必须上23位带电池备份的绝对值编码器——不然设备重启的时候要回原点,一撞机械臂,碎一片晶圆就是几十万的损失。
真的见过老板为了省两万块,用增量式伺服做晶圆搬运测试,第一次重启就撞了定位治具,赔了客户12万。这钱省的?
问:听说现在的总线型伺服比脉冲型的好,是不是直接换总线就行?
答:得看你的PLC能不能扛。去年有个客户把原来的脉冲型伺服全换成EtherCAT总线的,结果PLC还是三年前的老款,总线周期设到1ms就丢包,跑起来一卡一卡的,最后又花了两万多换了PLC的通讯模块——钱花了不说,还耽误了半个月的量产。
总线型伺服确实好,布线少,响应快,但是得整套系统匹配才行,不是单换伺服就能解决的。
很多厂的设备维护,对伺服电机的态度就是”坏了再修”,平时啥也不管。真等坏了,修一次大几千,还耽误量产。
我总结了三个最容易踩的维护坑,碰一个亏一个:
✅ 别在伺服电机的输出轴上用大锤敲装同步带轮,哪怕垫了铜块也不行——编码器的光栅盘比你想象的脆100倍,敲一次可能就歪了,位置偏差直接飘0.01mm,做出来的产品全是废的。
❗ 别把伺服电机的散热口对着切削液的喷溅方向,哪怕装了防尘罩也没用——现在的伺服散热片都是铝的,切削液渗进去三个月就会把绕组的绝缘层腐蚀掉,到时候短路烧驱动器,修一次大几千。
💡 每半年拧一次输出轴的锁紧螺丝,别等轴磨出凹槽了才后悔——很多人觉得螺丝拧紧了就万事大吉,跑个半年振动松了,负载直接打滑,跑出来的产品尺寸全飘。
说到2024年的新趋势,现在不少国产伺服已经开始内置振动抑制算法,比如汇川的SV660N系列,能自己识别负载惯量,不用工程师手动算参数,省了不少调试时间。我上个月帮客户上的线,原来算惯量要花半天,现在伺服自动识别,5分钟就搞定了。
别不信。
真的好用。
哦对,最后加个小提醒:选伺服电机的时候,别光看厂家给的样本参数,一定要找厂家要同工况的测试数据。毕竟样本上的数,都是实验室里跑出来的,真到了车间的油雾、振动环境里,能有样本上80%的性能就不错了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:2024年伺服电机选型避坑指南:从产线落地到故障排查的实战经验 https://www.dachanpin.com/a/tg/71670.html