你以为的安灯,和丰田原教旨的安灯根本不是一回事
很多人对安灯的认知,还停留在“车间拉个绳,响个铃,喊机修过来修机器”。 错。 丰田最早在大野耐一时代推的安灯,核心从来不是“报警”,是给一线操作工随时停线的权力。 只要你在工位上发现质量问题、设备异常、物料不对,不管你是刚入职3天的新员工,还是干了10年的老技师,你都可以拉绳停线,所有人都得停下来等问题解决——哪怕整条线停半小时,没人会扣你半毛钱绩效。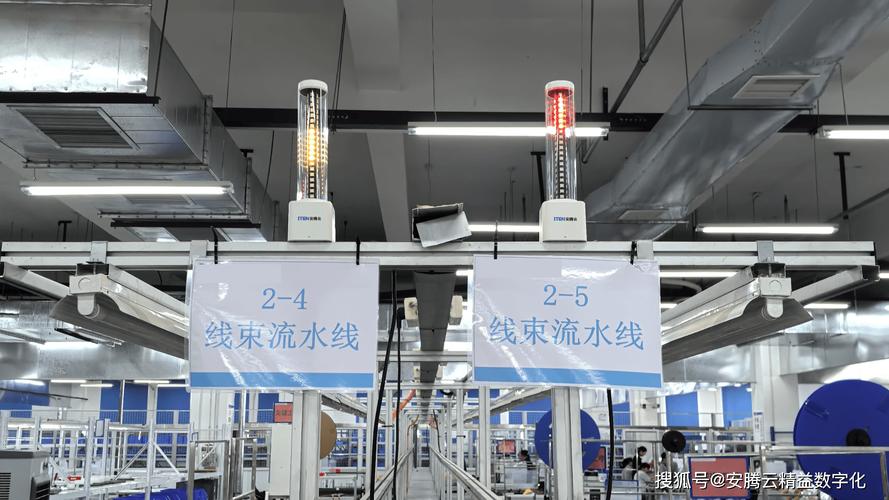
2024年的安灯系统,早就不是车间里的那根拉绳了
说真的,这两年跑现场,我见过不少把传统安灯玩出花的厂,完全跳出了“人手动触发”的老逻辑。 就开头提到的那家电池厂,后来重新调整了安灯的逻辑:涂布机的厚度传感器一旦测到偏差超过阈值,根本不用员工伸手,安灯自动就触发,同时把偏差值、位置、同批次历史不良数据直接推给对应工艺工程师的平板,甚至连需要调整的参数范围都提前算好推过去。
90%的安灯系统做废,都是从一开始就搞错了使用主体
❗ 我见过太多厂上安灯,全是IT部门或者行政牵头,最后把系统做成了管理层的监控工具,完全忘了安灯的第一使用人是一线操作工。 就拿东莞那家3C组装厂来说,当初上安灯的时候,花了100多万装了块8米长的大屏,实时滚动每个工位的安灯触发次数,哪个工位触发多,线长就扣哪个工位的绩效。结果跑了半年,大屏上的日安灯触发数从最开始的一天七八十次,降到了一天两三次,管理层还开大会表扬“现场管理水平提升了”。 实际上呢? 不良率偷偷涨了12%。 大家哪怕设备出小问题、物料拿错了,都硬扛着自己解决,根本不敢按安灯——谁愿意被扣钱啊。 真正把安灯用明白的厂,逻辑完全反过来。就像合肥那家光伏组件厂,安灯系统的后台数据,一线员工是可以全权限查看的:哪个问题触发了多少次,对应的责任人多久来解决,最后解决的效果怎么样,所有数据全公开。 上个月他们统计,焊接工位的焊枪温度异常的问题,三个月触发了17次,每次机修来调完没两天又坏,最后有个老焊工在安灯的评论区提了个建议:把原来容易积碳的金属温控探头换成陶瓷的。换完之后,这个问题的触发次数直接降到0,整个工位的生产效率提了11%。 💡 你看,这才是安灯真正的价值——不是用来盯着人、考核人的,是把一线藏着的、大家都习以为常的小问题,挖出来解决掉。 前几天碰到一个在制造行业干了20年的老厂长,他说现在很多人聊安灯,都在扯啥数字孪生、啥工业互联网概念,忘了最开始丰田搞那根拉绳的时候,根本没有啥高科技。 就是信一线的员工。 给他们真的敢停线的权力。 说白了。 安灯系统的根,从来不是那套软件、那块大屏。 是你愿不愿意俯下身子,听一线的人说真话。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon)不是拉绳响铃:制造现场踩过3年坑才摸透的落地真相 https://www.dachanpin.com/a/tg/71709.html