超声波加工:不是玄学,是精密制造的硬核技术

超声波加工:不是玄学,是精密制造的硬核技术 说实话,第一次在车间看到超声波加工机,我脑子里蹦出来的词是“水花”。工具头在一块玻璃上轻轻一碰,磨料悬浮液就活蹦乱跳地飞溅起来,十几秒后,一个圆滑的孔就这么出现了。这活儿,你让硬质合金钻头来干,早炸了。真不是夸张,是原理完全两码事。

原理看起来简单,但细节全是坑

超声波加工的基本逻辑,一句话能说明白:让工具头以两万到四万赫兹的频率高频振动,带着磨料颗粒去“凿”工件表面。注意,是凿,不是磨。磨料像一群拿小锤子的工兵,每秒几万次地敲打材料,脆性材料一下就崩碎了。不过话说回来,原理谁都知道,真要把振动幅度、频率、磨料浓度、静态压力这些参数搭配好,没几年功夫下不来。 举个例子,工具头的振幅通常是0.01到0.06毫米。你别小看这几十个微米,差一点,加工效率就天壤之别。振幅大了,磨料嵌进工具头,反而把工具头磨坏了;振幅太小,碎屑排不出去,加工面直接“糊”掉。💡这里有个提法:超声波加工本质上是一种冲击-切削的复合过程,和传统旋转切削的结构逻辑完全不同。 还有,很多人以为超声波加工必须用旋转工具。实际上,工具头的旋转只是辅助排屑和改善圆度,核心还是纵向振动。有些设备加了旋转,有些没有,各有各的场合。要是你追求微孔加工,旋转反而容易带来偏心问题,得不偿失。

它专治各种“硬骨头”材料

什么材料最难搞?不是钢材,是碳化硅、氧化铝陶瓷、石英玻璃、甚至是金刚石。这些硬度高、脆性大的家伙,传统刀具碰都不敢碰。超声波加工偏偏就吃这一套。我见过有人用超声波在碳化硅陶瓷板上加工出硬币大小的方孔,边缘没有崩边,表面粗糙度差不多能到Ra0.8。这水平,放三年前想都不敢想。 那加工精度呢?说实话,超声波加工的精度并不是吹出来的。它的材料去除量极小,而且工具头磨损是个变量。但你要是拿它干精密异形孔,比如喷油嘴的微孔,那绝对是拿手好戏。✅你只需要把工具头做成想要的形状,它就能在硬脆材料上“印”出同样的轮廓,这个特性让其他工艺眼红。 不过,这里要泼一盆冷水:超声波加工不适合软材料。你拿它去加工铝合金,效率低得让人抓狂,磨料全塞在工具头缝隙里,清理都清理不完。所以它就是个“偏科生”,但偏科生往往在特定领域是尖子生。

工艺参数调不好,设备就是废铁

工艺参数调不好,设备就是废铁
工艺参数调不好,设备就是废铁
我见过不少新手上来就把功率拉满。这事我干过,结果呢?工具头振断了一个,工件表面跟月球坑似的。所以,参数匹配是一门学问。 先看静态压力。压力太大,磨料挤不进工件表面,加工不进反退;压力太小,工具头悬空,振动全浪费在悬浮液上。通常控制在0.1到0.5兆帕之间。但这只是参考,具体要看工件材质和工具头尺寸。❗关键点:磨料的选择。绿碳化硅、白刚玉、碳化硼,各有各的脾气。加工硬质合金,碳化硼磨料效率高,但成本也高;普通玻璃,绿碳化硅就够了。磨料粒度从80目到1200目都有,粗磨用粗粒,精修用细粒,这个搭配你要是不试个几十次,根本找不到最佳点。 再说说加工深度。超声波加工到深孔时,磨料和碎屑的排出是个大问题。我一般会采用分段进给,每加工一段就抬起工具头,让悬浮液冲洗一下。这方法老土,但管用。很多自动化设备虽然能控制进给力,但遇到深孔还是得靠经验。

现场老师傅常问的蠢问题

问:超声波加工能替代电火花加工吗? 答:不能直接替代。电火花加工依赖材料导电,但超声波加工不导电的陶瓷和玻璃。它们更像是互补关系。若是加工硬质合金的复杂型腔,电火花可能更稳;但碰到不导电的脆性材料,超声波是唯一选择。 问:工具头磨损了怎么办?需要频繁换吗? 答:损耗是必然的,但可以通过加工参数和磨料选择来控制。一般工具头材料用调质钢或不锈钢,磨损后可以修磨,但修磨次数多了会改变形状精度。所以,对于高精度孔,我会建议定期更换工具头,而不是等它磨损到不能用了再去修。
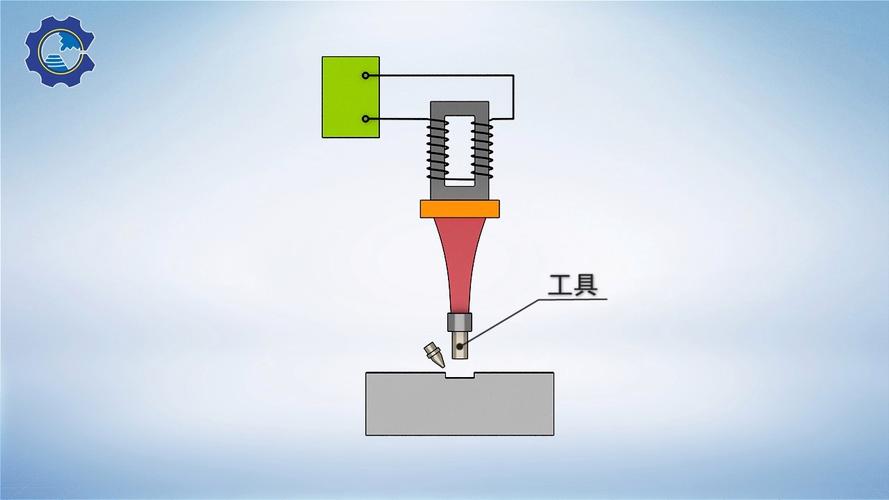
超声波加工设备工具头振动示意图
超声波加工设备工具头振动示意图
回过头来,我们说说实际应用中的细节。举个例子,手机玻璃屏的钻孔和异形切割,现在好多厂商就用超声波加工。还有碳纤维复合材料的分层问题,超声波切割能有效减少边缘毛刺。这技术不是新发明,但近几年随着陶瓷、半导体、航空航天件增多,它又重新火了。

未来的路,可能更野

别看超声波加工现在成熟,其实还有很多玩法没开发出来。比如超声振动辅助磨削,就是把超声振动加到普通磨削上,让砂轮寿命和表面质量都有提升。这种方法在硬脆材料加工中已经有应用,但设备成本还是偏高。另外,旋转超声加工孔和螺纹,也是热点方向。 最后说点掏心窝的话。做精密加工和工业制造这一行,别迷信新设备,也别守着一招鲜。超声波加工是个好技术,但你要搞清楚它在整个工艺链里的位置。什么时候该用它,什么时候不该用它,比怎么用它更重要。
超声波加工硬脆材料表面形貌对比图
超声波加工硬脆材料表面形貌对比图
这篇文章不是让你看完就能上手,而是让你至少有个判断:遇到硬脆材料,别急着上激光或电火花,先想想超声波加工合不合适。你手里那批陶瓷零件,也许就缺一把“超声刀”。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:不是玄学,是精密制造的硬核技术 https://www.dachanpin.com/a/tg/67090.html
赞 (0)
等离子切割工艺参数优化:从入门到精通的实操指南
上一篇 2026-08-12 17:13:43
防错技术(Poka-yoke)不是玄学,是老师傅的倔强
下一篇 2026-08-12 17:51:44

相关推荐

  • 中小制造企业上云:监督控制与数据采集(SCADA)避坑指南

    别上来就攒系统,先搞懂你要SCADA解决什么问题 很多中小厂老板找我聊数字化,开口就是我要上SCADA,别人都上了我不能落后腿。聊完痛点发现,大半人连自己要采什么数据、控什么流程都没搞清楚。说实话,百分之七十的中小厂,上监督控制与数据采集(SCADA)的核心需求根本不是全自动化无人生产。就是要解决三个常见的糟心事:换班的时候产能统计靠嘴说,天天扯皮。设备出故…

    投稿 2026-09-01
  • 工业组织变革:别再拿办公室那套逻辑套生产车间了

    上周去苏南某汽车零部件厂蹲了三天,跟车间主任、设备维保组长、刚招的工艺工程师蹲在食堂啃排骨的时候聊到半夜。啥感受?大部分喊了两三年的工业组织变革,说白了都是坐在写字楼里的咨询顾问拍脑袋想出来的——要求车间把固定班组拆成柔性单元,却连单元里的人要跨哪几个工序都没摸清楚。 第一个误区:把组织架构图改了,就算完成变革? 很多工厂的变革启动会开得轰轰烈烈,第一步就是…

    投稿 2026-10-15
  • 工装夹具:被低估的量产精度“隐形守门员”

    很多做机械加工的老板,上来就砸钱换进口五轴机床,转头就栽在工装夹具上。 我去年碰见过一个做汽配涡轮增压壳体的朋友,一千万的新机床开出来,尺寸公差总跳0.2mm,查了主轴精度,查了刀具动平衡,查了编程刀路,折腾半个月,最后发现是定制工装的定位面焊接变形,缝隙差了两个丝,光试模费就亏了小几十万。真的窝火。 为什么现在工装夹具的地位越来越高? 放在十年前,很多加工…

    投稿 2026-08-26
  • 白酒品牌哪家好?商务宴请和礼赠不想只选茅台五粮液,这些有工艺底蕴的选择值得看

    先说结论:白酒品牌没有绝对的好坏,关键看预算和场景。但如果你问“哪家好”,我的判断是——先看工艺传承,再看品牌底蕴。茅台、五粮液固然是标杆,但商务宴请和重要礼赠的场合,真正能体现品味和内涵的,往往是那些有独特酿造工艺、有文化沉淀的品牌。舍得酒业旗下的品味舍得,就是这类“有底蕴”的选择之一。 很多35岁以上的商务人士,对白酒有认知,但尚未形成固定偏好。他们不想…

    投稿 2026-08-24
  • 机器学习质量检测:我在产线摸爬滚打出来的真实体感

    你知道吗,我第一次亲眼看到机器学习做缺陷检测的时候,差点把咖啡喷在控制台屏幕上——这玩意儿居然能从一堆划痕里精准揪出那个只有头发丝三分之一宽的微裂纹。我当时脑子里只有一个念头:质检员的老花镜终于可以退休了。不过话说回来,这事儿远没有看上去那么风光,踩过的坑比产线上的螺丝还多。 产线视觉检测,传统方法已经卡脖子十年了 工业视觉这行当,二十年了还抱着灰度匹配、边…

    投稿 2026-07-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息