工业振动分析:别靠螺丝刀凑活,这才是设备预测性维护的核心

上周去江苏一家光伏组件厂蹲了3天,碰到个特别离谱的事——他们的主生产线传动轴承,上次坏是3个月前,当时维修工拿个螺丝刀抵在轴承座上听,说“还能跑俩月”,结果跑了10天就烧了,整条线停了12小时,光损失就快40万。 说实话,这种事我每年能碰到十几起。

工业振动分析到底在测什么?不是测“有没有坏”,是测“什么时候坏”

很多人对工业振动分析的认知,还停留在“设备坏了叫人来测测为啥坏”的阶段,纯纯暴殄天物。 真正的工业振动分析,核心是通过采集设备运行时的振动信号,拆解成不同频率的分量,对应到具体的故障类型——比如不对中故障的能量集中在1倍转频,不平衡是1倍转频带高幅值的稳定振动,轴承外圈裂纹是固定频率带调制的边频带,内圈故障的频率会跟着转速波动飘。 你以为老师傅拿螺丝刀听出来的“异响”,本质就是这些异常振动传到螺丝刀上的振动反馈。但人的耳朵能捕捉的频率范围太窄了,早期故障的振动幅值可能只有微米级,传到手里早就被磨没了。
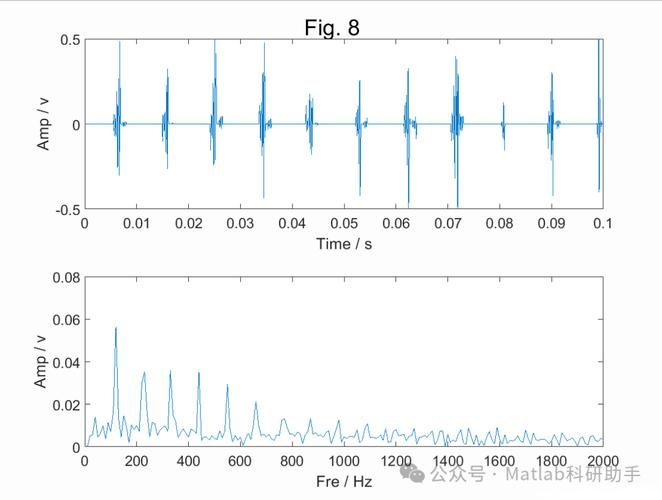
工业振动分析频谱图 轴承早期故障特征
工业振动分析频谱图 轴承早期故障特征
问:我们之前也买过振动测振笔,测出来数值在厂家给的范围内,为啥还是突然坏了? 答:你那测的是总振值——就像你拿个体温计量出来36.5℃,不代表你没有早期的炎症。总振值是把所有频率的振动揉成一个单一数值,早期轴承微小缺陷产生的振动,幅值可能只占总振值的5%都不到,被其他正常运转的振动完全盖过去了。你得看频谱,把不同频率的振动拆出来,才能看到那点藏着的、还没爆发的异常。 我见过最可惜的一个厂,设备部花了20万买了个手持测振仪,每年给关键设备测2次,每次测完把数值填在台账里,从来没分析过频谱。结果有台风机的轴承,已经磨了快半年,每次测总振值都在“合格范围”里,最后直接碎了打坏叶轮,修了快60万。

别被高价进口设备忽悠了,现在的工业振动分析已经卷到“平民化”了

前几年做工业振动分析,确实是个“贵族服务”——一套进口的在线监测系统,单测点成本就要大几千,还要配专门的软件服务器,一般中小厂根本用不起。 现在完全不一样了。 国产的带边缘计算的无线振动传感器,单台成本才几百块,贴在轴承座上,24小时不间断采数据,不用拉网线,电池能用2年。算法也都是拿国内工厂的真实数据训出来的——毕竟咱们工厂的环境,油多、灰大、转速波动是常事,那些拿实验室理想数据训出来的进口算法,到现场经常误报。
工厂设备旁安装的国产无线振动传感器
工厂设备旁安装的国产无线振动传感器
我前两年给一个汽车零部件厂做方案,当时进口的一套8测点在线系统要12万,去年我给同规模的厂配,国产的带边缘分析的,16个测点才花了3万不到,故障识别率比以前还高。 问:我们厂设备杂,有老有新,转速从10rpm到3000rpm都有,能用上同一套振动分析系统吗? 答:完全可以。现在的算法早就不是以前那种“拿固定阈值卡数值”的老逻辑了——边缘端会先给每台设备做健康基线,也就是你设备刚装好、状态最好的时候跑3天的振动数据,把这个基线当参照,不管你转速是多少,只要同转速下的振动特征偏离基线超过20%,就会自动报警。反而那些用了五六年的老设备,因为没有新设备的加工精度波动,基线反而更稳,故障识别率比崭新的设备还高。

90%的工厂用错了工业振动分析:只测不修,等于白花钱

我碰到过太多厂,花了几万块装了振动监测系统,结果报警来了直接消掉,或者报警了就直接换整个轴承,从来不去找根因。 去年在广东一家压铸厂,他们的振动系统连续3次报“轴承外圈早期磨损”,设备部嫌麻烦,每次都把报警提示关了,结果第四次报警的时候,轴承已经碎了,把旁边的同步带轮都打坏了,修了快20万。更离谱的是,后来拆检的时候才发现,根本不是轴承质量差——是他们上个月换联轴器的时候没对中,导致轴承长期受额外的径向力,磨了整整1年才坏。要是第一次报警的时候,花2个小时把联轴器重新对中,啥钱都不用花。 ✅ 正确的工业振动分析落地流程: 1. 先选3-5台停线损失最大的关键设备,贴传感器跑3天,生成专属健康基线 2. 收到异常报警后,先排查安装类故障(不对中、松动、不平衡),别先换件 3. 维修完成后重新采集基线,更新算法的参照标准 4. 连续跑3个月验证准确率,再逐步推广到全厂设备 ❗ 踩过最多的坑:为了减少报警,把振动阈值设得特别高,等报警触发的时候,设备已经到了快要坏的程度,完全失去了预测的意义。 💡 给第一次尝试的工厂提个醒:别一开始就想着上全厂的系统,先拿最关键的设备试3个月,算下来省的停线损失、省的轴承采购费,够你把全厂的监测点位都装齐了。 现在不少头部的光伏、锂电工厂,已经把振动数据接到数字孪生平台上了——你在屏幕上点一下那台运转的风机,就能直接看到实时的振动频谱、剩余寿命预测,甚至能定位到轴承哪一个滚道有早期裂纹,不用拆设备就知道该换哪个零件。我上个月去看的那家江苏的光伏厂,把以前每年4次的定期检修,改成了按需检修,光轴承采购费一年就省了120万,还减少了30%的非计划停线时间。 说实话,工业振动分析这东西,从来不是什么高大上的黑科技。 本质就是给设备装了个24小时不休息的听诊器,帮你把那些以前要靠干了二三十年的老师傅,凭经验才能摸出来的小毛病,提前3-6个月揪出来。 你要是还在拿个螺丝刀抵在设备上“听个响”,真的,别等停线了才后悔。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业振动分析:别靠螺丝刀凑活,这才是设备预测性维护的核心 https://www.dachanpin.com/a/tg/71838.html

赞 (0)
工业热成像:别再把它当‘高级测温枪’用了
上一篇 1小时前
别等主轴抱死才想起:工业油液分析才是工厂藏着的降本密码
下一篇 40分钟前

相关推荐

  • 汽车覆盖件模具设计:踩过十年才懂的隐形陷阱

    干了快二十年模具行业,见过太多新手甚至摸了十来年的老设计师,栽在不起眼的小地方。几十万的模具开出来,拉个样件就起皱开裂,改都改不动。说出去都是泪。 现在模具设计,拼的早就不是画图速度了 十年前,比的是谁能更快把结构画完出图。现在呢,主机厂给的开发周期压到三个月,材料全是新一代高强度钢,要求零件精度差不能超0.5毫米,还得帮客户降本。拼的就是对细节的把控,对隐…

    投稿 2026-08-16
  • 精益生产:破解效率困局的企业管理革新之道

    精益生产并非简单的流程优化手段,而是一套以 “价值最大化、浪费最小化” 为核心的系统性管理哲学。它起源于丰田生产方式,经过数十年的发展与迭代,已成为全球制造业乃至服务业提升核心竞争力的关键支撑。这种管理模式打破了传统大规模生产中 “重数量、轻效率” 的思维定式,通过对生产全链条的精准把控与持续改善,实现资源利用效率与客户价值满足的双重提升,为企业在激烈市场竞…

    2025-09-23
  • 质量控制(QC)七大手法里最实用的问题定位工具:柏拉图分析

    我见过太多工厂做质量,瞎忙活。每天喊着降不良,忙了半个月,不良率还是下不来。对吧?问题出在哪?根本没找到真正的核心问题。说实话,80%的不良,就是20%的原因造成的,这个道理谁都懂,真用到生产里,没几个人会用对。 为什么说柏拉图是质量控制(QC)七大手法的“敲门砖” 最早这套方法是日本质量管理大师从现场实践里提炼出来的,质量控制(QC)七大手法全都是低成本、…

    投稿 2026-08-22
  • 别把抄来的国标当本钱:工业企业标准落地最容易踩的3个现实坑

    上周在苏州相城的一家精密传动件厂蹲了半天,跟总工蹲在车间门口抽烟,聊到去年他们好不容易拿到了舍弗勒的一级供应商资质,人家审核组进场第一件事,就翻他们的工业企业标准台账。 结果总工当时后背就冒冷汗——他们那本32页的企业标准,有29页是直接抄的GB/T 1800.1的公差要求,剩下3页是公司组织架构和质量部门的职责说明,连个跟自己车间那台2019年买的五轴磨床…

    投稿 2026-10-14
  • 辅助驾驶:是贴心副驾还是 “戏精” 队友?

    这年头开车不带点 “智能 buff”,都不好意思跟隔壁老王打招呼。毕竟谁还没见过高速上双手虚扶方向盘、眼神飘向窗外的 “淡定司机”,或是停车场里让车自己找车位、自己站在一旁玩手机的 “甩手掌柜”?辅助驾驶这玩意儿,早就从科幻电影里的黑科技,变成了菜市场大妈都能聊两句的日常话题。 但千万别被车企宣传页上的 “全场景覆盖” 忽悠了,现实中的辅助驾驶堪称 “戏精本…

    2025-09-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息