不是所有”按铃叫人”的系统,都配叫安灯系统(Andon)
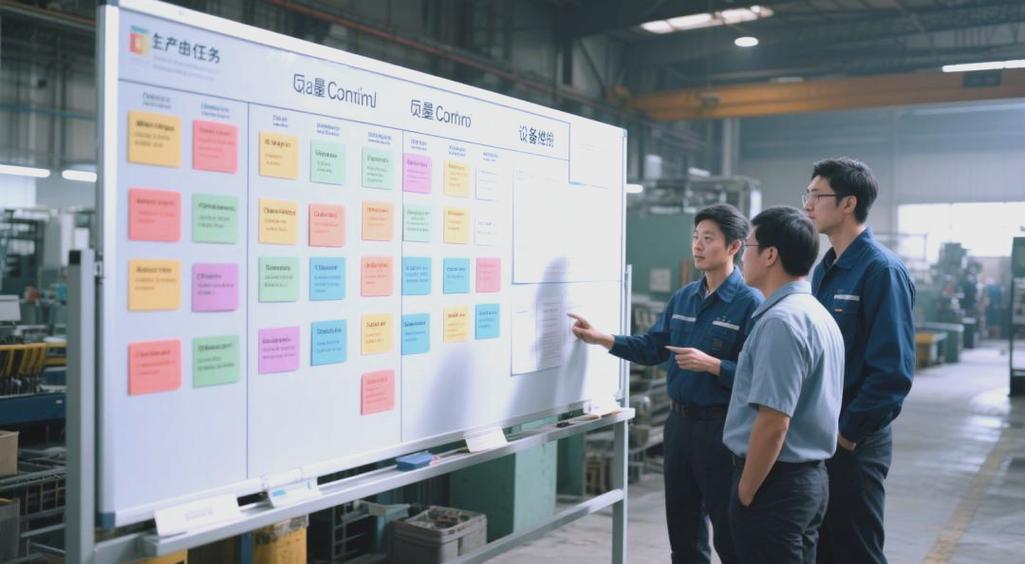
很多人对安灯的印象,还停留在丰田生产方式里的那句”发现异常拉绳停线”。 错。 老丰田的拉绳,本质是给一线操作工绝对的异常上报权限——你觉得加工尺寸不对、设备有异响、来料有瑕疵,拉一下旁边的拉绳,整条线停,班组长必须30秒内冲到现场处理,没找到根因、没把问题解决,不许开线。 不是装个按钮,按完了没人管,最后操作工自己蹲那把故障排除了,按钮还在那闪着光,没人看。
装安灯最容易踩的三个隐形坑
我见过太多安灯项目,从一开始的立项阶段就走偏了,钱花了,效果半毛钱没有。 第一个坑:把安灯当成IT部门的专属项目,不碰生产端的实际需求。 说个真事。去年有个做家电代工的厂,IT部花了三个月比选参数,选了套最贵的带AI预警功能的安灯系统,装完去车间做落地调研,发现一线操作工根本不知道工位边那个红按钮是干嘛的——之前装的时候,IT部的人只找了设备科的工程师对接,连每个班组的班长都没通知。按钮装了整整半个月,连个按下去试试的人都没有。 第二个坑:警报阈值设得太死,最后把大家搞成”警报免疫”。 有个做注塑件的厂,刚上安灯的时候,把设备料筒温度上下浮动2℃都设成一级异常,一天能弹出几百条警报。操作工和维修师傅一开始还会跑过去核对,后来发现80%都是正常波动的误报,再看到警报亮,大家都当没看见。等到真的出现模具堵塞的警报响了,过了40分钟才有人凑过去看,浇出来的200多模产品全因为缺料成了废料。 💡这里给个实在的提醒:刚上系统的前两周,宁可把异常阈值放宽点,先让大家建立”看到警报就必须第一时间响应”的习惯,再慢慢根据实际生产数据把规则调细,别一上来就把人搞麻了。 第三个坑:没有闭环的追责和复盘机制。 啥意思?很多厂的安灯,流程走到”人到现场处理完故障”就结束了。没有故障记录,没有根因分析,同一个设备的同类故障一周出现三次,每次都是临时凑活修好就接着用,根本没人牵头找问题的根源。那这安灯装了有啥用?
现在的安灯系统,早就不是你印象里的”车间大喇叭”了
现在的工厂和十年前不一样了,以前的安灯,管的就是车间围墙里的事——设备坏了、质量出问题了,叫人来修就行。 去年去长三角一家做光伏组件的厂参观,他们的安灯系统已经把触角伸到供应链端了。 啥意思? 如果工位上的操作工发现来料的铝边框尺寸公差超了,按一下对应的”来料异常”按钮,系统会同时给厂里的IQC发待办,直接同步对应供应商的对接人,附带异常产品的批次号、现场拍的照片、实测的尺寸偏差数据。供应商那边如果2小时内没反馈处理方案,警报会自动升级到采购部的主管。 之前他们遇到过一次,某家长期合作的铝边框供应商因为设备调试问题,发过来的三批料都存在尺寸偏差。换以前的流程,得等到质检全检完、生产线因为缺合格料停了半天,才会有人想起通知供应商。现在呢?操作工按完按钮15分钟,供应商的物流车已经拉着替换的合格料在高速上了。那次的停线损失从原来的大几万,降到了不到两千块。 ❗这里要敲个重点:安灯的核心从来不是那个塑料按钮,也不是那块闪得人眼晕的大屏。是让异常信息的传递,没有任何中间的堵点——从一线最早发现问题的人,到需要处理问题的人,信息要直连,要快,要有人为结果负责。 别搞那些虚头巴脑的表演式管理。我见过有的厂,把安灯系统的实时数据大屏装在总经理办公室,车间里亮啥警报,总经理坐在办公室抬眼就能看见。结果呢?车间里的人知道总经理在盯着看,报异常的时候都挑着报,真有啥小问题,自己偷偷就处理了,根本不按按钮。最后系统里统计的异常率,比车间实际发生的低了70%。 这不叫安灯。这叫给老板演的戏。 上周联系之前那个珠三角做电池结构件的厂的主任,他说上周把之前的安灯系统全改了:每个按钮对应的责任岗位、要求的响应时间,直接用A4纸打印出来贴在按钮旁边,按完3分钟没人到现场的,直接扣当月的绩效。现在那块大屏终于不是摆设了——上周三刚因为一台拧螺丝的设备温度异常触发警报,维修师傅1分20秒就冲到现场,12分钟就处理完重新开线。 你看。 根本不是安灯系统没用。 是很多人从一开始,就把这东西的本质给搞丢了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon)装了等于白装?90%的工厂都踩过这几个坑 https://www.dachanpin.com/a/tg/72092.html