别再瞎调工位了!做好生产线平衡能帮你省出30%的产能

上周去东莞某3C代工厂做现场诊断,车间主任拉着我蹲在流水线边上抽烟,说上个月刚招了20个人,产能还是上不去,线边堆的半成品快把过道堵死了,换个型号调线要耗整整4个小时,钱花了不少,效率连之前的90%都没摸到。 我绕着线走了3圈。 没说别的,先让他把每个工位的实际作业时间记下来——半小时就找到问题:整条线的瓶颈工位在屏幕贴合那站,单站耗时28秒,旁边的清洁工位7秒就干完,坐着刷半小时手机等料。这哪是生产线,这是大型等活现场。

别拿产能瓶颈当“正常损耗”,90%的工厂都在错配工位工时

很多工厂做了十年生产,从来没认真算过自己的生产线平衡率。总觉得产能上不去,是工人不够努力,是设备老化,是订单交期太急。其实算个简单的账就明白:整条线的总作业时间是所有工位的作业时间加总,除以(瓶颈工位的耗时*工位总数),得出来的数字就是平衡率,剩下的部分就是平衡损失率——说白了就是你每天上班,有多少时间是在等料、堆半成品、来回搬东西的无效消耗。 我见过最夸张的一条线,平衡率刚过50%。相当于工人上8小时班,有4个小时是在干等。
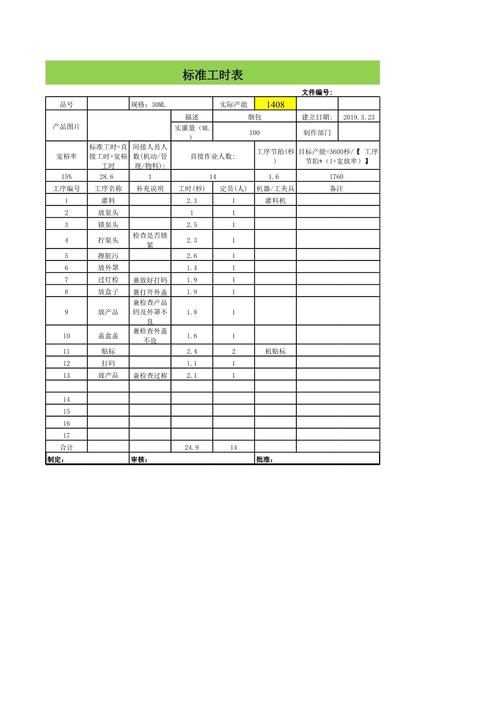
3C电子车间流水线工位作业时间实测记录板
问:很多人会问,我把瓶颈工位的人加一个不就完了?为什么算下来产能还是没涨? 答:我见过太多工厂干这种蠢事——给28秒的瓶颈工位加一个人,想着两个人分摊作业能把时间压到14秒,结果呢?两个人互相等递工件,实际作业时间反而到了22秒,旁边的清洁工位7秒的闲时根本没被利用,整体平衡率只涨了5%,多招的那个人的工资,半年都赚不回来。真正的生产线平衡,从来不是对着瓶颈工位堆人,而是把所有工位的作业负荷,往瓶颈的节拍上靠。把瓶颈工位上能拆出去的、不需要特殊技能的简单动作,挪给旁边有闲时的工位,一分钱不用多花,平衡率就能往上走一大截。 说真的,我见过太多工厂的IE部门,做出来的线平衡方案全是Excel里的漂亮数字,到了现场根本用不了——因为员工实际作业的时候,要拿工具,要弯腰捡个零件,要擦个汗,这些时间在Excel里根本没算进去,到了现场一跑,瓶颈还是原来的瓶颈,闲的人还是闲的。

现在的新厂做线平衡,早就不搞“一次定终身”的静态测算

搁十年前,工厂做线平衡,基本是IE拿着秒表蹲在边上测一周,把工位排好,就半年不动。现在哪还有这么干活的? 去年给宁德时代某配套结构件厂做优化,他们之前用的就是老的静态测算方法,排出来的平衡率72%,换一次型号要重新测3天。后来上了实时工时采集系统,通过工位上的工业视觉相机,自动识别每个员工的作业动作,算出来实时的单站耗时,每2小时自动更新一次各工位的负荷数据。哪个工位的作业时间突然涨了,系统直接弹提示,线长马上就能把冗余的动作拆给旁边闲时多的工位。3个月跑下来,整体平衡率拉到了94%,单班产能涨了28%,还少配了12个负责WIP周转的搬运工——毕竟线边不堆半成品,根本不需要人来回搬。
新能源结构件生产线实时工位负荷监控看板
新能源结构件生产线实时工位负荷监控看板
问:我们是做小批量多品种的五金加工厂,单款产品的生产周期只有3天,根本没时间拿秒表挨个测工时,生产线平衡怎么做? 答:说实话,这种场景我给的方案从来不是让你算精确到0.1秒的数字——你先拉块白板,把每个工位上的人当前手头的活、要花的时间写上去,每换一次型号,开线前10分钟,线长站在白板前面转10分钟:哪个工位的活最多,就拆两个最简单的动作给旁边手上活最少的人,别搞什么复杂的公式,只要保证每个人的忙时差不超过10%,比你花一周做的静态排程有用多了。我见过温州很多小五金厂,老板自己拿着秒表蹲在线上看两圈,把冲床旁边的去毛刺工序拆两个动作给包装工位的阿姨,单班产能直接涨了15%,根本没花什么钱。

别被“零库存”的概念带偏,线平衡不是要把所有工位的时间凑到完全一样

我碰到过不少走火入魔的管理者,觉得生产线平衡就是要把每个工位的作业时间凑到和节拍完全一致,一点闲时都不留,恨不得让员工从上班到下班一秒都不闲着。 真的,别钻牛角尖! 你把所有工位的时间卡得严丝合缝,只要某个工位出个小状况——比如电动螺丝刀没电了,比如质检突然要抽个样,比如员工要去接杯水,整条线马上就停。我之前碰到个汽车零部件厂,为了追100%的平衡率,把所有工位的时间卡到和生产节拍分秒不差,结果某天拧螺栓的工位螺丝刀没电,30秒的停线,后面所有工位全部干等,前面的工位全停,一次停线损失的两万多块,比之前为了凑平衡率省的钱还多。 正确的平衡状态,本来就该留10%-15%的缓冲空间。瓶颈工位可以留5%的作业余量,非瓶颈工位的闲时,安排点5S整理、下批次物料准备的活就行,既别让员工闲得刷手机,也别把人逼得连喝水的时间都没有。 上周那个东莞的代工厂,我帮他们调整了3个工位的作业内容:把屏幕贴合工位的撕保护膜的动作,拆给之前闲得刷手机的清洁工位,没有加一个人,单班产能直接从1200台涨到1650台,线边的半成品堆3天就清完了。 车间主任请我喝奶茶的时候说,早知道之前花那么多钱招人的钱,拿来请IE师傅蹲线上走两圈,哪至于熬那么多通宵赶货。 对了,别觉得生产线平衡是大工厂才要搞的东西。哪怕你是个开服装加工小作坊的,10个缝纫机的线,把每个工位的缝制作业时间拉平,能少堆半屋子的裁片,多赚的钱,够给每个工人涨两百块工资。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再瞎调工位了!做好生产线平衡能帮你省出30%的产能 https://www.dachanpin.com/a/tg/72094.html

赞 (0)
别再拍脑袋算工时:时间测定(MTM)到底能帮制造企业省多少钱?
上一篇 1小时前
别再堆在制品了:中小机加工厂落地单件流的3个踩坑指南
下一篇 41分钟前

相关推荐

  • 工业自动化悄然变局:边缘计算正在接管车间

    你还在把所有数据一股脑丢上云?我见过太多工厂,上了云平台,结果产线报警响应还是慢半拍。何必呢!工业现场的事情,有时候就得就地解决。这可不是什么新潮概念,PLC(可编程逻辑控制器)在控制柜里兢兢业业干了几十年。但时代变了——现在,谈工业自动化,不提边缘计算,就像炒菜不放盐,没味儿。 控制柜里的“隐形大脑” 其实,边缘计算这词挺唬人。说白了,就是在靠近设备端的地…

    2026-06-25
  • 工业以太网:从‘能用就行’到‘用对才行’的这些年

    去年在一家汽车厂调试,突然所有IO站掉线。查了半天,发现是交换机环路。老张拍桌子骂娘。以太网到了工业现场,就不是插上网线就能Ping通那么简单了。对吧?太多人栽在这上面。 工业以太网绝对不是办公室那套玩意儿。 别被“以太网”三个字骗了 你以为跑的是TCP/IP?实际上很多实时协议直接在MAC层上做文章。PROFINET RT,跳过TCP/UDP,直接封装帧。…

    2026-06-19
  • 工业无人机这行,现在入局还来得及吗?一些大实话

    上周去看了个展会,全场转下来——好家伙,80%的展位都摆着多旋翼。工业无人机这赛道,眼看着越来越挤了。但你说它卷吧,往深了聊,能打的还真没几个。 别急着掏钱,先搞明白自己要什么。 这两年我见过太多甲方,上来就要“飞得久、挂得多、不怕风”的机器,预算五万块。说实话,这种需求真的让人扶额。 巡检:从“会飞的相机”到真正的生产力工具 三年前我们用某品牌的第一代巡检…

    投稿 2026-08-03
  • 工业现场的根本原因分析(RCA),为什么90%都失败了?

    上个月,一条产线的送料臂突然卡死。维修班长带着两个人拆开一看——轴承抱死了。常规操作:换上新轴承,打上黄油,开机,跑了两小时……又卡死。再拆,发现是润滑油路堵了。清了油路,换了油,这次撑了三天。最后还是老师傅一句话点醒:‘上游那个过滤网,上次技改之后换成40目的了吧?’果然,铁屑堵住了滤网,油量不足,轴承缺油干磨。 这就是典型的“修了等于没修”。所谓的维修,…

    投稿 2026-07-29
  • 聊聊那些藏在生活里的好玩民俗

    说起民俗这事儿,估计每个人心里都能冒出点不一样的画面。可能是小时候跟着大人赶庙会时,手里攥着的那串甜到掉渣的糖画;也可能是逢年过节时,家里老人念叨的那些 “老讲究”,比如贴春联要从右往左贴,吃饺子得剩几个留着 “年年有余”。这些事儿看着细碎,可凑到一块儿,就成了咱们日子里最有烟火气的部分,比电视剧里的情节还生动呢。 就拿我老家的 “二月二剃龙头” 来说吧,每…

    2025-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息