别再拍脑袋算工时:时间测定(MTM)到底能帮制造企业省多少钱?

上周去东莞找个做汽车零部件的老兄弟喝茶,他说上个月车间算工时全靠老IE拍脑袋,给的标准比熟手实际操作时间高了18%,排产的时候多排了近四分之一的人力,结果工人月均加班超30小时,算下来加班费比整个车间的季度利润还高。 我当时听完都愣了。 这问题太普遍了。很多制造企业搞了十几年精益,却连最基础的工时标准都算不准,全靠经验拍板。而时间测定(MTM)——这个诞生于上世纪40年代的技术,到现在还在帮这些企业填坑。

别把时间测定(MTM)和老派秒表测时混为一谈

很多人一听到时间测定,第一反应就是拿个秒表站在工人旁边掐表,测出来多少时间就定多少标准。 错。 老派秒表测时的坑,但凡干过IE的人都踩过:你站在工位旁边,工人知道你在测时间,手上的动作不自觉就慢半拍,测出来的数值根本没有参考性。我之前见过个做钣金的厂,测拧螺丝的工时,掐表测出来12秒,实际熟手干只要3秒,定出来的标准完不成,工人怨声载道,线长天天跟工人吵架。 时间测定(MTM)完全是另一套逻辑。它是预定动作时间系统的核心分支,根本不需要你站在工位旁边掐表。它的核心逻辑是把所有工位操作拆解成最基础的动素——伸手、抓取、移动、定位、松开、预对中,每个动素的标准时间是经过全球几万次实测标定的,和操作的人是谁没关系,只和动作的距离、重量、难度有关系。
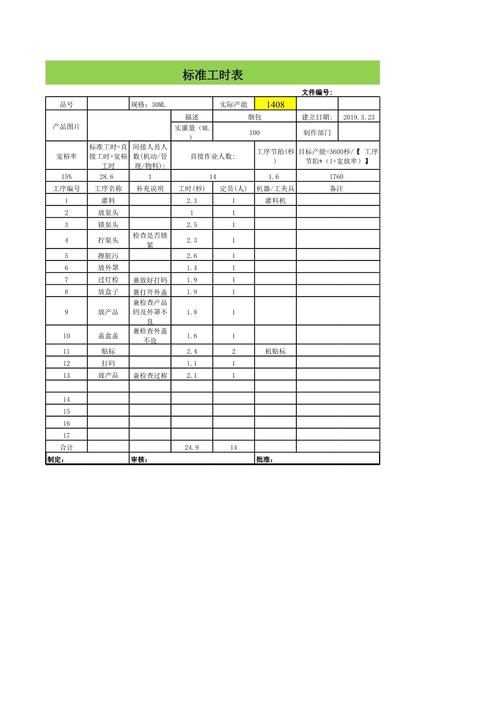
制造业MTM动素拆解操作分析表
制造业MTM动素拆解操作分析表
说实话,我第一次见MTM的分析表的时候鸡皮疙瘩都起来了——原来一个简单的“从料盒拿个M6螺丝拧到钣金件上”的动作,能拆成17个独立动素,每个动素的时间精确到0.0001分钟,没有任何拍脑袋的空间。 问:我们厂都是小批量多品种,换线快,用时间测定(MTM)会不会算一次就要花好几天,反而拖慢生产节奏? 答:完全不会。现在的MTM早就不是拿个表格手动算的老版本了。我接触过的几家头部紧固件厂,用的是内置MTM-1、MTM-UAS模块的工业工程软件,把工位布局、零件尺寸、操作路径输进去,系统10分钟就能出完整的工时标准,换线的时候只要调整几个参数,根本不需要从零开始测。去年苏州有做消费电子结构件的厂,原来换线测时要2个小时,用MTM模块压缩到12分钟,换线损失直接降了80%。

时间测定(MTM)能抠出来的成本,比你想的多得多

很多人觉得几秒钟的时间根本不值钱。 真的。 制造业的利润本来就是按秒算的。 我给你算个实在账:一个做汽车线束的厂,有200个装配工位,原来的工时标准是老IE凭着经验拍的,每个工位的实际操作时间比合理值高15%,意味着什么?意味着你排产的时候多排了15%的人力,一年光多付的工资就快200万。 用MTM把每个动作的冗余抠掉——比如原来工人伸手去拿端子的距离是40厘米,MTM分析出来把料盒往前挪20厘米,光这一个动作就能省0.002分钟,一个工位一天干1000个件,就是2分钟,200个工位一天就是400分钟,相当于多出来半个工位的产能,一年省下来的钱够给车间装两套智能照明系统了。 💡别觉得这点优化不值当,很多企业一年花几百万上自动化设备,能提升的产能也就20%,但用MTM把动作层面的浪费抠干净,不花一分硬件钱,就能拿到10%以上的产能提升。
汽车线束工位MTM优化前后路径对比图
汽车线束工位MTM优化前后路径对比图
问:我们之前试过搞工时优化,结果工人觉得我们是故意降标准涨考核,闹了好几次,用时间测定(MTM)会不会也遇到这种抵触? 答:这个问题我太有发言权了。说句不好听的,之前大家抵触的根本不是“定标准”这件事,是标准定得不公平——熟手要10秒干完的活,定的标准是8秒,新手要15秒才能干完,你说人家能不闹吗?MTM的核心优势就是“对事不对人”:它测的是动作本身的时间,不因为谁手快谁手慢就改数值。你拿着MTM的分析表给工人算:这个动作是伸手20厘米抓零件,标准时间0.005分钟,不管你是干了10年的老师傅,还是刚入职的新员工,这个动作的物理时间就是这么多,没有任何“故意压指标”的空间。我见过最爽的一次场景是,车间老师傅拿着分析表跟线长说,原来的标准给我压了3秒,我之前以为是线长针对我,现在看是料盒放太远了,挪位置之后我干得更轻松,考核也能达标——根本没矛盾。

别把时间测定(MTM)用成“考核工具”,那就彻底用错了

❗我见过太多企业,买了MTM的服务,转头就把算出来的时间当成卡工人的紧箍咒,要求每个人必须在标准时间内干完,完不成就扣钱。 这完全是捡了芝麻丢西瓜。 MTM最有价值的部分从来不是算工时,是通过动素拆解找到流程里的浪费——比如你拆动素的时候发现,每装5个零件,工人就要转身去拿一次螺丝刀,这个转身的动作根本不产生价值,那你就把螺丝刀挂在工位旁边的磁吸条上,把这个冗余动作消掉。说白了,MTM是帮你把整个工位的设计拉到最合理的状态,而不是盯着工人的手速往死里压。 现在很多新能源电池厂,已经把MTM的动素数据和数字孪生系统打通了——在虚拟的数字工位上先把所有动作的时间算好,把所有冗余的路径、不合理的布局在虚拟世界里优化完,再搭实体工位,从建厂开始就没有那些乱七八糟的动作浪费。上次去宁德时代的配套厂看,人家的装配工位从设计阶段就嵌了MTM的时间模型,投产之后的实际工时和设计值的偏差不到2%,这要是搁以前用秒表测时,投产之后至少要调3个月才能把标准磨顺。 就这么简单。 没有花里胡哨的概念。 没有动辄几百万的投入。 只是把每个动作的时间算准,把每个多余的步骤删掉而已。 上次碰到个开注塑厂的老板,跟我说他之前觉得MTM是几十年前的老技术,早就过时了。结果他算完账,原来车间一年因为动作浪费、排产不准造成的损失有300多万,而引入MTM模块的成本才不到20万。他当时拍大腿说,早知道10年前就上了,之前的钱全是白扔的。 很多人总想着靠颠覆性的技术搞效率提升,却忘了最基础的工作做扎实了,省下来的钱比什么都实在。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再拍脑袋算工时:时间测定(MTM)到底能帮制造企业省多少钱? https://www.dachanpin.com/a/tg/72093.html

赞 (0)
安灯系统(Andon)装了等于白装?90%的工厂都踩过这几个坑
上一篇 2小时前
别再瞎调工位了!做好生产线平衡能帮你省出30%的产能
下一篇 1小时前

相关推荐

  • 工装夹具:被中小制造工厂忽略的产能密码

    我见过太多机加工工厂,师傅手艺拔尖,设备刀具全是进口货,可良品率就是上不去,交期拖得没完没了,老板天天愁得掉头发。 追问根源,十有八九,问题出在最不起眼的地方——工装夹具。 为什么说工装夹具是制造业的隐形护城河 很多工厂老板的思路很有意思,砸几百万换五轴机床、上自动化生产线眼睛都不眨,一谈到定制工装夹具就抠抠搜搜,说不就是个夹工件的铁架子?能凑合用就凑合用,…

    投稿 2026-09-01
  • 拉动系统:别再只盯着看板,这些坑你踩过吗?

    最近一个做注塑的朋友打电话抱怨,说他们厂里搞拉动系统搞了半年,结果库存没降反而涨了20%。我一听就笑了——这哥们肯定又掉进“看板=拉动”的坑里了。说实话,搞了十几年精益,这种事儿见得太多了。看板只是个信号工具,把看板循环跑起来就算拉动?太天真。 看板不是拉动系统的全部 去年去一家汽配厂,厂长很得意地领着我看车间:每个工位旁边都挂着花花绿绿的看板卡,物料箱上也…

    投稿 2026-07-22
  • 逆向工程:那些图纸上没有的秘密,我拆给你看

    说真的,第一次亲手拆解一台德国进口的液压阀,我手心里全是汗。六万块的东西,拧下最后一个螺栓的时候,弹簧突然崩出来,差点儿弹到眼睛——从那以后,我每次拆机都戴护目镜。但那次拆解值啊,我们发现了内腔一个极其隐蔽的引流槽,宽度只有0.2毫米,设计手册上根本没提。就是这个小玩意儿,让整个阀的响应速度提高了30%。逆向工程 的第一步,往往就是这么粗暴又惊险。 你可能会…

    2026-06-10
  • 根本原因分析(RCA):为什么你的5 Why总是问不到根上?

    事情是这样的。上周三凌晨,生产线突然停了。报警灯疯闪,操作工一脸懵。维修班长老张冲过来,一看触摸屏:伺服驱动器过流。他骂了一句,然后开始换驱动器。换了,好了。一个小时后又停。再换一台,又好了。第二天又停。这下大家都疯了。这就是典型的“只治标不治本”。 做设备维护的都知道根本原因分析(RCA)。工具嘛,5 Why,鱼骨图,故障树……但说实话,多数人用起来总感觉…

    2026-06-25
  • 晨光里的小脚印:一段关于陪伴的亲子记事

    周末的阳光总是带着格外温柔的暖意,透过客厅的落地窗,在地板上织出一片明亮的光斑。五岁的朵朵踩着这些光斑跑来跑去,粉色的小拖鞋在木地板上敲出轻快的声响,像一串跳动的音符。我坐在沙发上整理刚买回来的绘本,眼角的余光里全是她忙碌的小身影,心里像被温水浸过一样柔软。这种寻常的周末清晨,没有匆忙的闹钟,没有堆积的工作,只有孩子清脆的笑声和空气中淡淡的牛奶香气,成了我们…

    2025-09-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息