为什么传统质检跟不上现在的新能源产线节奏
说实话,3年前我刚接触工业光谱分析落地的时候,很多制造企业的质检还停留在”取样-送实验室-等报告-放货”的老流程里。那种方法不是不准,是太慢了。尤其是现在的动力电池、高端铝合金零部件、光伏硅片的产线,都是连续化24小时运转的,每小时产出的货值大几十万,根本等不起2小时的检测周期。 更麻烦的是,离线检测的代表性太差。你从一整批浆料里取100克送去测,万一这100克刚好是混合均匀的,剩下的999公斤浆料有元素分层,你根本发现不了。等后面做成电芯测容量的时候才出问题,损失就不是一点半点了。 问:我之前接触过的光谱仪都是实验室里的台式设备,搬到产线上真的能扛住粉尘和振动吗? 答:完全没问题——现在的工业光谱分析设备早就做了全密封的光路设计,IP65的防护等级,连产线上吹的氧化铝粉尘都进不去光路,振动补偿算法是跟浙大机械系联合调了18个月的,旁边就是辊压机在转,测出来的数跟实验室偏差不超过0.01%。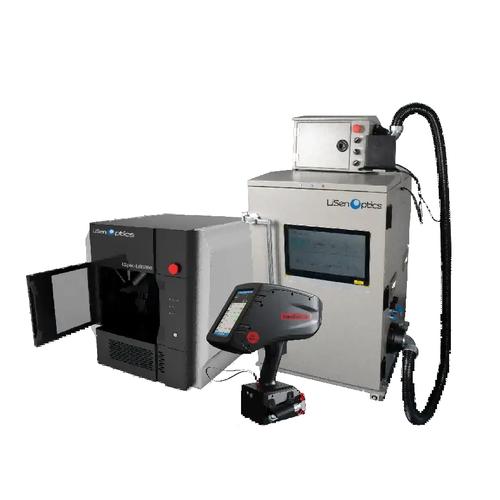
工业光谱分析不是”万能测”,踩过的坑才是真经验
真的坑。 3年前第一次给某车企的铝合金轮毂产线上设备的时候,我就栽过个大跟头。当时以为只要把探头装在传送带旁边,等轮毂过来直接打激光测元素就行,结果测出来的碳元素读数飘得能上天——有时候0.1%,有时候3%,跟实验室的结果差了十万八千里。 蹲了半天产线才发现,轮毂从压铸机出来的时候,表面沾了一层薄薄的脱模剂,那玩意的主要成分就是碳。激光打上去,先把脱模剂烧出了等离子体,测的根本不是铝合金基体的成分。 后来折腾了快半个月,才把问题解决。现在给客户做方案,我一定会把前置的表面处理模块算进去。 问:我们产线的工件表面有氧化皮,总不能每测一个就拿砂纸磨一下吧?那效率不就回去了? 答:哪能啊——现在的配套方案里,直接在光谱探头前面加了个小型的脉冲激光清洗头,测之前先用低功率激光扫一下表面1平方毫米的区域,把氧化层、油污直接烧干净,整个过程0.3秒,根本不耽误产线节拍。💡 这里要提醒的是,别买那种没有前置清洗模块的入门款,用3个月你就得天天蹲在设备旁边擦探头。
现在的工业光谱分析,已经卷到什么程度了?
上个月跟某做半固态电池的团队聊,才发现现在的工业光谱分析早就不是只测个元素含量这么简单了。他们现在用的高分辨拉曼光谱结合LIBS的联用设备,不仅能测锂、锗、硫这些元素的占比,还能直接识别电解质里的晶相结构——要是生成了杂质相的Li2S2,光谱的特征峰一出来,系统直接就把这一段的浆料导去废料槽,根本不用等后续的电性能测试。 这才是真的省成本。 以前等电池做完循环测试才发现晶相不对,一批1200颗电芯的损失,够买3台光谱分析设备了。 现在的设备还能直接跟产线的MES系统联动。每10秒测一组数据,要是元素含量的偏差连续3个点超过阈值,系统直接调整浆料加料泵的转速,根本不用人工盯着屏幕调参数。上次去看那条产线,光谱分析的系统跟加料系统打通之后,整线的正极材料利用率从92%升到了97%,别小看这5个点,一条年产能20GWh的产线,一年光省的正极材料成本就有大几千万。 不过话说回来,别光看设备的参数表就觉得能搞定一切。上次有个客户买了最贵的联用设备,结果他们的加料泵本身就有±5%的精度误差,光谱测出来的数再准,也追不上加料的波动,最后怪设备不好用,真的是哭笑不得。 上周接到之前做轮毂的那个客户的电话,说他们现在把光谱分析的检测节点从原来的成品出库环节,移到了压铸后的工序,以前每周要退20多件元素不合格的轮毂,现在一周最多退1件,算下来一年能省120多万的返工成本。 你看,哪有什么高大上的黑科技,都是一点点踩坑踩出来的实用经验而已。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业光谱分析:动力电池产线里的‘原子级质检员’ https://www.dachanpin.com/a/tg/72217.html