别光盯着参数表,现场工况才是选型第一标尺
太多人选工业视觉传感器的时候,上来就问分辨率多少、帧率多少、检测精度多少,对着参数表比来比去,最后买回来装不上。说句实在话,实验室里测出来的参数,和现场实际能用的性能,根本是两回事。 比如去年有个客户,花了小十万买了最高分辨率的工业视觉传感器,装在冲压生产线旁边。车间里冲床的震动顺着机架传上去,直接把镜头的焦距震得飘,每天上班第一件事就是重新校镜头,一天校三次,谁受得了? 还有的厂车间里常年飘着切削液的雾,普通的传感器镜头没做防雾涂层,开半小时镜头上就一层油雾,拍出来的图像全是模糊的斑,再好的算法也识别不了。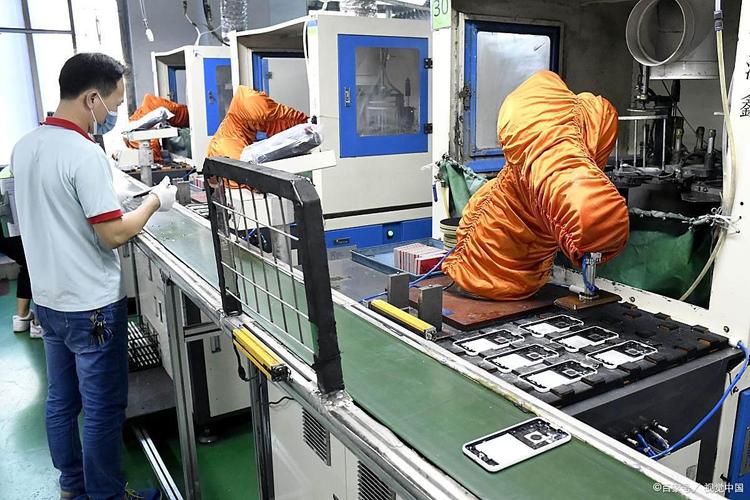
光源配不对,再好的工业视觉传感器也白搭
很多人以为工业视觉传感器本身自带的光源就够用,真不是。我见过太多厂,花几万块买的高精度传感器,最后配了个几十块的普通环形光,检测效果还不如人家几千块的传感器配对了光源的好。纯纯浪费钱啊! 比如检测透明塑料瓶的表面划痕,用普通的明场环形光根本拍不出来,得用同轴光加偏振片,把环境反光滤掉,才能看到那点细微的划痕;检测金属表面的凹凸压痕,得用低角度的漫反射光,把凹凸的阴影打出来,不然压痕和周围的金属表面亮度一样,根本识别不了。
别等装完再调,提前3步标定能省80%的调试时间
我刚入行的时候踩过最大的坑,就是把传感器装到产线上才开始调参数,前前后后调了整整一周,每天被产线班长催得头都大。现在我每次去现场,提前在实验室把参数调个七七八八,到现场半小时就能跑通,谁还遭那个罪啊。 具体要提前做的事其实很简单: – 装之前先找个标准基准块,把镜头的焦距、畸变值在实验室调好,别等装到晃来晃去的产线上再调,越调越偏。 – 安装的时候一定要在传感器和机架之间加防震橡胶垫,别直接硬拧在设备上,冲床、注塑机的震动会让焦距天天飘,今天调好明天就不准。 – 提前把不同批次工件的测试样本整理好,到现场直接导入模型训练,别等产线停了才慢慢找样本,耽误生产进度。 💡 2024年现在新出的不少工业视觉传感器,已经内置了针对常见缺陷的AI预训练模型,比如五金件划痕、螺丝漏装、包装印刷错印这些场景,不用自己从零开始标几十上百个样本,调用内置模型十几分钟就能跑通,比前几年的传统传感器省了太多事。 不过话说回来,那些吹得神乎其神的”零样本检测”,我前阵子试了三家的产品,遇到复杂的油污、反光工况还是不行,该标样本还是得标,别信销售吹的牛。 ❗ 买工业视觉传感器的时候,一定要问清楚售后能不能上门调试,很多供应商卖完货就不管了,你自己对着说明书调,能调得你怀疑人生。 ❗ 别贪便宜买那种用消费级摄像头改的所谓”工业视觉传感器”,车间温度稍微变一点,成像就飘,用半年就出问题,后期维护成本高到你哭。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业视觉传感器选型踩坑实录:2024年工厂现场的真实调试经验 https://www.dachanpin.com/a/tg/72216.html