
2024年落地的硬核增材制造应用:从航空热端部件到量产模具的真实现场

别再拿”3D打印就是打个手办”的老黄历说事了。上周我在西安某航空零部件厂的车间里站了俩小时,盯着金属粉末床熔融设备连续打了17个带内部流道的燃油喷嘴——整个过程没切一刀,没出一撮金属屑,成品拿三坐标测完,壁厚公差稳在±0.08mm。就这东西。以前靠五轴铣削得花整整3天,材料利用率才不到15%,现在算下来,单件成本直接砍了62%。

航空热端部件:被增材制造应用改写的性能天花板

很多人对增材制造的印象还停留在”打个模型凑合用”,但在航空发动机这种对性能抠到极致的领域,它早就是不可替代的核心工艺了。就拿之前大家聊了很多的LEAP发动机燃油喷嘴来说,传统工艺要把20多个独立零件焊接成一个整体,焊缝处的热影响区很容易在高温高压下开裂。现在用增材制造一体成型,直接去掉了所有焊缝,还能把内部的冷却流道做成传统工艺根本加工不出来的波浪形,让喷嘴的使用寿命提了5倍。 国内现在的进展其实一点都不慢。上个月我去某航发研制所交流,看到他们做的高温合金涡轮导向器,原来的设计要拼接82个独立零件,光焊接校正就要花两周,现在直接一体打印成型,整体重量减了38%,内部气膜冷却孔的排布精度提了一个量级,冷却效率直接涨了22%。现在这批导向器已经装在某型教练机上做试飞验证了,累计飞了1200多小时,拆检的时候连个微裂纹都没找到。
航空发动机高温合金涡轮导向器金属3D打印成品
问:现在航空领域用的这些增材制造零件,疲劳强度真的能赶上传统锻造件吗?毕竟是一层一层堆出来的。 答:这个问题我被问了不下几十次。说句实在的,前几年确实不行——早期的粉末床熔融件,内部孔隙率能到2%以上,疲劳强度比锻件低40%都不奇怪。但2023年之后的设备升级你知道吗?现在的铺粉辊压力能稳在1200N,搭配实时熔池监测系统,孔隙率能压到0.1%以下,再配合后续的热等静压处理,疲劳强度已经能达到同牌号锻件的92%以上。对了,别信那种”增材制造件永远达不到锻件性能”的老观点,技术迭代快得很。

量产级模具:被低估的高性价比增材制造应用场景

如果说航空领域的应用还带着点”高精尖”的距离感,那模具领域的增材制造应用,就是真真切切能给中小制造企业省钱的实在事。 💡 别觉得做模具镶件不划算——现在国内的金属打印成本已经降到0.8元/克了,一套20公斤的随形冷却镶件,打印成本才1万6,算下来单模次节省的电费和人工,3个月就能把成本收回来。 传统注塑模具的冷却系统都是打直孔,离型腔近的地方冷却快,远的地方冷却慢,很容易导致注塑件翘曲变形,成型周期拉得很长。用增材制造做的随形冷却镶件,流道可以完全跟着产品的外轮廓走,始终保持离型腔8mm的均匀距离,冷却效率直接提一倍。我去年接触的东莞一家做消费电子外壳的工厂,原来的注塑模成型周期是38秒,换了随形冷却镶件之后,周期直接降到22秒,翘曲变形量从原来的0.3mm压到0.05mm以内,良品率提了12个百分点。
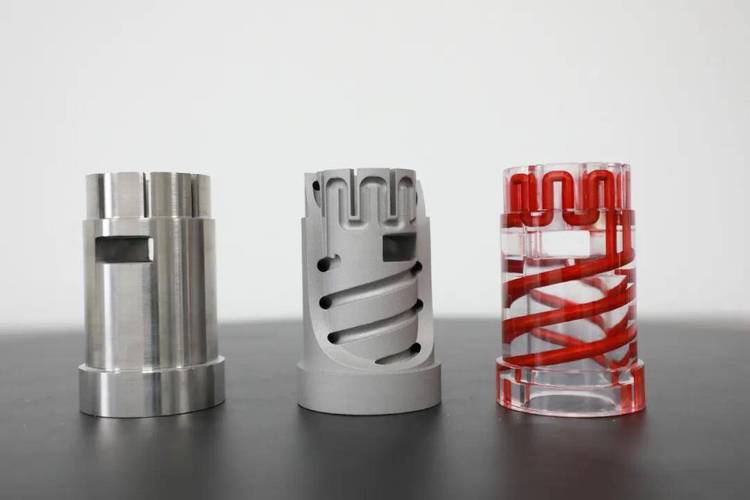
注塑模具内置随形冷却流道金属3D打印镶件
问:我是做中小批量注塑件的厂,一年也就开个十来套模具,有必要上增材制造的随形冷却镶件吗? 答:太有必要了。我刚才说的那家东莞工厂,原来一套模具一天开20小时,能出19000件产品,换完镶件之后,同样的时间能出32000件——相当于一套模具顶原来1.7套用,就算镶件贵了8000块,多出来的产能半个月就赚回来了。当然也不是所有模具都适合,比如你是做那种厚壁、对冷却速度没要求的产品,那确实没必要凑这个热闹。

别踩坑:目前增材制造应用的三个常见误区

跑了快10年的车间,我见过太多对这个技术的误判,说几个最常见的坑,能帮你少花几十万的冤枉钱。 ❗ 第一个坑:觉得增材制造是万能替代。我见过太多老板,上来就说要把整个汽车底盘都用3D打印做出来,算下来单台成本要12万,比传统冲压焊接的贵10倍都不止,根本没性价比。增材制造最适合的,是结构复杂、批量小、传统工艺做不出来或者做出来成本极高的零件,不是什么东西都要往打印机里塞。 ✅ 第二个坑:只算打印粉末的成本,不算后处理的钱。现在的金属增材制造件,打出来之后要去应力、要喷砂、要机加工配合面、要做无损探伤,后续处理的成本能占到总费用的40%。不少小厂刚开始接触的时候,就盯着每克粉末几块钱的报价算帐,最后算出来的成本跟实际落地差了一倍都多,这都是没搞清楚工艺全流程的问题。 ❗ 第三个坑:觉得设备越贵越好。我见过不少老板,花大几百万买进口的高端打印设备,结果打出来的东西还不如国内三四十万的设备精度高——因为他们根本没搞清楚自己要打什么材料、什么工艺参数匹配自己的产品,光买贵的没用。 2024年上半年,我还看到国内某车企把增材制造应用到了汽车碰撞试验的假人骨架上。原来做一套定制化的假人骨架要花20多万,周期3个月,现在用增材制造打,12天就能出一套,成本才6万,还能根据不同的碰撞测试需求,快速调整骨架的刚度分布,测试数据的精度比原来的通用假人高了30%。 其实说白了,这个技术从来都不是什么”颠覆制造业的黑科技”。它就是个趁手的工艺工具——能帮你解决传统工艺解决不了的问题,能帮你把成本打下来,能帮你把性能提上去,这就够了。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:2024年落地的硬核增材制造应用:从航空热端部件到量产模具的真实现场 https://www.dachanpin.com/a/tg/72234.html

赞 (0)
别再拿减重当全部——工业场景下拓扑优化的真实落地账本
上一篇 2026-11-05 08:33:50
从车铣到熔覆:能真正降本的复合加工技术,别再被参数忽悠了
下一篇 2026-11-05 09:37:55

相关推荐

  • 自主移动机器人(AMR)在离散制造中的真实突围:一位工程师的三年踩坑实录

    我到现在都记得那个下午——一台刚部署两周的AMR,在仓库通道里突然急刹,尖锐的啸叫声引得好几个产线组长探出头。我连滚带爬冲过去,发现它差点撞上突然窜出的叉车。万幸,避障生效了。但那一瞬间的后背发凉,真不是闹着玩的。 很多人把AMR吹得天花乱坠,好像买回来往车间一放,就能自动跑起来。说实话,这事儿没那么简单。过去三年我跟了不下十个AMR项目,从汽车零部件到电子…

    2026-06-07
  • 搞懂高精度铣削加工:老师傅不会全说的现场经验

    我干机加工这行快二十年了,见太多拿着几百万五轴设备,干出来的活还不如老师傅手摇普通铣床精度高的。问题从来不出在设备上,全在铣削加工那些没人愿意明说的细节里。 什么场景下,铣削加工是最优选择? 不是所有活都适合铣。但只要你要加工平面、不规则型腔、复杂曲面轮廓,铣削就是比车削、刨削、线切割性价比高。现在最顶尖的五轴联动铣削,能加工航空发动机的整体叶盘,精度稳定控…

    投稿 2026-09-05
  • 从轰鸣车间到智能云端:制造世界的温柔蜕变

    阳光透过老旧厂房的高窗,在地面洒下斑驳的光影。金属碰撞的清脆声响此起彼伏,身着蓝色工装的工人正俯身调整机床参数,指尖在布满油污的操作面板上灵活跳跃。这样的场景曾是制造行业最经典的画像,每一件产品的诞生都离不开人力与机器的紧密配合,汗水与机油的气息交织成工业时代独有的味道。那时的制造更像是一场与时间的赛跑,工人需要紧盯生产线的每一个环节,凭借经验判断零件的精度…

    2025-09-15
  • 物料搬运降本的实操细节:别再被高价智慧方案忽悠了

    上个月跑长三角三家汽配厂,算下来车间里35%的工时根本不是在拧螺丝、做质检——全耗在物料搬运上了。真的心疼。很多厂主对这个环节的认知,还停留在“找几个力气大的工人推推车”的阶段,直到算完报废损失、停线损失、工伤损失的总账,才发现之前漏看的成本黑洞,全藏在这些没人当回事的细节里。 别拿“搬运”当打杂:算完账你就知道之前亏在哪 我见过一个做精密结构件的厂,去年光…

    投稿 2026-11-02
  • 为什么高端轴承离不开热处理

    做高端制造的,没人不知道轴承卡脖子的事儿。但很少有人说破——卡脖子的根本不是设计,也不是材料,是热处理。 热处理才是轴承寿命的隐形分水领 现在国内顶级钢厂出的高碳铬轴承钢,化学成分、纯度已经和进口料没差多少。但拿到小厂加工,做出来的轴承,使用寿命就是赶不上SKF、舍弗勒的货。差在哪?就是热处理这一步。 我见过不少做配套的工厂,成品检测全合格,装机不到一年就出…

    投稿 2026-09-03

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息