工业表面处理:从成本坑到性能壁垒的实战拆解

上周去苏州的一家汽车零部件厂,质检台堆了200多件刚下线的新能源电机轴,盐雾测试48小时就出红锈,整批要返工,老板拍桌子说之前的工业表面处理供应商偷工减料,把原本要求的20μm锌镍合金镀层给做成了8μm,连基本的耐腐蚀要求都达不到。 说真的,这种场景在制造车间真的太常见了。很多人一提工业表面处理,第一反应就是”不就是给零件喷个漆、镀个层吗,找个便宜的供应商做就行”,真等零件装到设备上,用了仨月就锈穿、磨损失效,才反应过来——之前省的那点加工费,连赔客户的零头都不够。

为什么80%的表面处理失效,根本不是工艺选错了?

很多人踩坑的第一步,就是拿着参数表选最贵的工艺,完全不管基体材料的适配性。之前遇到一家做精密传动件的厂,用6061铝合金做的电机轴,上来就要求做40μm厚度的硬质阳极氧化,说膜层越厚耐腐蚀越好。结果呢?硬氧的膜层本身是脆性的,厚度超过25μm的时候,稍微有点装配应力就会开裂,而且轴的配合面尺寸直接超差0.03mm,装配的时候卡滞得根本转不动,最后只能把零件送到磨床上,把表面的硬氧层全部磨掉重新处理,前前后后花了快两万块的返工费。 说真的,这钱花得比买错奶茶还闹心——至少奶茶难喝你还能扔,零件磨坏了那是真的要掏真金白银补料。
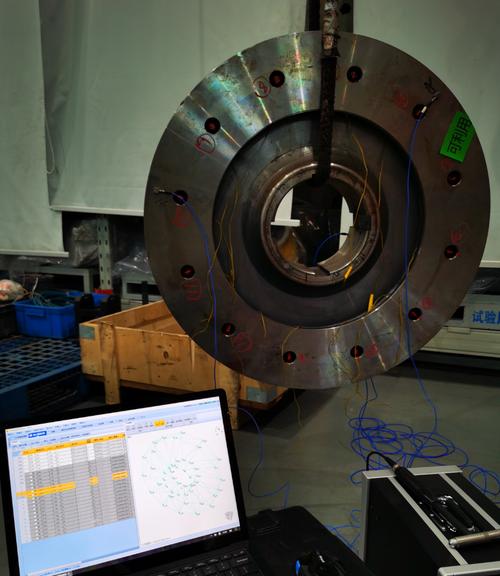
新能源电机轴硬质阳极氧化膜层厚度检测现场
很多人忽略的是,工业表面处理从来不是独立存在的环节,它要跟零件的材料、配合公差、使用环境完全匹配。比如同样是做耐腐蚀处理,用在海洋平台上的螺栓,选锌铝涂层就比普通达克罗合适;用在高温炉里的导轨,选高温氧化发黑就比电镀层靠谱——毕竟电镀层在400℃以上的环境里,很快就会起皮脱落,根本撑不住。 问:我们厂做户外光伏支架的,之前用的热镀锌,现在想换更薄更轻的工艺,选达克罗还是锌铝涂层? 答:别光看销售给你发的参数表。首先得明确你的支架应用场景——海边高盐雾区域的,锌铝涂层的耐盐雾性能比普通达克罗高30%以上,而且涂层厚度只有8-12μm,比热镀锌薄一半,后续装配的时候不用提前扩孔,省了很多后处理工序。但如果是在西北内陆风沙大的区域,达克罗的耐磨性能其实更划算,毕竟价格能低20%左右。对了,千万别信那种”零盐分环保涂层”的噱头,我们去年就踩过这个坑,找了家报价特别低的供应商做锌铝涂层,用的回收铝粉盐分超标,整整3车支架运到现场,3个月就出白锈,前后赔了十几万的整改费。

现在行业里偷偷卷的3个工业表面处理新实践

别总抱着十年前的老工艺清单选方案,现在国内的制造端卷得厉害,很多之前觉得是高端实验室专属的表面处理技术,已经批量落地了,成本比你想象的低很多。 💡 第一个是类金刚石膜(DLC)的批量应用。之前这种膜层都是用在高端手表、精密光学镜片上的,现在国内的机器人减速器厂家已经开始批量在摆线轮上镀DLC了——摩擦系数能降到0.1以下,比传统镀硬铬的耐磨性能高2倍,而且完全没有六价铬的环保问题。别觉得DLC玩不起,现在国内的真空镀膜设备产能上来了,批量做的话单件成本只比镀硬铬高15%左右,但是零件寿命能提一倍,算下来全生命周期成本反而更低。 第二个是超高速激光熔覆技术。之前工程机械的挖斗齿尖都是靠传统堆焊做耐磨层,焊完之后零件变形量大,还要花很多时间精加工校正。现在用超高速激光熔覆,熔覆层的孔隙率能降到0.5%以下,结合强度比传统堆焊高40%,而且热输入量极小,焊完之后的零件变形量不到0.02mm,几乎不用后续精加工。
超高速激光熔覆处理工程机械挖斗齿尖作业现场
真的香。 问:我们是做3C精密结构件的,对表面处理后的外观要求极高,不能有任何针孔、流挂瑕疵,选什么工艺能把返工率降下来? 答:首先把前处理的环节卡死。很多人觉得前处理就是简单的除油除锈,其实这是影响外观良率的核心。我上个月去东莞的一家中框加工厂,之前因为电镀层的针孔问题,每个月要报废上万件结构件,后来他们把原来的单槽超声波清洗换成了三级碳氢清洗,再把镀液的电流密度从2A/dm²降到1.5A/dm²,针孔不良率直接从8%降到了1.2%。对了,千万别在清洗环节省电费,之前见过有小厂为了压成本,把超声波设备设成10秒开20秒停,工件表面的抛光蜡都没洗干净,镀完层一扣就掉,简直是白忙活。

那些没人愿意主动说的工业表面处理隐形成本

很多人算表面处理的成本,只盯着单件的加工费算,完全忽略了背后的隐形支出,最后算总账的时候才发现亏大了。 ❗ 首先是环保合规的成本。传统的镀硬铬工艺加工费确实便宜,但是六价铬的废水处理成本很高,很多小厂为了压成本偷偷排废水,别心存侥幸——现在江苏、广东的制造业园区都装了在线水质监测,排口的铬离子浓度超0.05mg/L就自动报警,上次有个同行因为超标排放,直接被罚了80万,连车间的设备都被查封了半个月,损失比之前省的那点加工费多了十几倍。 ✅ 算表面处理的真实成本,一定要把这几项加进去: 1. 后续精加工的余量成本——比如涂层太厚需要磨除的加工费、配合面需要重新精磨的工时费 2. 环保合规的分摊成本——尤其是涉及电镀、化学转化膜的工艺,要把废水、危废处理的费用算进去 3. 全生命周期的失效更换成本——别只看当下的加工单价,要算零件装到设备上之后,因为表面层失效导致的停机、更换、维修成本 上周跟那个苏州做电机轴的老板聊,他现在换了新的供应商,专门要求在镀层生产线上加装在线涡流测厚设备,每10件就抽测一次膜层厚度,上个月做的批次盐雾测试直接过了240小时,整批零件装到客户的电机上,连个投诉电话都没接到。 其实哪有什么玄乎的工业表面处理技术啊。 都是踩过坑,交过学费,一点点磨出来的经验而已。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业表面处理:从成本坑到性能壁垒的实战拆解 https://www.dachanpin.com/a/tg/72238.html

赞 (0)
工业清洗技术:从半导体晶圆到重型齿轮的场景化落地实操
上一篇 2026-11-05 10:43:43
工业热处理:藏在金属淬火液里的制造业隐形生死线
下一篇 2026-11-05 11:47:52

相关推荐

  • 工业环境监测:别让看不见的隐患拖垮你的工厂

    上个月跑长三角,见了一个做汽配的老板。他拍着大腿给我算帐,说前前后后亏了快两百万。就因为啥?一条焊接生产线的VOC废气泄漏,没监测出来。被查了,罚款八十万,停线整改三个月,还赔了工人的健康补助。真的亏麻了。 为什么现在工厂对工业环境监测的要求,突然就严到不近人情了? 早些年开厂,谁会在意这个?装个烟雾报警器,排污口凑活插个探头,就算应付完了。现在不一样了。去…

    投稿 2026-09-10
  • 工业大数据的黄金准则:别信 PPT,信车间里的老师傅

    这几年我跑过的厂子少说也有几十家,见过太多“工业大数据”项目的起起落落。说实话,十个里面有八个最后都成了摆设——花了大价钱上的平台,最后被工人拿来当监控看,你说气不气人? 一、数据哪来的?你以为插根网线就行? 很多老板被IT公司一通忽悠,以为装上传感器、连上PLC就万事大吉。结果呢?数据是有了,可全是垃圾数据。振动传感器装歪了,温度探头没校准,采上来的数根本…

    2026-06-03
  • 汗水浇灌的重生:我与健身的深情羁绊

    曾经的我,是镜子前那个总爱低头的人。宽松卫衣下藏着不敢直面的赘肉,爬两层楼梯就会气喘吁吁,连系鞋带时都要小心翼翼避免腰部酸痛。那时的日子像蒙着一层灰,明明才二十几岁,却活得像被生活压垮的中年人,对所有需要体力的活动都本能地逃避,甚至连朋友邀约去爬山都找借口推脱。直到某个深夜,我翻到大学时运动会上奔跑的照片,照片里的自己眼里有光,身姿挺拔,再对比眼前镜子里臃肿…

    2025-09-09
  • 精益生产:从车间废纸篓里抠出来的千万利润

    精益生产:从车间废纸篓里抠出来的千万利润上个月去东莞一家做汽车内饰件的工厂走现场。进门就看见车间角落堆了半人高的残次品框。老板递烟的时候眉头都皱,说今年订单比去年涨了15%,算下来利润反而掉了8个点,钱不知道去哪了。 说实话,这不是个例。百分之八十的制造工厂,利润都悄悄漏在看不见的地方,而精益生产,就是把这些漏出去的钱捡回来的扫帚。 别把精益生产做成墙上的标…

    投稿 2026-09-03
  • 生产线平衡:为什么你的工厂总有工位闲得发慌、有的忙到冒烟?

    去东莞看工厂,一连蹲了三天,见过太多离谱的情况。组装线第一个工位堆了半米高的未加工料,线尾的工人靠在立柱上擦指甲。老板挠头说招不到人,其实根本不是人不够,是生产线平衡完全没做对。 别把生产线平衡只当书本上的公式 很多工厂的IE工程师,拿秒表掐十分钟,算出来标准工时,排完工位就交差了。反正报告上平衡率写得好看,老板要的数据给了,就行。说实话,现场哪有这么理想。…

    投稿 2026-08-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息