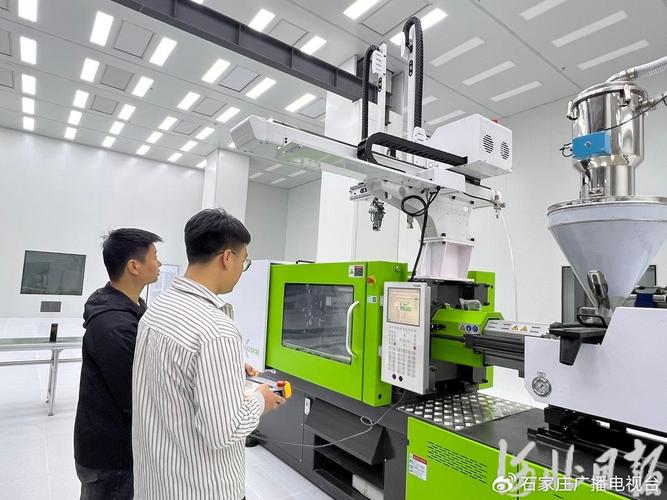
上个月跑宁波鄞州的一家注塑机厂,老板跟我拍着茶台吐槽,说前两年咬着牙砸了两千万搞所谓的”定制化转型”,拉了个豪华研发团队关在办公室里画图纸,做出来的”行业首创”定制机型,拉到客户的汽配车间里,连客户的现有流水线都接不上。最后压了三台样机在仓库,光仓储费一年就十几万,亏到连研发团队的年终奖都差点发不出来。
他说之前总觉得,所谓的客户需求,就是销售回来报的”客户要个更大的锁模力”,从来没真的走到客户的车间里,看人家的工人是怎么操作的,看人家的模具换型要花多久,看人家因为设备适配问题浪费了多少料。
我在现场见过真正的共创是什么样的——就是两边的工程师蹲在车间的水泥地上,拿着个游标卡尺量模具的安装孔位,旁边放着半瓶喝剩的矿泉水,没人穿西装打领带,连说话都是大嗓门,因为车间里的注塑机噪音太大。
问:现在好多厂商喊工业价值共创,是不是就是拉个客户群提需求就算数?
答:差远了。我见过最扯的,是某工程机械厂把”客户提了个建议我们改了个螺丝位置”就写成共创案例,放到官网首页。真正的共创是把客户的使用场景数据、一线操作工人的体感、甚至客户下游的供应链需求,全部拉到你的研发和生产环节里,不是你随便改个零件就叫共创。
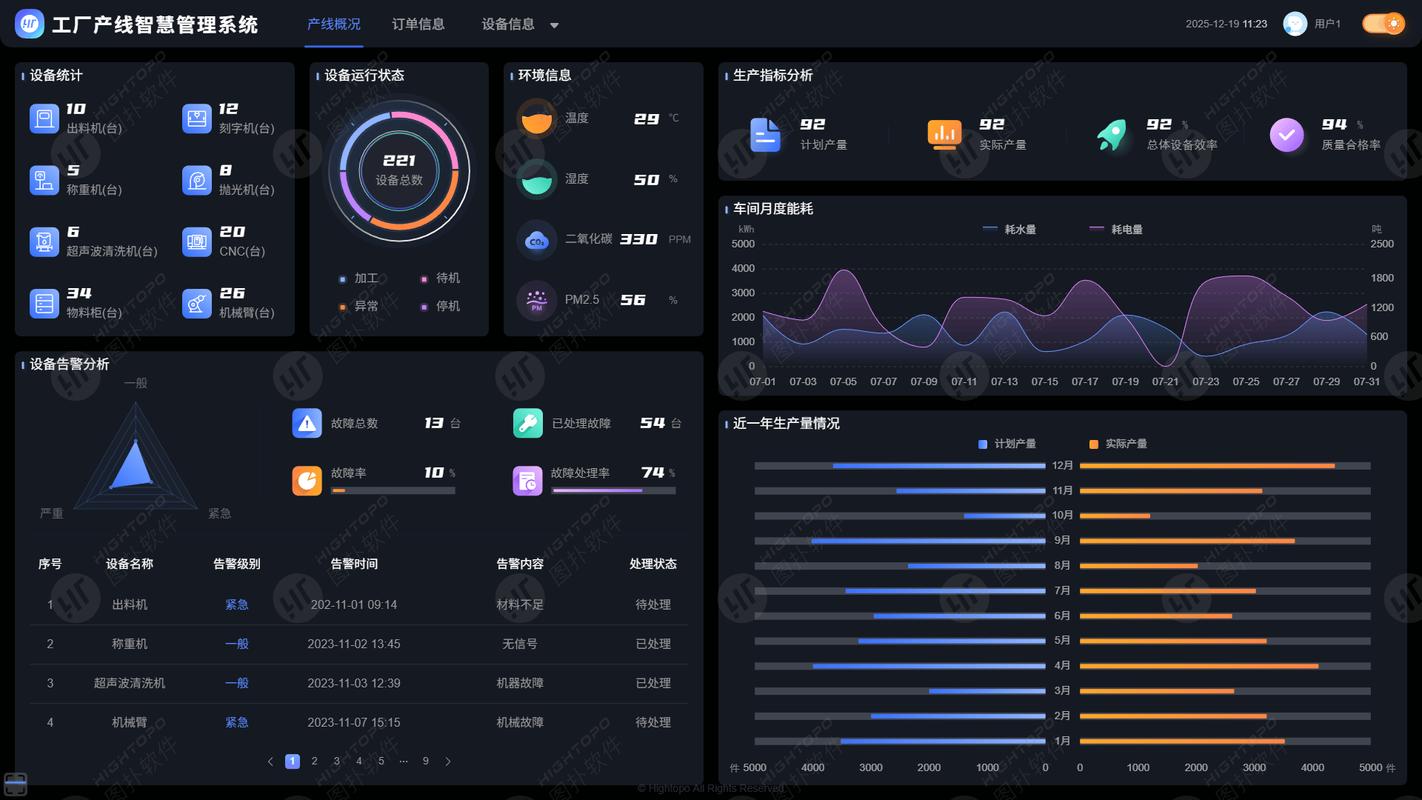
💡 举个2024年我跟踪了快一年的案例:苏州有家做精密磨削设备的厂,之前给新能源电机厂供的设备,磨出来的轴承内圈良率一直卡在92%上不去,两边的工程师耗了三个月,谁都找不出问题在哪。后来干脆打通了两边的生产数据接口——磨削车间的实时温度、砂轮磨损量、进给速度,直接和客户装配线的公差检测数据连到同一个看板上。不到一周就找到了根因:他们磨出来的轴承内圈公差刚好卡在客户装配的临界值,只要稍微偏一点,装配的时候就会卡壳。两边一起把磨削的进给速度调了0.02毫米,良率直接干到98.7%,算下来两边一年省了快八百万的返工和停线成本。
你看,这才叫工业价值共创。不是你好我好大家好的场面话,是真的把两边的生产链路打通,一起找藏在流程缝隙里的浪费。
我知道肯定有人看到这会说,那我把数据都打通了,核心工艺不就漏给客户了?
❗ 这问题问得太实在了。真的,我见过太多厂一开始搞共创,就怕客户觉得自己没诚意,把压箱底的工艺参数、核心配方全给出去了,最后客户拿着你的参数找了个更便宜的代工厂,把你一脚踢开——这亏我见得太多了,真的。
问:那搞工业价值共创的时候,哪些数据能给,哪些绝对不能碰?
答:给你个最简单的判断标准:能帮客户解决他自己工位上解决不了的问题的非核心数据,随便给;但凡涉及你自己的核心配方、独家工艺参数、供应链议价底价的,半分都别露。比如你是做数控机床的,你可以给客户开放设备的运行温度、振动频率、开机率的数据,帮客户做预测性维护,减少突发停机的损失,但你主轴的装配公差、数控系统的底层算法逻辑,打死都不能给。
好多人觉得共创就是大企业玩的游戏,要砸几千万搭工业互联网平台,要搞专门的客户成功团队,小厂根本玩不起。
真的想多了。东莞长安有个做微型电子螺丝的小厂,连老板加起来才17个人,之前给3C组装线供货,就因为螺丝尾部的倒角太尖,客户的组装线上经常扎破绝缘层,一天要停线快半小时,算下来客户一天损失快两万块。之前找了好几个供应商,没人愿意改——因为改模具要花两万多,单个客户的量又不算特别大,大家都觉得不划算。
那个小厂的老板直接扛着电脑去客户的组装线蹲了三天,数清楚了停线的时间、浪费的物料,回去当天就花了两万块改了模具,送了两百个样品过去。客户测完没问题,直接把全年一千两百万的螺丝订单全给他了。
你别说,这招看起来笨,但是真的管用。两万块的模具,换回来一千两百万的长期订单,这就是小厂的工业价值共创。不需要什么高大上的平台,就是把脚伸到客户的车间里去,别总在自己的办公室里想客户需要什么。
我之前遇到过一个做激光切割设备的老板,跟我说”等我把内部流程捋顺了,把客户数据平台搭好了,再正式启动工业价值共创项目”。
等他花了整整一年,砸了三百万把系统搭好,准备大张旗鼓找客户谈合作的时候,隔壁的竞争对手已经派了两个工程师驻场在最大的那个客户那里,把客户的切割排版软件和自己的设备打通了,帮客户把板材利用率提了12%,直接把未来三年的订单全签走了。换你你急不急?
真的,哪有什么完美的准备啊?
现在跑通的那些共创模式,没有一个是一开始就设计得完美无缺的,都是边跑边改:
说个好玩的事,刚才说的那个激光切割厂,后来被竞争对手抢了最大的客户,老板急得直接跑到客户的车间里,找一线的切割师傅聊天,才知道人家的设备为什么好用——就是因为驻场的工程师每天跟师傅一起调排版参数,师傅觉得这设备是”自己人”的,用着顺手。
说实话,现在的工业早就不是我十年前刚入行的时候,我做什么你买什么的时代了。你关起门来在自己的车间里想破头做出来的”爆款设备”,拉到客户的现场可能连半天都用不顺畅。
所谓的工业价值共创,说穿了就是别端着。
别把自己当卖货的,别把客户当掏钱的冤大头。
大家都在一条产业链上绑着,你帮客户多省点钱,多提一点效率,客户自然不会亏待你。
就这么简单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业价值共创:别再把客户当甲方,把车间当成本中心了 https://www.dachanpin.com/a/tg/72402.html