别拿”能换程序”当柔性:90%的厂对FMS的认知都偏了
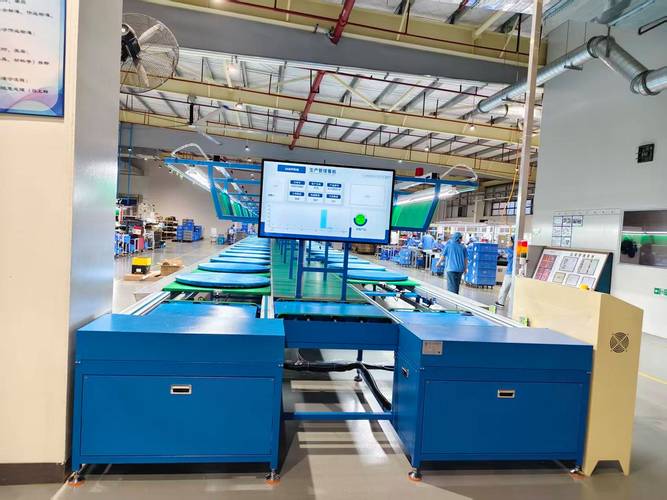
很多刚接触这块的朋友第一次找我咨询,问的最多的就是概念层面的误区。 问:我们厂现在有10台数控加工中心,加个AGV和中央刀库,就算搭成FMS了? 答:差远了。 真正的柔性制造系统(FMS)核心从来不是硬件的简单堆料,是三个环环相扣的系统能力:第一是不同批次、不同工艺的工件混线流转时,系统能自动匹配最优加工路径,不用人工反复调整夹具坐标;第二是刀具磨损到阈值时能自动预警、自动从刀库调用匹配的备用刀,甚至能根据上次加工的切削数据微调进给速度,不用等操作员巡检发现崩刀才停线;第三是接了上游ERP的临时插单,能直接在系统层面调整排程,不用全车间停下来拿着白板重新算产能。 说真的,我见过太多厂花了几百万堆的所谓FMS,最后操作员比普通刚性线还累——换个产品要手动输3页参数,AGV在拐角卡壳了要保安去抬,这不叫柔性,叫花钱买罪受。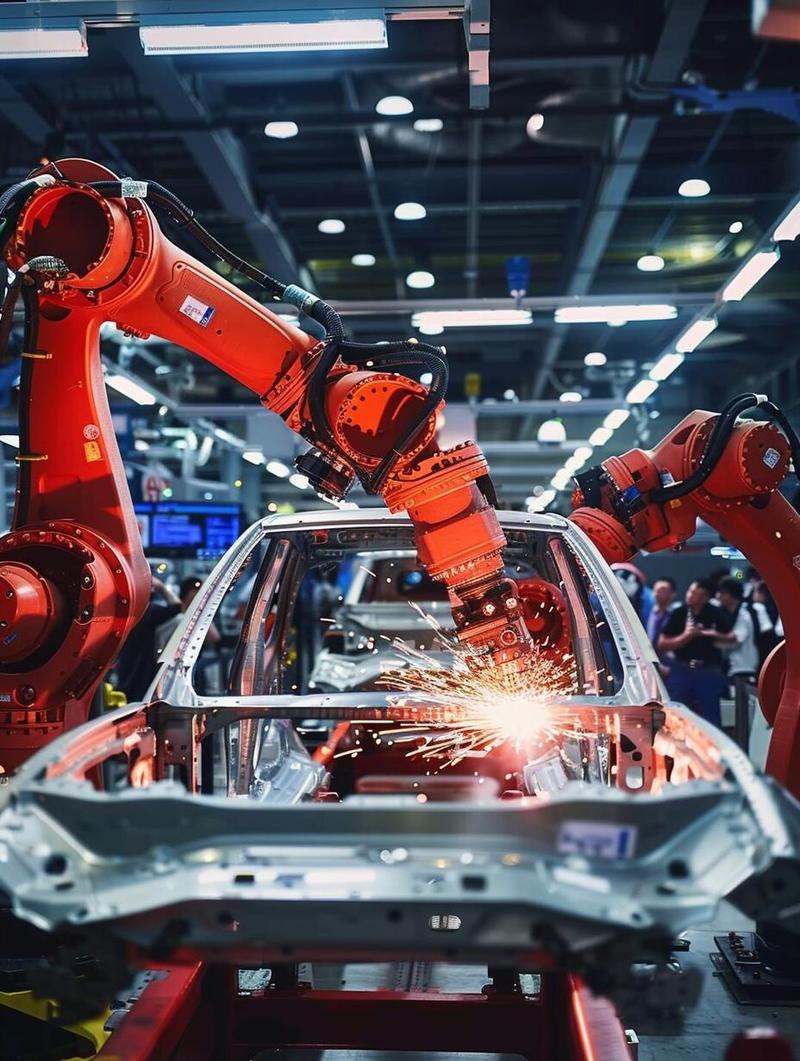
中小厂别硬追顶配:现在能落地的FMS,根本不用砸上千万
很多人一提FMS,第一反应就是”黑灯工厂””全车间无人化”,动辄上千万的投入,中小厂根本玩不起。但说实话,2023年之后国内的FMS供应链已经把模块化做的相当成熟了,根本不是一上来就给你整覆盖整个车间的大线,是可以从2台机床的最小单元开始搭,后续根据业务增长慢慢扩展的。 举个真实的例子,温州瓯海的一家做眼镜配件的厂,去年找供应商搭的最小规模FMS,就2台高速钻攻中心,一个带视觉定位的上下料机器人,一个能存120把刀的小型中央刀库,总共花了不到38万。现在这套系统能同时跑12种不同的镜架中框,换产时间从原来的2小时压到7分钟,算下来省了3个夜班的人工,还减少了因为换产操作失误导致的毛坯报废,按老板的话说,1年半就能把投入赚回来。 聊到投入产出,很多做批量订单的老板也有疑问: 问:我们单品种批量都在万件以上,还有必要上FMS吗? 答:别被”批量大就不用柔性”的旧观念绑死。 现在下游客户的订单结构早就变了,就拿消费电子行业来说,2024年的手机外壳订单,单批次规模已经从3年前的10万件掉到1.2万件,但是同一条生产线要同时跑3个不同型号的外壳,要是你还用传统的专机刚性线,换一次产停线2天,光产能损失就够上半套模块化FMS了。我上次去东莞长安的一个3C代工厂,老板说之前靠专机线接大订单赚了第一桶金,去年因为换产慢,丢了两个核心客户,转头砸钱上了半套模块化FMS,现在客户上午发三维图纸,下午就能出合格首件,这才是真的把柔性变成了抢单的硬实力。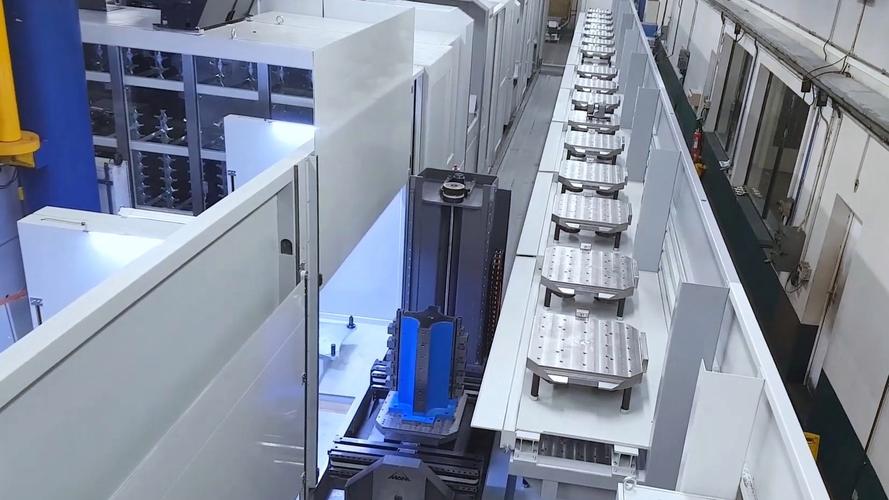
踩过30个项目坑之后,我总结的FMS落地避坑清单
这几年跑了不下50个制造车间,见过的FMS项目坑能凑一箩筐,整理了三个最容易踩的雷,给准备落地的厂提个醒: – ✅ 别一开始就追求”全流程无人”:先把换产效率提上来,比空喊”黑灯工厂”实在。很多厂一上来就要整24小时无人值守,最后因为某个温度传感器误报,系统停了没人发现,一晚上废了几十万的钛合金毛坯,得不偿失。 – ❗ 一定要把刀具管理模块算在前期预算里:很多供应商报价的时候只算机床、机器人、AGV的硬件成本,故意把中央刀库、刀具寿命实时监控的模块漏了,等你装完才发现,换刀还是要人工跑遍每台机床,柔性能力直接打对折。 – 💡 留够20%的扩展通信接口:现在的工艺迭代速度太快了,今年你可能只加工6061铝件,明年说不定要加钛合金、碳纤维的加工工位,要是一开始的系统留的接口不够,后面再改通信协议的成本比第一次装还贵。 说个真事,去年苏州工业园区有个做骨科植入物的厂,当时上FMS的时候为了省11万的扩展接口费,现在要加一个五轴加工工位,光改系统的通信协议、重新做数据对接就花了28万,还停产了10天,算下来产能损失加改造成本亏了快90万,你说这钱花的冤不冤? 其实柔性制造系统(FMS)从来不是什么高高在上的行业黑科技,它就是帮车间少折腾、少停线、少做无用功的工具而已。别被供应商的PPT吓住,也别觉得这东西是大厂专属,找对适合自己规模的模块,比砸钱买顶配有用多了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再被概念忽悠:柔性制造系统(FMS)落地的3个真问题 https://www.dachanpin.com/a/tg/72429.html