别再拿通用工艺书当圣旨了
很多人对阳极氧化的印象,就是把铝件挂进硫酸槽,通上电到点捞出来,照着手册上的参数抄就行。 错。 我之前碰到个做6061铝散热片的客户,照着1060纯铝的工艺,用180g/L硫酸、20V电压做,出来的膜厚卡着8微米的线,根本过不了48小时中性盐雾测试。为啥?6061里混了硅、镁、铜元素,导电率和纯铝差了快30%,你硬套纯铝的参数,电流密度飘了都不知道,膜层能致密才怪。
封孔环节的坑,90%的厂都踩过
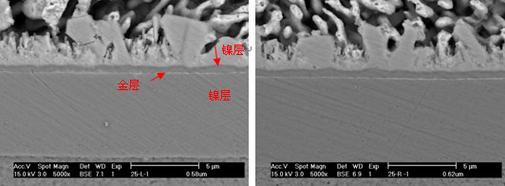
很多人觉得氧化做完了,洗干净进封孔槽就完事,用常温封孔剂还是高温封孔,全看哪个便宜选哪个。 这想法迟早吃大亏。 就拿户外用的光伏铝边框举例,你图便宜用常温镍封孔,盐雾测试48小时就冒白锈,必须用95℃以上的高温镍基封孔泡15分钟,才能扛得住海边的高盐雾环境。之前有个做边框的老板,算着常温封孔一件能省6毛钱,10万件就是6万,硬换了便宜的封孔剂。结果那批货装在浙江的海边光伏项目上,不到半年就膜层发花掉粉,业主直接扣了120万的货款,现在他逢人就说封孔的钱真不能省。
现在的新玩法:功能性阳极氧化根本不是噱头
我刚入行的时候,也觉得阳极氧化就是个给铝件上色、做外观的表面处理,没什么技术含量。直到2018年接了个军工结构件的订单,要求膜层耐电压到1500V,打样打了17次才通过,才知道这行的水比我想的深得多。 现在的工业场景里,纯外观的阳极氧化占比已经不到40%了,剩下60%全是功能性需求。✅ 比如新能源汽车的电池包滑轨,现在都开始做加了PTFE微粉的硬质阳极氧化膜,摩擦系数能降到0.1以下,根本不用额外喷润滑油,零下30度的环境里也不会卡滞。还有半导体设备的真空腔铝件,要做低释气的阳极氧化,膜层里的杂质含量要压到ppm级,连槽液里的铝离子浓度都要实时监控,不然释气量不达标,整个设备都过不了洁净度测试。 ❗ 别信那些打广告说“什么铝都能做、什么要求都能满足”的小作坊。很多小厂的槽液半年都不换一次,铝离子浓度积到15g/L以上,做出来的膜层疏松得很,拿铅笔划一下就掉粉,根本过不了可靠性测试。 上周去苏州看一个做工业机器人关节的新厂,他们现在已经把阳极氧化的全流程数据接到MES系统里了,槽液浓度、温度、电流密度实时上传,哪个环节参数飘了直接报警,良率稳在98.5%。 说真的,这行从来没有什么万能工艺。你愿意在细节上抠多少,良率就给你多少回报。 就这么简单。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化良率上不去?12年铝表面工艺员的实操避坑指南 https://www.dachanpin.com/a/tg/72469.html