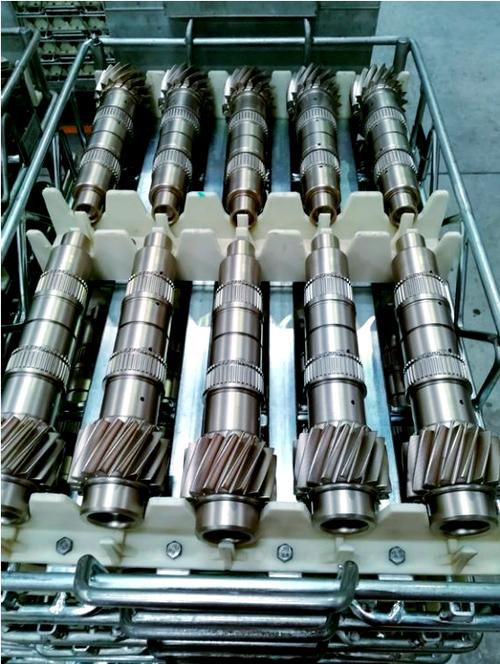
上个月去苏州拜访一家做汽车传感器外壳的代工厂,车间主管拉着我吐槽了半小时——刚发走的一批5000件镀镍件,盐雾测试只过了48小时,客户直接打回,算上返工和物流损失,小十万没了。
很多人对电镀的认知还停留在“往零件上镀一层金属”的表层,真进了一线车间才知道,这行的坑,全藏在没人愿意写进操作手册的细节里。
别拿“镀得厚”当万能解
很多刚接触电镀的采购或者工艺员,第一反应就是“镀层越厚,质量越好”。
大错特错。
比如电子接插件上的镀金层,行业通用的厚度标准是0.05-0.3微米,超过0.5微米反而会让镀层变脆,插拔十几次就出现掉皮、露底的问题,根本过不了可靠性测试。反倒是那些总想着“镀厚点保险”的供应商,最后往往因为镀层内应力太大,直接把零件弄变形。
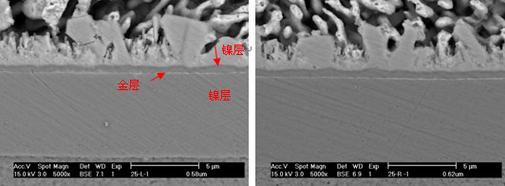
之前接触过一个做新能源动力电池连接件的客户,一开始给供应商的要求是镀银层≥8微米,结果做出来的零件在焊接的时候,银层因为太厚,直接把焊锡虚焊了,后期改成3微米的厚度,焊接良率提了20%不说,光银材料的成本就降了一半。
问:很多采购合同里直接写“镀层厚度≥10微米”,这种要求真的合理吗?
答:完全是懒政式的要求——不同基材、不同使用场景的厚度阈值差得离谱。比如户外用的电力金具,12微米的镀锌层才能扛住10年的户外腐蚀;但手机中框的阳极氧化镀层,超过8微米反而会在CNC二次加工时崩边,直接报损。写这种“一刀切”的厚度要求,最后要么是供应商偷工减料达不到,要么是过度加工浪费成本,两头不讨好。
环保合规不是成本,是入行的门票
说真的,现在做电镀的老板,哪个没被环保的人敲过门?
去年无锡有个做五金件的小厂,因为偷偷用氰化镀铜工艺省药水钱,被环保部门查到之后,直接罚了300万,生产线停了整整半个月,之前攒的老客户直接走了一半。
很多人算环保账的时候,只算买药水的成本,觉得无氰工艺比传统高氰工艺贵个15%左右,不划算。但真的把账算细了就知道——高氰镀液的废水处理成本,是无氰工艺的2.5倍,而且一旦被查到排污超标,那罚款的数字,根本不是省那点药水钱能填上的。
现在长三角的头部电镀厂,早就把焦磷酸盐镀铜、无氰镀锌这些低污染工艺当成标配了。就拿焦磷酸盐镀铜来说,药水的成膜速度比传统氰化镀铜快20%,镀层的结合力还更强,算上省下来的排污费,整体成本反而比老工艺低10%。
问:我们厂之前一直用的传统氰化镀锌工艺,最近环保查得严,转用无氰镀锌会不会掉性能?
答:拿我接触过的3家电镀代工厂的实测数据说——只要药水配比调对,无氰镀锌的盐雾性能比传统氰化镀锌还高20%,唯一的问题是前期的挂具调整要花1-2周的调试期,很多小厂嫌麻烦,宁愿硬扛着查环保的风险,其实算上返工和罚款的账,根本不划算。
那些没人写进手册的隐形控制点

很多人觉得电镀的质量全靠镀液的配方,其实真到了车间,影响质量的细节,全在那些没人盯着的环节里。
比如镀前的除油工序。
很多小厂的操作流程就是把零件往除油液里泡个10分钟,捞出来就进镀槽。但现在做精密电子、医疗器械的零件,镀前处理必须走“超声波除油+电解除油+稀酸活化”三个步骤,少了任何一步,镀层附着力直接掉一半。
之前有个做钛合金骨科植入物的厂,镀铂金的时候总是出现镀层掉皮的问题,查了整整三天才发现,是活化用的氢氟酸浓度低了0.5个百分点,零件表面的氧化膜没除干净。
就差这么0.5%。
整整200件零件直接报废,算下来小二十万。
💡 现在很多大厂已经开始上电镀在线监测系统了——每15分钟自动测一次镀液里的金属离子浓度、pH值、温度,不用工人靠经验去凭手感调整,废品率直接降了30%。更夸张的是,长三角那边已经有厂把AI视觉检测用在镀层外观检验上了,之前靠工人肉眼看镀层的针孔、麻点,一个班8小时看下来眼睛都花,漏检率在5%左右,现在用AI相机,漏检率能压到0.1%以下,还不用付加班费。
前几天跟那个苏州的代工厂主管通电话,他们现在调整了镀前的除油流程,最近发出去的三批镀镍件,盐雾测试都稳定在168小时以上,客户那边终于没再打回来。
说到底,电镀这行从来没有什么“独门秘方”,全是靠一点点抠细节攒出来的口碑。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业电镀的隐形门槛:从镀层附着力到环保合规的一线实操笔记 https://www.dachanpin.com/a/tg/72468.html