机械加工(切削)里藏的隐形成本:90%的师傅都没算对的振纹账

上周去东莞长安的一家新能源汽车结构件厂,刚进车间就听见老周拍着机床防护门骂娘。 骂的不是徒弟。是那批刚被客户退回来的铝合金阀体——内壁满是深浅不一的振纹,粗糙度超了两个Ra等级,整批300件全废,算上材料、机加工时、物流成本,小两万块没了。 很多人聊起机械加工(切削)的成本,第一反应是刀具多少钱一把、机床每小时耗多少电。错。振纹、热变形、刀具异常磨损这些看不见的隐形成本,往往是显性消耗的5-10倍。

你以为的振纹,其实是切削参数踩了坑

很多新师傅遇到振纹,第一反应是机床刚性不够、装夹不稳。真不是。 我见过最离谱的一个操作:刚出师的小徒弟用整体硬质合金铣刀铣6061铝合金,为了赶产能,进给直接拉到每齿0.2mm,主轴转速还卡在3200转——切出来的表面跟家里搓衣服的搓衣板似的,他还蹲在机床底下摸地脚螺栓,怪厂家没把床身垫平。 振纹从来不是单一原因导致的。它分两种:一种是强迫振动,比如机床传动齿轮有间隙、工件装夹悬伸太长、甚至旁边的冲床工作时带的地基震动,都会让刀具和工件产生固定频率的抖动;另一种是更难搞的自激振动,也就是切削过程中,切屑的形成、刀具和工件的摩擦状态动态变化,刚好触发了机床-刀具-工件系统的共振频率——这时候你换再贵的刀、垫再平的地脚,只要转速和进给卡在那个共振点上,该抖还是抖。
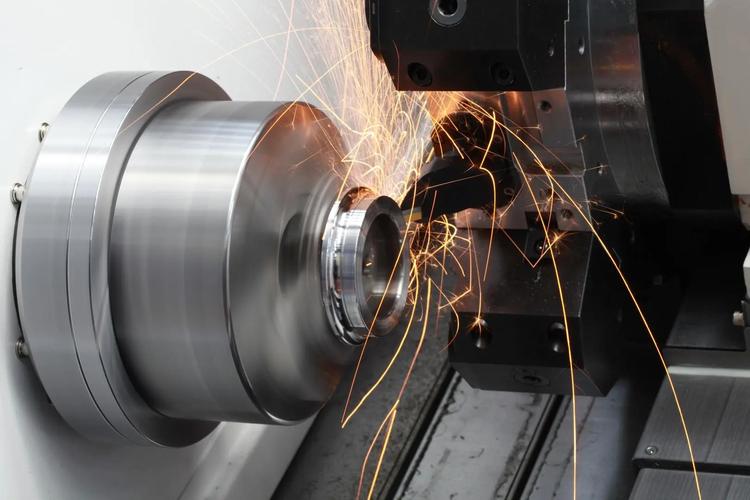
机械加工(切削)工序中车床振纹工件实拍图
问:“那振纹到底是啥?不就是刀抖吗?换个刚性好的刀不行?” 答:“哪有那么简单。你换再贵的刀,只要参数和系统的共振频率对上了,刚性再强也白搭。我之前遇到过一个做细长轴的客户,一开始用90度主偏角的外圆刀,径向切削力占了总切削力的60%,轴一夹就晃,振纹从头到尾没断过。后来把刀换成45度主偏角的,径向力直接降了一半,同样的机床、同样的转速,振纹直接消了。” 💡 这里提个醒:现在很多刀具厂商的产品手册上写的切削参数,都是实验室恒温、机床全新、装夹零间隙的理想状态下测出来的。拿到你自己的车间里,结合你家机床的使用年限、工件的装夹方式、甚至切削液的浓度,实际能用的参数打个6-7折都算多的。别上来就照着手册拉满参数,最后刀崩了、工件废了,还怪厂家参数不准。

被忽略的切削液,才是决定刀具寿命的隐形开关

说真的,我见过太多厂为了省那点切削液的钱,夏天直接接自来水冲刀尖。结果呢?硬质合金刀的刀尖在切削的时候温度能冲到800℃以上,表面的涂层直接烧穿,一把几百块的进口刀,干20分钟就崩刃。 很多人对切削液的认知还停留在“降温、冲切屑”的层面,其实现在做高精度的机械加工(切削),切削液的选择和喷射方式,直接决定了工件的热变形量、刀具的实际寿命。 比如加工钛合金的时候,传统的乳化液因为冷却速度慢,根本压不住刀尖的高温,现在很多做航空配件的厂,都换成了低温微量润滑(MQL)——就是把混了极压添加剂的润滑油雾化,用零下20℃的压缩空气吹到切削区,不仅能把刀尖温度控制在300℃以内,还能减少乳化液的危废处理成本。
机械加工(切削)微量润滑系统加工钛合金实拍图
问:“那我们之前一直用的乳化液,是不是就完全不能用了?换MQL的话初期投入太大啊?” 答:“也不是。如果是做普通碳钢的粗加工,乳化液完全够用,但你得盯两个细节:一是浓度,夏天车间温度高,要把浓度调到8%-10%,冬天可以降到5%-7%,浓度太低防锈能力不够,工件放两天就锈,太高容易粘刀,切屑粘在刀尖上反而会刮花工件表面;二是喷嘴的角度,必须把切削液对准刀尖的实际切削区,别对着工件表面瞎喷——我见过最蠢的车间设计,喷嘴装在刀塔侧面,切削的时候刀一转,喷嘴就被挡住,根本喷不到刀尖,跟没开切削液一模一样。” ❗ 别觉得清切屑是小事。上个月苏州一家做航空叶片配件的厂,就是因为刀夹里卡了个0.05mm的铝屑,导致装上去的刀有偏心,实际切削深度比程序设定的深了0.1mm,整批钛合金叶片的叶根尺寸超差,赔了客户两百多万。

现在的机械加工(切削),早就不是靠老师傅“听声音调参数”的时代了

我刚入行的时候,师傅教我“耳朵贴在床身上,听声音就能知道刀快磨完了”。现在呢?新能源汽车的结构件、航空发动机的叶片,精度要求都是0.01mm甚至更高,光靠耳朵听,根本赶不上。 去年去看的那家东莞的厂,之前振纹不良率一直卡在12%,后来上了一套切削过程的实时监测系统——在主轴上装了振动传感器和电流传感器,能实时采集切削过程的振动频率、主轴负载,一旦检测到接近共振频率、或者刀具磨损到阈值,系统就自动调整转速和进给,甚至提前提示换刀。现在他们的振纹不良率降到了0.3%,刀具寿命还提了40%,算下来一年光省的成本就有两百多万。 当然,也不是说上了系统就万事大吉。那些传感器跑出来的最优参数,最后还是要老师傅结合实际的装夹状态、材料的批次差异去微调。毕竟系统是死的,人是活的,对吧? 如果要把机械加工(切削)的真实成本算明白,别光盯着采购价看,这几个维度一定要盯: ✅ 单道工序的实际刀具消耗成本——不是一把刀买成多少钱,是加工100件工件摊下来的刀费 ✅ 因为振纹、尺寸超差、热变形导致的返工、报废成本 ✅ 切削液的全生命周期成本——算上购买、换液、危废处理的总费用,别只算买液的钱 说实话,干我们这行久了,见多了那种拍着胸脯说“我们家机加工成本比别人低20%”的厂,真去车间一逛,地上堆着因为振纹报废的工件、刀夹里卡着没清的切屑、切削液喷嘴对着空气瞎喷——那点省下来的刀具钱,还不够填报废的窟窿。 钱真的是这么亏的。 别不信。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)里藏的隐形成本:90%的师傅都没算对的振纹账 https://www.dachanpin.com/a/tg/72471.html

赞 (0)
粉末涂层:2024年工业零部件表面处理的降本真相与避坑指南
上一篇 2026-11-10 09:57:51
铣削加工实操复盘:那些车间里没人明说的参数、坑与2024新解法
下一篇 2026-11-10 11:21:49

相关推荐

  • 守护银龄健康:养老康复体系建设的现实意义与发展路径

    人口结构变化背景下,老年群体对健康保障的需求日益多元,其中养老康复作为维持生活质量、延缓机能衰退的关键环节,正受到社会各界的广泛关注。养老康复并非简单的疾病治疗,而是涵盖身体功能恢复、心理状态调节、社会参与能力提升的综合性服务,其核心目标是帮助老年人在生理和心理层面保持独立生活能力,减少对家庭和社会的依赖。当前,我国老年人口中患有慢性疾病的比例超过 70%,…

    投稿 2025-09-15
  • 工业绿色认证:制造企业降本增效的隐形入场券

    很多制造企业老板一听到工业绿色认证,第一反应都是皱眉头。不就是又花钱又折腾的花架子吗? 真不是。 上个月跟东莞一家做汽配的老板吃饭,他拍着大腿悔。去年丢了一个百万级的主机厂订单,初选各方面都达标,最后就因为缺了这本证,直接被刷下来。 真的不是危言耸听。现在这本证,已经不是加分项,是入场券。 工业绿色认证为什么成了必选项 双碳不是喊口号,是已经落到了供应链每一…

    投稿 2026-10-07
  • 聊聊 ISO2000:不止是一串数字的管理帮手

    提到 ISO 标准,很多人第一反应可能是 “听说过,但具体是啥不太清楚”。其实 ISO2000 这一标准离我们的生活和工作比想象中更近,它不是那种高高在上、全是专业术语的 “天书”,反而更像是一套帮组织把服务管理做得更顺畅的实用工具。不管是街边的连锁便利店,还是大型的互联网公司,甚至是提供政务服务的机构,都有可能用到这套标准里的思路来优化日常运营,只不过大家…

    2025-09-10
  • 拆解监督控制与数据采集(SCADA):工业自动化背后的隐形大脑

    我跑过不下二十家国内的数字化工厂,见过太多把监督控制与数据采集(SCADA)当面子工程的冤大头。一块超大高清屏往中控室一放,参观客户来了拍照好看,转头就没人管数据准不准、功能用不用。很多人对SCADA的认知还停留在“远程看数”,真的太浅了。 为什么现在制造企业都绕不开监督控制与数据采集(SCADA) 十年前搞自动化,PLC就能搞定单台设备的控制,现在不一样了…

    投稿 2026-10-03
  • O2O:连接线上线下的商业变革引擎

    O2O 即 Online to Offline,是一种将互联网平台与线下实体服务深度融合的商业模式。这种模式的核心逻辑在于通过线上渠道完成流量聚集、信息展示、交易支付等环节,再引导用户前往线下享受实体服务或体验,最终实现线上线下资源的高效协同。从餐饮外卖的即时送达,到生鲜电商的次日自提,再到家居服务的上门安装,O2O 早已渗透进日常生活的每一个缝隙,悄然改变…

    2025-09-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息