
铣削加工实操复盘:那些车间里没人明说的参数、坑与2024新解法

上周在苏州某精密零部件车间蹲了3天,跟着做了18年机加工的张工调试五轴联动加工中心的钛合金叶轮铣削程序,亲眼见他把原本因为边缘夹伤就要被判报废的3个薄壁叶片从废品堆里捞回来——就改了个分层走刀的顺序,换了个带TiAlN纳米涂层的8刃立铣刀。 太绝了。 很多刚入行的操作工会觉得铣削加工就是按程序走刀,参数调对了就能出合格件,实际上车间里的问题从来不是书本上写的那几条——机床的间隙、夹具的应力、车间的温度差,甚至当天空气里的湿度,都能让你跑出来的零件差个零点几毫米。 真的。 我之前碰到个刚从职业学校出来的小孩,做45钢的板件,开粗的时候径向吃刀量直接拉到10mm,进给给得比精铣还快,不到十分钟,整把立铣刀的刀刃全崩了,还委屈巴巴说参数是从网上抄的——我的天,网上的参数是人家新机床、新刀具的理想值,你那台用了12年的老机床丝杆间隙都快0.05mm了,能一样吗?

铣削加工最容易被新手搞混的顺逆铣选择

几乎所有的机加工教材都会告诉你,顺铣的切削厚度从大到小,刀刃磨损小,表面质量好,适合精铣。但实际车间里,90%的老机床都不敢随便上顺铣。 为啥? 因为老机床的丝杆用了十几年,间隙早就磨出来了,顺铣的时候工作台会顺着切削力的方向窜动,轻则零件尺寸超差,重则直接打刀、崩刃。我见过最夸张的一次,一个师傅为了追求表面质量,在间隙0.15mm的老铣床上用顺铣开粗,走刀30mm整把刀直接折在工件里,连主轴都撞偏了两丝。 实操里的判断标准很简单:新机床的丝杆间隙小于0.02mm的,精铣用顺铣,表面粗糙度能直接降一个等级;间隙超过0.05mm的,老老实实逆铣开粗,精修的时候再降进给量用顺铣,稳当。 问:我家的老三台数控铣,丝杆间隙测出来0.12mm,做铝合金件的时候能直接用顺铣吗? 答:别硬上。先把间隙补偿值输进系统试试,要是跑100mm行程的重复定位误差还超0.03mm,就老老实实逆铣开粗,精修的时候再降进给用顺铣——不然你攒了三天的毛坯,走刀两秒直接崩刀,哭都来不及。
数控铣床顺铣逆铣切削路径对比示意图
数控铣床顺铣逆铣切削路径对比示意图
很多人觉得顺铣万能,其实不然。比如加工淬硬钢或者带氧化皮的锻件毛坯时,逆铣的刀刃是从薄切到厚,不会一开始就顶着硬皮摩擦,刀刃的磨损反而更均匀,刀具寿命能提20%以上。

薄壁类零件铣削加工的隐形杀手:不是刀具,是装夹

我见过太多师傅,一碰到薄壁件震刀、变形就换进口刀,前前后后花了几万块买刀具,问题还是没解决。最后一测,是虎钳的夹紧力太大,零件夹上去就被压变形了,铣完松开,零件直接翘0.2mm,测出来全是超差。 这钱花得冤不冤? 去年在东莞一家做消费电子散热片的厂,他们加工1.5mm厚的铝合金散热片,之前用普通虎钳夹,平面度要求0.03mm,良率只有40%。后来换了低应力装夹的真空吸盘,夹紧力从原来的80N降到15N,良率直接拉到98%——连刀具都没换,就是装夹改了下。 现在很多人觉得做薄壁件就得买昂贵的真空吸盘,其实有更便宜的解法。 问:现在做航空类的薄壁铝合金件,壁厚要求0.3mm,形位公差0.02mm,有没有不用真空吸盘的低成本方案? 答:有。用定制的低熔点合金做仿形托具,夹之前把合金加热到60度浇在零件背面,冷却后整个托具跟零件完全贴合,铣完再把合金加热剥下来,应力释放率比普通虎钳低80%——我们上个月给浙江一家航空零部件厂做的测试,这种方案出来的零件翘曲量直接从原来的0.15mm降到0.01mm以内,成本还不到真空吸盘的1/10。
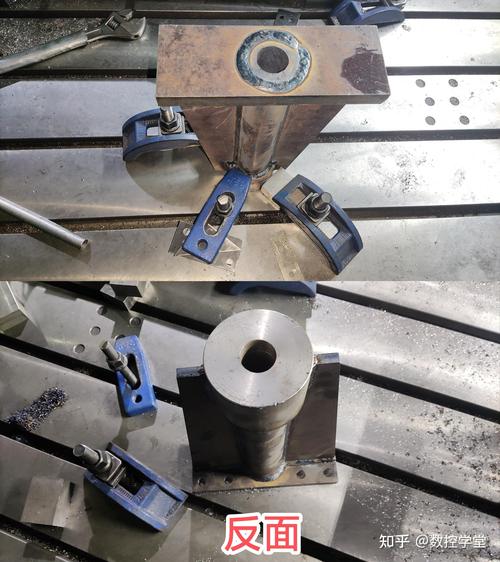
薄壁铝合金零件低熔点合金装夹铣削现场图
薄壁铝合金零件低熔点合金装夹铣削现场图
对了,铣薄壁件的时候还有个小坑:别满刃切削。径向吃刀量控制在刀具直径的10%-15%就够了,不然切削力太大,零件直接被顶得震刀,表面全是鱼鳞状的刀纹。 💡 小提醒:最后一刀的精铣余量留0.05mm就够了,留多了切削力大,零件变形;留少了切不到表面的硬化层,白忙活。

2024年铣削加工的新变化:别再抱着老参数手册死磕了

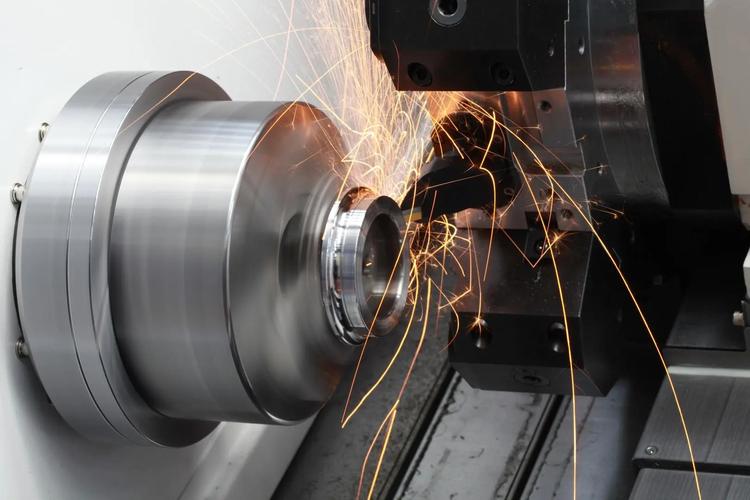
前两年大家做铣削加工,总觉得必须浇切削液,不然刀具烧得快。现在不一样了。 今年我们跟国内的刀具厂合作测试的一批带类金刚石涂层的硬质合金刀,干式铣削HT250铸铁的时候,不用浇一点切削液,刀具寿命反而比带切削液的高30%。 为啥? 以前用切削液的时候,冷却是从外面往刀尖浇,根本冲不进刀尖和切屑接触的那个微小区域,冷热交替反而让刀刃产生微裂纹,用不了多久就崩了。现在的纳米涂层刀具耐温能到1200度,干切的时候刀尖表面会形成一层致密的氧化保护层,反而能减少切屑的粘结磨损。算上切削液的采购、过滤、废液处理的成本,干切的综合成本能降40%以上,真的划算。 还有个新变化,就是现在越来越多的车间开始在铣削机床上装振动传感器,实时采集切削过程的振动值,一旦超过预设的阈值,系统就自动降低进给量,不用人一直盯着听主轴声音。去年我们在华中数控的试点车间测过,装了这套系统之后,刀具崩刀的概率直接降了60%,一个月下来省的刀具费都够买两套传感器了。 说实话,我前几年去山东一家做汽车模具的厂,车间里的切削液味道大得辣眼睛,工人戴两层口罩都挡不住,换了干切涂层刀之后,整个车间的空气都清爽了,工人都愿意多待半小时调参数,效率反而上去了。 真的。 做铣削加工这么多年,我最大的感受就是,没有什么放之四海而皆准的参数。今天你在A机床上调好的参数,搬到B机床上可能就打刀;去年好用的刀具,今年换了新的涂层之后,参数直接要重新调。别总想着找个万能公式,多蹲在车间看两次切屑的颜色,听两次主轴的声音,比翻十本手册都管用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工实操复盘:那些车间里没人明说的参数、坑与2024新解法 https://www.dachanpin.com/a/tg/72472.html
赞 (0)
机械加工(切削)里藏的隐形成本:90%的师傅都没算对的振纹账
上一篇 2026-11-10 10:44:49
车削加工精度卡壳?2024年量产线的落地实操指南
下一篇 2026-11-10 11:34:41

相关推荐

  • 无人配送:悄悄改变我们生活的 “隐形快递员”

    不知道你有没有过这样的经历:周末窝在沙发里追剧,手机突然弹出一条取件提醒,不是快递员的电话,而是提示你楼下的无人配送车已经等候。穿着拖鞋跑下楼,对着小小的白色车身扫码,仓门 “咔嗒” 一声弹开,里面躺着你前一天下单的零食和饮料 —— 整个过程不用和任何人说话,甚至不用换衣服,这种方便到 “偷懒” 的体验,正在被越来越多人习惯。 无人配送这个词,听起来好像带着…

    2025-09-05
  • 测量系统分析(MSA):别让量具毁了你的质量数据

    上个月去一家精密加工厂,车间主任老李一脸郁闷地给我看一组数据。他指着CMM报告说:“你看,同一个轴径,检测员A和B测出来的值能差0.002mm,换了三坐标测量机测又是另一个数……这活没法干了。”我一看,典型的问题啊——不是零件变差了,是测量系统在“耍流氓”。 MSA不是什么高大上的东西,它就是块照妖镜 很多人一听到“测量系统分析”这几个字就觉得头大,觉得是质…

    投稿 2026-08-09
  • 价值流图(VSM):画了三年,昨天气得我把纸撕了

    画了三年价值流图,上周被一个德国顾问批得体无完肤。说实话那一瞬间——手都在抖,当着二十几个主管的面。 他说:你们这不是改善工具,是给客户看的壁纸。 我张了张嘴,一个字没说出来。因为他说对了。 价值流图(VSM)这东西,引入国内少说二十年了。二十年啊。结果呢?大部分工厂还在拿它当高级流程图用,画完了挂墙上落灰。每年客户审核前擦一擦,审核完了继续落灰。💡 为什么…

    投稿 2026-08-07
  • 别硬扛传统MES的烂账:工业低代码平台才是中小制造的数智化捷径

    上周去东莞长安的一家五金加工厂蹲点,老板拉着我看他花80万上的传统MES系统——开机要3分钟,报个不良品要跳5个页面,车间的张师傅嫌麻烦,干脆把工单打印出来塞劳保鞋里,系统里的数全是文员下班前补的。说实话,我见过太多制造企业的数智化项目,钱花了,系统上了,最后全变成了给老板看的演示大屏。真的没用。 为什么通用低代码救不了制造现场 很多人一听说低代码,第一反应…

    投稿 2026-11-04
  • 制造工厂做循环经济,真不是喊口号——跑厂17家的真实观察

    去年跟着工业协会跑了珠三角、长三角17家大大小小的制造工厂,大半老板一提到循环经济,第一反应都是摆手。“那是给大厂玩的概念,我们小厂凑什么热闹”。真的是这样吗? 别拿空概念忽悠老板,循环经济赚的是真金白银 我头一个走访的,是东莞长安一家做汽车五金冲压的中型厂,三百多号人,原来每个月产生近百吨钢材边角料,都是打包给收废铁的,一吨最高卖两千八,还要占着半个仓库堆…

    投稿 2026-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息