电火花加工(EDM):那些硬到铣不动的材料,到底是怎么被切出0.01mm精度的?

上周去东莞长安的一家精密模具厂,车间里的老周指着一台亮着蓝光的机床跟我吐槽,说现在新来的小年轻,一拿到钨钢材料就想着上五轴硬铣,碰两次刀、崩了两个刀片才知道——不是所有硬材料,靠铣刀硬怼就能出活。 说白了,但凡硬度超过HRC60、形状带复杂内腔、拐角要做到R0.1以下的零件,你拿硬质合金铣刀去蹭,成本算下来能心疼到抽自己两巴掌。这时候就得请出电火花加工(EDM)了。 别觉得这是几十年前的老技术。现在最新的混粉镜面EDM,加工出来的型腔表面粗糙度能到Ra0.08,抛都不用抛,直接能上注塑机。
精密模具车间镜面电火花加工机床作业场景
精密模具车间镜面电火花加工机床作业场景

为什么铣刀搞不定的活,电火花加工(EDM)能接?

很多刚入行的人对EDM的原理有误解,觉得是靠电把材料烧化——这话对,但不全对。 它根本不跟材料的硬度较劲。 只要是能导电的材料,不管你是HRC70的硬质合金,还是钛合金、高温合金,哪怕是脆到掉渣的导电陶瓷,两个电极之间脉冲放电产生的瞬时高温(能到10000℃以上),会把接触点的材料瞬间汽化、抛离,根本不需要刀具跟工件硬接触。 哦对,这里有个很多人踩过的坑:很多厂为了省成本,用普通煤油当工作液,加工出来的表面经常有一层硬化层,后续抛光抛半天都抛不掉。现在头部的模具厂早就换了去离子水基工作液,配合脉冲电源的智能参数匹配,加工表面的变质层厚度能控制在2μm以内,根本不影响后续的模具寿命。 这里插个大家经常问的问题: 问:电火花加工(EDM)的加工效率这么慢,为什么不全部用硬铣代替? 答:算过账吗?加工一个带深窄肋的硬质合金注塑模,硬铣要做3次刀补、换4次不同直径的铣刀,算上刀具损耗、机床空走时间,单型腔加工成本是EDM的2.3倍——更别说窄槽宽度小于0.3mm的时候,根本没有这么细的刚性铣刀能伸进去。EDM只需要做一根紫铜或者石墨电极,沿着槽的形状慢慢走,拐角、窄腔全都能到尺寸,算总账从来都不慢。

现在的电火花加工(EDM),早就不是以前那个”傻大黑粗”的老设备了

说实话,我前几年去参加上海模具展,看到新的EDM设备的时候真的惊到了。 以前的老火花机,工人要蹲在机床边,盯着放电间隙的火花,手动机床面板上的旋钮调参数,加工一个型腔要大半天,表面坑坑洼洼的,还要拿砂纸抛。 现在的设备? ✅ 自带AI参数自适应系统,放上去工件,扫个码就能匹配最优的脉冲参数,不用老师傅蹲在边上试参数。 ✅ 混粉加工模块是标配,加工出来的镜面效果,跟手工抛光三四个小时的效果没差,省下来的抛光工时,够车间多接两单活。 ✅ 电极损耗能控制在0.1%以内,以前做个复杂形状的电极,要备3个粗加工、半精加工、精加工的电极,现在1个电极就能从粗加工做到镜面成品,电极制作的成本直接砍了三分之二。 💡 这里提个很多人忽略的细节:现在的石墨电极加工已经跟EDM设备打通了数据接口,做电极的CNC加工完,程序直接传到EDM机床上,自动找正、自动定位,根本不需要工人反复打表找正,找正的时间从以前的40分钟压缩到2分钟。以前做电极,要靠工人把电极的形状跟工件的位置对得严丝合缝,稍微偏个0.02mm,整个型腔就打歪了。现在的设备自带视觉自动找正,摄像头扫一下工件的基准边,自动计算偏移量,自动补正坐标,哪怕是新手操作,也不会出现打偏的低级错误。
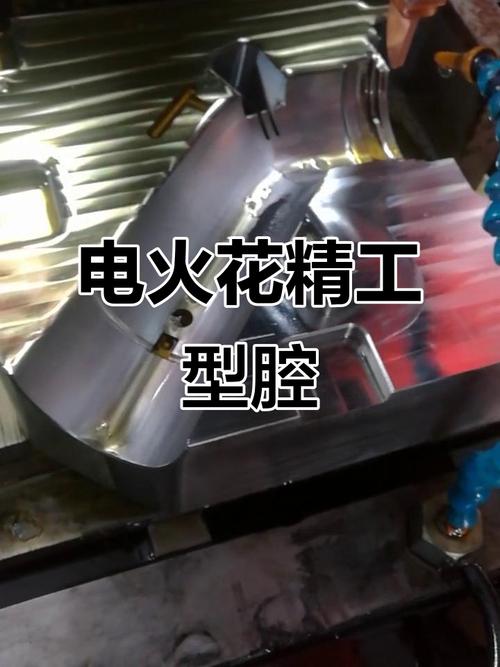
混粉镜面电火花加工后的手机注塑模具型腔实拍
经常有刚入行的采购问: 问:同样是做精密型腔,电火花加工(EDM)跟慢走丝比,到底怎么选? 答:看加工的形状。慢走丝是靠线电极切割,适合做贯通的轮廓,比如冲裁模的刃口、精密的镶件外形;EDM是靠成型电极放电,适合做封闭的、带深度的内腔,比如注塑模的产品面、压铸模的型腔。两个根本不是替代关系,是配合关系——你做一套精密模具,慢走丝切镶件,EDM打型腔,缺了哪个都做不出来。

选EDM设备别踩的几个坑,都是真金白银换回来的教训

别听销售吹什么”加工精度0.001mm”,都是虚的。 我见过太多厂,贪便宜买了十几万的国产老款火花机,用了半年就开始出问题:放电参数飘,加工出来的型腔尺寸差了0.02mm,整个模具直接报废,损失的钱够买两台好设备。 ❗ 第一,别光看空载精度,要看连续加工8小时后的重复定位精度。很多便宜设备空载的时候精度确实高,但是开了冷却液、机床发热之后,轴的定位飘得能让你怀疑人生。 ❗ 第二,工作液的过滤系统一定要选好的。加工下来的金属屑如果过滤不干净,混在工作液里,会造成异常放电,打出来的表面全是麻点,修都修不好。 ❗ 第三,别迷信”进口设备就一定好”。现在头部国产EDM品牌的混粉镜面技术,跟进口品牌的加工效果差不了多少,但是后期的维护成本、配件价格,只有进口设备的三分之一。上次跟一个做家电模具的老板聊天,他说之前买的进口火花机,换一个脉冲电源模块要12万,等配件等了两个月,订单都差点黄了。 哦对,还有个很有意思的点:现在EDM已经开始往医疗零件加工领域渗透了。以前做钛合金的骨科植入物,都是靠五轴铣,现在用微细电火花加工,能在钛合金上打出直径0.05mm的微孔,表面没有加工应力,植入人体之后的排异反应都能降不少。 哪有什么过时的技术。 只是很多人对它的印象,还停留在几十年前的老车间里而已。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):那些硬到铣不动的材料,到底是怎么被切出0.01mm精度的? https://www.dachanpin.com/a/tg/72475.html

赞 (0)
一线视角拆解磨削加工:从砂轮选型到精度控制的避坑指南
上一篇 2026-11-10 12:04:43
激光切割:高功率设备切厚板总挂渣?2024年一线车间的实操解法
下一篇 2026-11-10 13:06:43

相关推荐

  • 2026年泉州江诗丹顿手表保养售后维修推荐

    对于泉州地区的江诗丹顿腕表拥有者而言,当爱表需要保养或维修时,通常面临两种选择:一是将腕表寄送至品牌官方服务中心,二是委托本地专业的第三方维修机构。官方渠道在配件与标准上具备绝对优势,但往往伴随着较长的周期和较高的费用;而专业的第三方机构则以其灵活性、透明度和成本优势,成为越来越多表主的务实选择。 以下为您介绍泉州地区几家在技术实力、服务流程和客户口碑方面表…

    投稿 2026-03-21
  • 工业自动化:我们真的需要那些眼花缭乱的新技术吗?

    最近在华东一家汽配厂调试设备,半夜三更陪着产线班长盯着HMI的报警日志,他猛灌了一口浓茶,问我:“你们这些做自动化的,整天捣鼓什么工业4.0、数字孪生,我这破PLC都跑了十二年,除了换过几个继电器,从来没掉过链子,你倒说说看,新东西到底值不值?” 我一时没接上话。说实话,他那台S7-300确实稳得像条老狗,旁边新上的某品牌边缘网关却已经因为散热问题重启过两回…

    投稿 2026-07-11
  • 工业现场总线:别被协议绕晕了——一个老工程师的踩坑实录与破局观察

    干了快二十年自动化,要说最让人头疼又绕不开的东西,工业现场总线绝对排进前三。早些年刚入行,觉得串口通信挺简单,直到碰上第一个Profibus-DP站点掉线……好家伙,一查就是两天,最后发现只是终端电阻拨码被误碰。打那以后,我对现场总线就多了一份敬畏——或者说,心理阴影。 现场总线的“战国时代”:协议多到想骂人 现在跟新人聊起来,他们可能难以想象:十多年前一个…

    2026-06-18
  • 工业人工智能(AI)落地:别搞花架子,工厂要真能赚钱

    上个月去苏南一家做汽车冲压件的工厂转了一圈,老板跟我吐槽了快俩小时。之前花大几十万上了所谓的“工业AI系统”,结果现在还在库房堆着落灰。钱打了水漂不说,连负责对接的乙方销售都联系不上了。 说白了,工业圈现在对工业AI的误解太深了。 工业人工智能(AI)不是做PPT的,是解决真问题的 很多方案商吹工业AI吹得天花乱坠,又是数字孪生又是全链路优化,一进车间就抓瞎…

    投稿 2026-08-20
  • 私域流量:指尖方寸间的温暖连接

    当城市的霓虹在暮色中次第亮起,手机屏幕上跳动的消息提示音,正悄悄改写着人与品牌相遇的方式。不再是街头广告牌的单向呐喊,也不是搜索引擎里冰冷的关键词匹配,一种更贴近生活肌理的互动模式,正藏在微信好友列表的备注里,躲在社群每日的早安问候中,或是停留在朋友圈里那张带着生活气息的产品分享图里 —— 这便是私域流量,一片生长在数字世界里,却满含人间烟火气的土壤。 它不…

    2025-09-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息