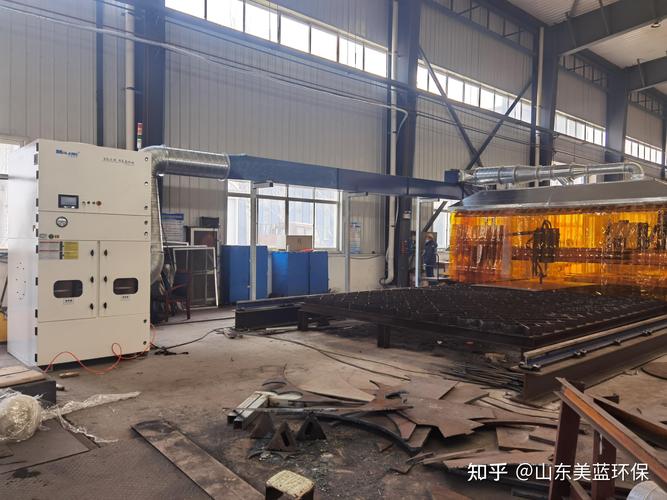
为什么你家的高功率激光切割,切厚板还不如老款3000W气割?
别着急怪设备精度。 我翻了不下50家厂的生产记录,80%的厚板切割质量问题,都和设备本身的精度没关系——要么是辅助气体纯度不达标,要么是喷嘴选型错配,要么是编程员照搬薄板的切割参数套厚板,连焦点位置都没重新算。
2024年一线车间没人明说的厚板切割参数逻辑
说真的,别信设备销售给你拍的理想状态参数表。 那上面的速度值,是在无尘车间、全新保护镜片、高纯氧、20度恒温环境下测出来的。拉到你自己的生产车间,夏天35度的高温,镜片用了两周沾了点油污,气压比标称值低0.2MPa,切出来的质量完全两码事。 现在行业里摸出来的厚板切割逻辑,根本不是功率越高越好。比如切16-20mm的碳钢,12000W的功率开在75%-80%的区间,比满功率跑的断面质量好太多——满功率的时候,切割头的镜片会因为热积累出现微变形,焦点直接飘了,切口容易烧出一层厚氧化层,后续喷塑的时候直接掉漆。
那些能帮你省成本的激光切割细节,没人会主动告诉你
做生产的人都知道,设备买得起,用不起。电费、气费、耗材费、板材损耗,每一项抠一抠,一年下来能省出半台设备的钱。 ✅ 保护镜片清洁别用无尘布瞎擦。用无水乙醇蘸着镜头纸从中心往外螺旋擦,一次擦到底,别来回蹭——我见过机修工把保护镜片擦出细微划痕,切3mm铝板的时候直接在表面出一道亮痕,整板报废,损失小两千。后来那个机修工自己搞了个固定擦拭力度的工具架,现在他负责的设备,镜片使用寿命比别的班组长40%。 ❗ 别为了提速度把切割速度拉到设备极限。比如12000W切16mm碳钢,标称速度是2.2m/min,你拉到2.5m/min,看起来效率高了13%,但是挂渣清理的时间、后续打磨的工时,比你省的那点电费贵三倍都不止。 💡 现在新出的激光切割设备都带共边切割功能,很多老厂的编程员嫌麻烦,还是按单件排料,板材利用率能差5%-8%。按现在一张4*8的碳钢板800块算,一天切100张板,光材料损失就大几千。去年有个浙江的客户找我做诊断,翻了他三个月的排料程序,发现他从来没用过共边切割,光半年浪费的钢板钱,够买半台新的激光切割设备了——说起来都心疼。 上周那个苏州的钣金厂,换了99.99%的高纯氧,把切16mm碳钢的焦点位置往下调了2mm,功率从100%降到80%,现在切出来的渣,用手一扒就掉,机修工终于不用蹲在车间里敲渣了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:高功率设备切厚板总挂渣?2024年一线车间的实操解法 https://www.dachanpin.com/a/tg/72476.html