上周去长三角一家做新能源结构件的工厂审核。刚走到冲压车间线边,就看见工位上方的安灯灯组亮着红圈。旁边操作员攥着检测报告蹲在地上挠头。找车间主任问,他说这灯亮了40分钟了,维修组的人在隔壁线处理别的问题,没人顾得上。
我当时就笑了。
这哪是安灯系统(Andon),这是给现场装了个没人接的呼叫铃啊。
现在的安灯系统,早就不是丰田当年那套拉绳喊人了
很多人对安灯的印象还停留在上世纪丰田生产方式里的拉绳——操作员发现问题,一拉拉绳,工位上方的灯亮,班组长跑过来处理。早就不是了。
现在主流工厂在用的安灯系统,已经和设备PLC、MES系统、质量检测模块、人员定位系统全打通了。我上个月在某头部新势力车企的焊装线看到,机器人焊枪的冷却水流量低于阈值,根本不需要人伸手按按钮,系统自动触发安灯告警:工位旁的灯组亮黄灯,屏幕上直接弹出故障代码、历史维修记录、距离最近的维修人员的工号和实时位置,甚至自动把故障位置的现场摄像头画面切到维修人员的手持平板上。整个过程没有任何人需要做手工上报的动作。
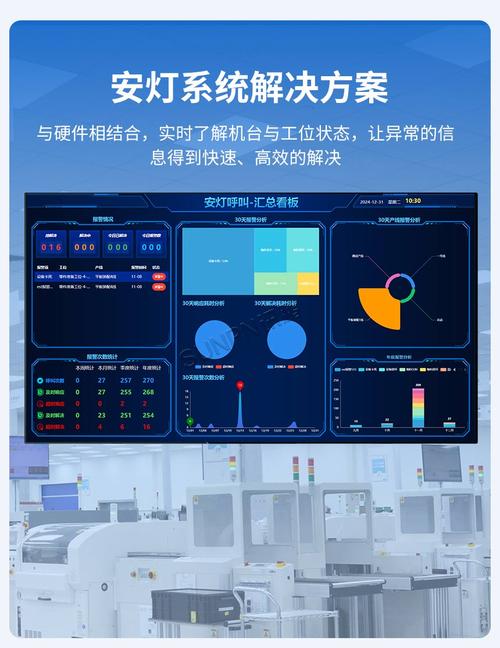
说真的,这套东西跑顺了,真的能把现场的异常响应效率提好几个档次。
这里插一个大家问得最多的问题:
问:很多工厂说上了安灯系统之后,现场响应速度反而慢了,问题出在哪?
答:90%的问题不是系统本身的锅,是把触发安灯的权限全攥在班组长手里了。我见过太多工厂的明文规定:操作员发现异常,必须先报班组长,班组长确认问题等级之后,才能按按钮亮灯——这完全违背了安灯系统最核心的初衷:任何人在任何工位,发现异常都有权第一时间拉停、呼叫,不需要任何人审批。
之前有个做汽车线束的客户,之前就是卡审批流程,安灯触发之后平均响应时间27分钟。后来他们直接把触发权限下放到一线操作员,还加了个简单的规则:亮灯之后10分钟没响应,系统自动把告警推到生产总监的企业微信,第三个月统计下来,平均响应时间就降到了3分钟以内。
别把安灯系统做成只给领导看的“数据看板”
我见过太多走偏的工厂。花了几十万上安灯系统,最舍得砸钱的地方是车间入口参观通道的那块超大LED屏。上面滚动着各种漂亮的数字:安灯触发次数、平均响应时长、问题闭环率,看起来光鲜亮丽。但是走到生产工位旁边看,操作员的触发按钮就是个塑料壳子,灯组的提示音被关得严严实实,维修人员的手持终端根本收不到实时告警,所有的数全靠事后人工录到系统里。
说真的,我每次看见这种配置,都想直接转身就走。
✅ 一套能用的安灯系统,提示信息必须是分层触达的:
- 工位旁的灯组要亮对应颜色的光,让线边的所有人都能第一时间看到哪里出了问题
- 维修人员的工牌要同步震动,别让人家蹲在角落修设备的时候,错过告警
- 班组长的手持终端要弹强提醒,明确显示故障位置、问题类型
- 参观通道的大屏?那只是个附属品,绝对不能反过来把参观展示当成系统的核心目标

再回答一个大家经常纠结的问题:
问:我们工厂已经有了MES系统,还有必要单独上安灯系统吗?
答:别把安灯当成MES的一个附属小模块。很多工厂的MES里确实有个“异常上报”的功能,但那个是事后填的,是出了问题之后补记录用的。安灯系统的核心是“实时、即时、不等待”——你总不能让操作员在出问题的30秒内,打开MES系统,选异常类型,填故障描述,提交等审批吧?真要等填完,可能批量不良都做出来半车了。
现在比较成熟的做法是,安灯系统作为独立的现场响应层,和MES做单向的数据打通:安灯触发的所有告警、响应时长、闭环记录,自动同步到MES的问题台账里,不需要人工二次录入。既保证了现场响应的速度,又省了事后做记录的麻烦。
2024年安灯系统的新玩法,真的能省不少隐形成本
别觉得安灯系统就是个装灯装按钮的简单工具,现在的新玩法,真的能帮工厂抠出很多之前看不见的隐形成本。
💡 我去年接触的一家做储能电池PACK的工厂,把安灯系统和现场的技能矩阵打通了——比如某个工位触发了“扭矩枪校准异常”的告警,系统不会不管三七二十一就派给固定的维修组,而是自动匹配所有会校准扭矩枪的人员位置,优先派离得最近、当前没有待处理任务的人过去。光这一个功能,一年就帮他们省了近20万的维修等待时间成本——之前维修人员来回跑各个车间找问题,现在系统直接把最优路径推到导航上,每天少走十几公里的冤枉路。
还有的工厂把安灯系统和物料呼叫模块打通了:当线边的标准件库存降到安全线以下,系统自动触发物料安灯,AGV小车直接把对应的物料送到工位,根本不需要物料员来回巡线数库存。之前有个做家电的客户,光这一个功能就把物料员的巡线时间砍了60%。
❗ 这里必须提一个很多人踩过的坑:很多工厂上安灯的时候,上来就要求所有异常都必须触发安灯,结果一开始大家天天按按钮,告警多到没人看,最后大家干脆把提示音全关了,系统彻底变成摆设。正确的做法是先定3-5个最影响停线的核心异常(比如设备故障、批量质量问题、物料断供),先把这几个场景的响应流程跑顺了,再慢慢加其他场景,别一上来就搞大而全。
上次去之前说的那家新能源结构件工厂,我给他们提了个改法:把安灯触发权限下放到操作员,15分钟没响应的告警自动推给厂长,线边的灯组声音调大,别只在参观屏上放数字。上个月他们给我发消息,说现在冲压线的平均停线时间,从之前的每次42分钟,降到了11分钟。
其实真的没什么复杂的技术。就是别把好东西用成形式主义的摆设就行。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon):别把现场呼叫工具做成了形式主义摆设 https://www.dachanpin.com/a/tg/72487.html