第一次见超声波加工,是在一个做陶瓷零件的厂里。那会儿我刚入行没几年,看啥都新鲜。一根细细的工具头,在工件上“哒哒哒”地振动,也没见它转得多快,却能把氧化铝陶瓷啃出光洁的孔来——这事儿搁现在,我还是觉得挺魔幻的。
说实话,传统机加工那套“硬碰硬”的逻辑,在硬脆材料面前经常吃瘪。碳化钨、石英玻璃、硅片、工程陶瓷……这些东西导热差、硬度高,你用刀具去硬切?崩边、裂纹都是轻的,搞不好直接碎成渣渣。对吧,是不是很头疼?
你就想象一下,成千上万颗细小磨粒,每秒几万次地锤打工件,一点点把多余的材料剥离下来。它不是宏观上的切削,更像是微观尺度的“酥皮敲打”。所以加工出来的表面精度很高,而且基本没有热影响层。
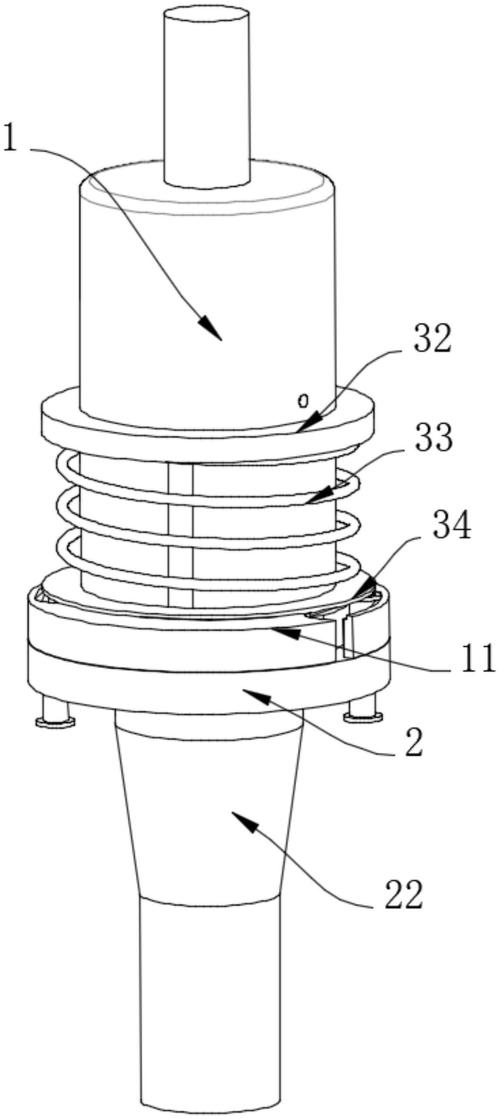
很多人以为超声加工就靠那个“嗡嗡”叫的电源。其实整套振动系统才是灵魂。压电陶瓷换能器把电信号变成机械振动,但振幅只有几微米——这够干啥的?必须通过变幅杆放大,一般放大到几十微米,再传给工具头。
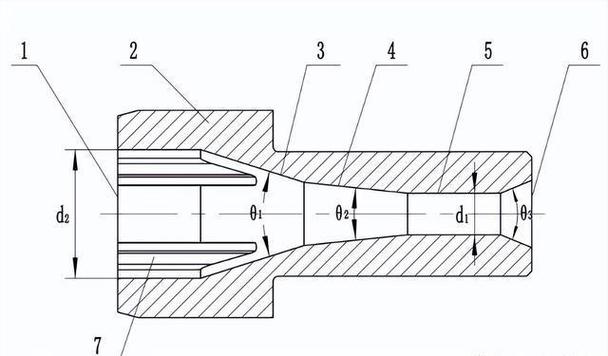
工具头设计很有意思。它的形状直接“复印”到工件上,所以打孔就是圆柱头,型腔就做个有形状的端部。材料通常用低碳钢或硬质合金,因为在磨料撞击下自己也会磨损。修整工具头是常事儿,有时候一天要修好几次——烦得很,但没辙。
碳化硼、碳化硅、金刚石微粉,根据工件材料来定。磨料颗粒混合在液体里(通常是水或油),从工具头侧面冲入加工区域。磨料的粒度、浓度、悬浮稳定性,直接影响加工效率和表面粗糙度。我们以前为了搞一个蓝宝石窗口片,试了七八种磨料配比,才勉强达到要求。那段时间,手上全是磨料膏,滑腻腻的,洗都洗不掉。
你别以为超声加工只能做小孔小槽。现在技术发展很快,超声辅助铣削、超声磨削早就用开了。在钛合金、镍基高温合金这类难加工材料上,叠加超声振动后,切削力能降个30%甚至更多。刀具寿命也能延长,这对动不动就换刀的车间来说,省的可都是真金白银。
说说我踩过的坑吧。有一次给某客户加工深小孔——直径0.3mm,深10mm,材料是碳化钨。刚开始还行,到后面孔底磨料进不去,效率骤降,工具头还断在里面。后来我们改进了冲液方式,用了脉冲式供料,才把这个问题解决。所以加工深径比大的孔,排屑和磨料更新是关键中的关键。
答:硬度其实没有明确上限,只要足够脆。像金刚石、立方氮化硼,理论上也能加工,但成本巨高。至于导电性——超声波加工本身不依赖电火花,所以陶瓷、玻璃这类绝缘体反而是它最拿手的。不过现在也有超声辅助放电加工,那是另一个路子了,结合两者优点,能对付导电的超硬材料,比如硬质合金。
答:原因很多,最大的几个:磨料浓度变了(液体蒸发、磨料沉降);工具头磨损导致振幅改变;或者频率漂移导致无法保持在谐振状态。现代的超声发生器都有频率自动追踪技术,但实际应用中,温度变化、工具头更换后,都需要重新校准。千万不能“接上线就开干”,否则效率低到你怀疑人生。
现在工业界不那么“傻大黑粗”了。传感器集成进刀柄,实时监控振动状态;自适应控制自动调节频率和振幅;甚至有些系统能根据声发射信号判断磨料更新状况,自动补偿。这些技术国外几家大公司(比如DMG MORI的ULTRASONIC系列)已经做得很成熟,国内追赶也很快。
另一个热点是超声辅助增材制造。打印过程中施加超声,能细化晶粒、减少残余应力,这对金属3D打印件来说,简直是福音。虽然还处于实验室到产线的过渡期,但我很看好。
其实写这么多,最想说的是:超声波加工不是啥“黑科技”,更不是噱头。它就是个踏踏实实的工艺手段,在特定领域里不可替代。你如果做硬脆材料、做精密微细零件,没接触过这个,赶紧去了解了解。别等到竞争对手都用上了,自己还在那硬啃,啃得满嘴碎牙,得不偿失。
✅ 最后给几个实用建议:
– 买设备别光看功率,振动系统的稳定性比啥都重要。
– 小厂可以先把超声头装在现有加工中心上,做超声辅助加工,成本低见效快。
– 磨料回收再利用是个节省成本的点,但要注意污染控制,别混入大颗粒,否则毁工具。
说完了。希望同行们少走点弯路。这行当,细琢磨,乐趣挺多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料的“温柔刀”,为什么精密制造离不开它? https://www.dachanpin.com/a/tg/65355.html