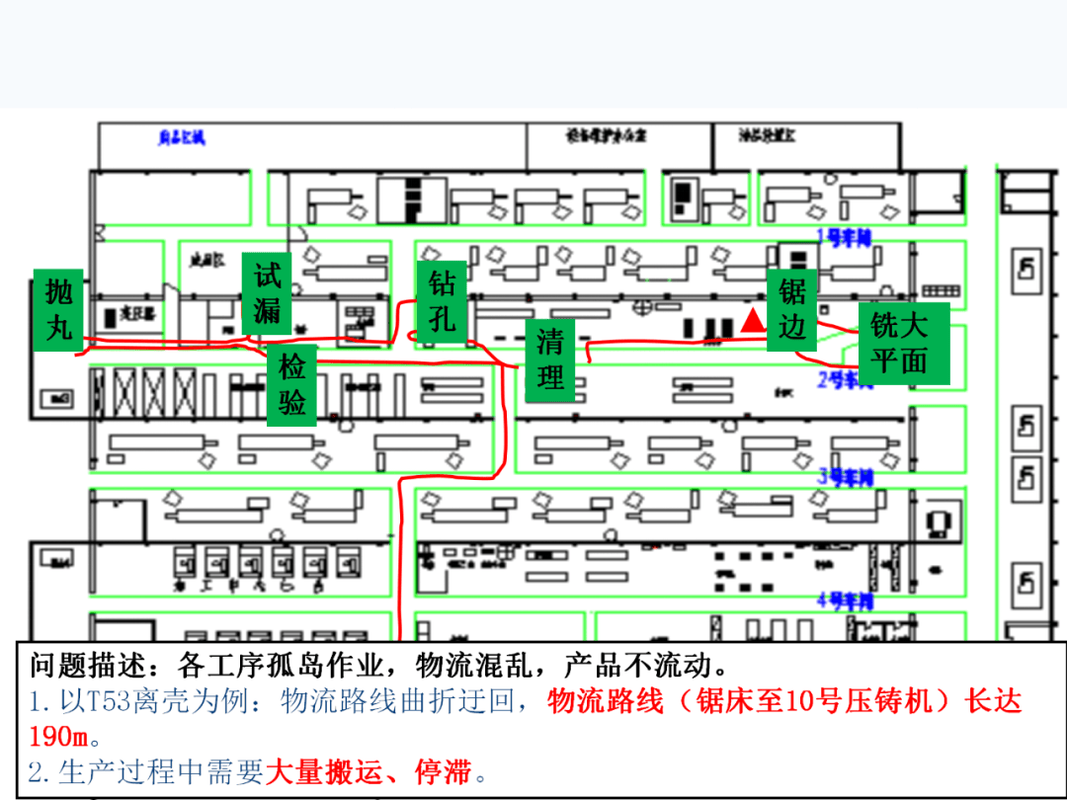
上周去苏州一家做精密五金件的工厂,原来的流水线从下料到包装摆了快80米,工人站在固定工位拧螺丝拧到腱鞘炎,换个型号调线要3个小时。
上个月改成单元化生产之后,整条线缩到12米,换型时间压到15分钟,上个月的交付准时率从72%涨到98%。
老板拍着车间地板跟我说,早知道这么爽,前两年就不该硬扛着给流水线加昂贵的自动化设备。
真的。
之前跟他聊的时候,他还觉得单元化生产是日本小厂子玩的花活,自己做汽车配套零件,必须上大流水线才够专业。结果算完账才发现,为了摊流水线的固定成本,他前两年光备的呆滞库存就压了200多万,够把整个车间的设备重摆3回。
很多制造企业的流水线设计,还停留在10年前的逻辑——追求单工位的极致效率,不管整体的流动速度。
下料的工位每分钟能加工20个零件,后续的铣削工位每分钟只能处理12个,多出来的零件就在工位旁边堆成小山。工人为了不闲下来,拼命在自己的工位多做,最后整个车间的在制品库存能堆到够卖半个月。
库存压人。
现在的客户早就不是10年前的样子了,新能源配套、消费电子的客户,单批次订单量可能就300-500件,今天要A型号的零件,明天要B型号的调整版,你用原来的刚性流水线,为了生产500件零件,光调线就要3个小时,算下来人工成本比零件本身的价格还高。
问:我们厂是做大批量标准件的,单批次几万件那种,也适合改单元化生产吗?
答:别瞎折腾。单元化生产的核心优势是柔性,如果你家的产品连续3个月单批次量都稳定在5万件以上,换型频率低于每月2次,原有的流水线效率其实更高——我见过做标准膨胀螺栓的厂,硬学别人搞单元化,最后人均产出掉了30%,亏了小半年才改回来。❗
我跑过不下100家做过单元化生产改造的工厂,80%的改造最后都没达到预期,根本不是方法不对,是一开始就踩坑了。
第一个坑:把设备随便凑成几个方块就算单元了。
很多厂以为把几台设备围个圆圈就是单元化,结果每个单元还是按流水线的逻辑分工,A单元只管车削,B单元只管铣削,单元之间还是堆着在制品,跟原来的流水线没区别。真正的单元化是啥?是
,工人是多能工,不是只会拧一个螺丝的专才。💡
我见过最离谱的,单元里还设了个专门的工位长,每天记每个工人的产出,跟原来的班组长一模一样,这不换汤不换药嘛?
第二个坑:上来就买一堆新设备凑单元。
很多厂一提到单元化改造,第一反应是要投几百万买新的小型加工中心,摆成U型布局。其实现在很多成功的案例,都是用现有的通用设备,甚至是二手的小机床,按工序顺序摆成U型,不用上昂贵的专用设备,投资可能就几万块,比原来改流水线的零头都少。
第三个坑:不给工人涨工资。
原来的专才工人每个月拿固定工资,现在要学会3-5道工序,能在单元里轮岗,结果工资跟原来一样,谁愿意多干活?有个东莞的厂,改了单元化之后半年,工人流失率涨了40%,后来把单元的整体绩效跟每个单元的成品率、交付时间挂钩,单元里每个人拿的钱比原来多了20%-30%,才慢慢顺过来。
问:我们厂工人平均文化水平就是初中,要练多能工的话,是不是得培训半年以上,成本很高?
答:哪要那么久。我接触的厂,都是按“工序难度拆分+老带新结对”的模式来,比如车削、铣削这种核心工序,让有10年以上经验的老工人带,每天抽1小时练,其他的去毛刺、检验、包装这种简单工序,一周就能学会。一般2个月左右,每个单元就能凑齐3个能覆盖全工序的多能工,根本不用脱产培训——脱产培训才是真的烧钱,还容易让工人觉得你是在变相裁员。
很多人对单元化生产的印象,还停留在上世纪日本丰田生产方式里的车间布局,觉得就是纯人工、纯精益的老方法。
不过话说回来,现在的单元化生产,早就跟数字化工具结合起来了。
比如宁波一家做汽车结构件的厂,去年把原来的10个大生产单元,拆成了22个更小的微单元,每个单元就3个人,配一台小型的视觉检测设备,每个微单元只负责一类零件的生产,遇到客户的紧急插单,直接把单派给对应的微单元就行,不用调整整个车间的计划。现在他们的紧急订单响应时间从原来的3天,压到了4小时。
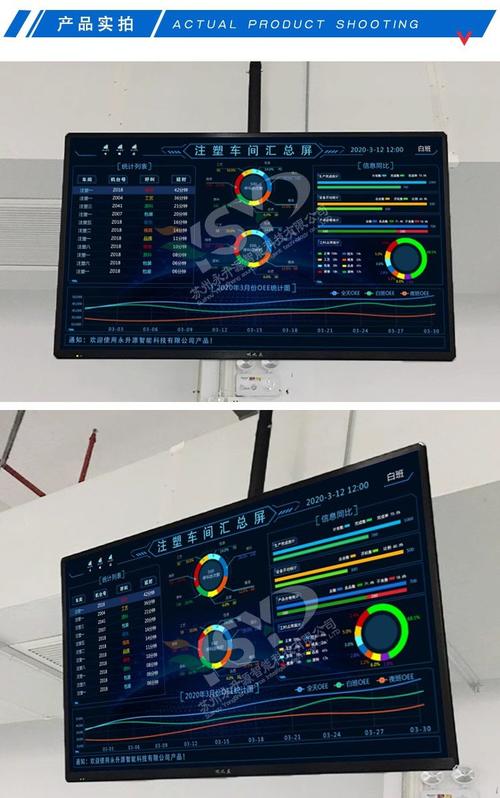
每个单元配个10寸的小电子看板,实时显示今天的生产任务、良品率、换型时间,不用再靠班组长拿个本子跑上跑下记。甚至他们把单元的生产数据跟客户的订单系统打通,客户改个订单量,单元的看板上立刻就更新任务,省了计划员80%的沟通时间。
说真的,我之前总觉得单元化生产是几十年前玩剩下的老东西,直到去年看到这家厂的现场,才发现——老方法配上新的轻量化工具,真的比砸几千万上黑灯工厂实用多了。
毕竟对90%的中小制造企业来说,你连每月的订单量都稳不住,搞什么黑灯工厂?钱砸进去,设备闲一半,那才是真的冤大头。
上次跟那个苏州五金厂的老板吃饭,他说现在车间里的工人都跟原来不一样了,原来工人到点就走,现在单元里哪个环节卡壳了,大家主动上去帮忙,因为整个单元的绩效是绑在一起的。上次有个新工人把零件车废了,老工人没骂他,拉着他一起调参数,半小时就把问题解决了——换在原来的流水线,谁管你啊,反正你卡了后面的人就等着堆在制品。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再迷信流水线了:单元化生产才是中小制造企业降本的破局点 https://www.dachanpin.com/a/tg/72491.html