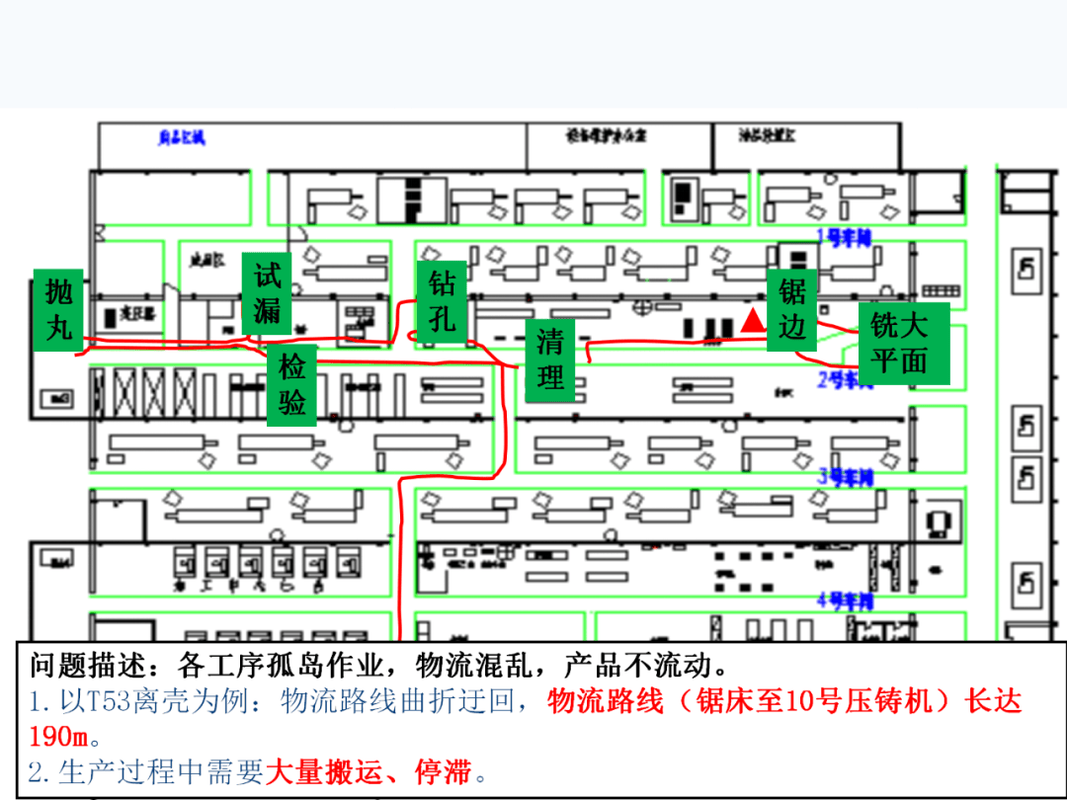
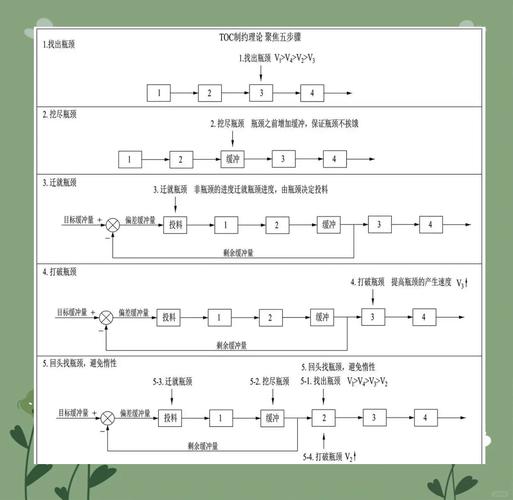
为什么90%的工厂上的拉动系统,最后都变成了”假拉动”?
说穿了,真拉动的核心逻辑从来不是”按计划生产”,是后道工序拿取什么,前道才补什么。我见过太多厂把这个逻辑搞反了:前道不管后道缺不缺件,先把计划量做出来堆着,等后道来拿。 很多厂对拉动系统的认知还停留在”把纸质看板换成电子屏”的阶段,根本没算清楚每个工序的标准在制品库存数。比如冲压工序出来的件,本来应该控制在2小时的用量,结果因为换模时间没压下来,一次冲8小时的量,堆在后面通道里,你看板再亮也没用啊。说真的,我见过最离谱的厂,把拉动系统的看板挂在办公室墙上,车间里的操作工根本看不到,这不是纯纯的自欺欺人吗!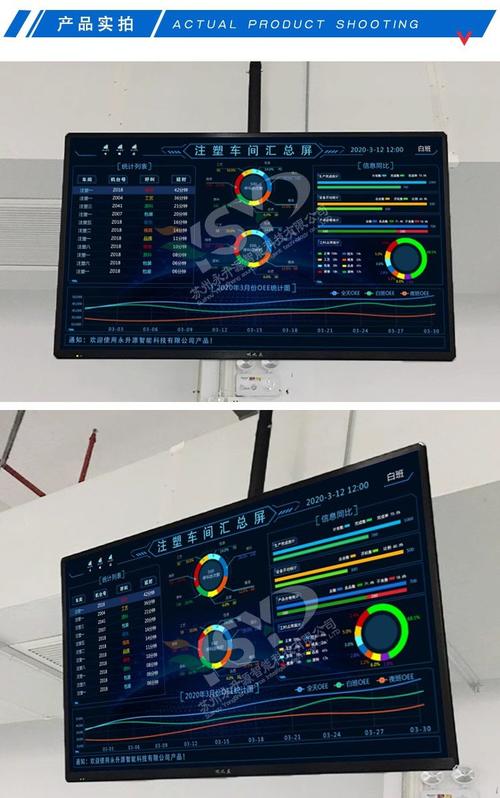
问:我们厂现在已经有成熟的ERP系统了,还需要单独搭建拉动系统吗?
答:别上来就想着替换。我接触过的大部分制造企业,ERP的核心逻辑是”推”——根据预测的需求算出来要生产多少,按固定节拍往下派工,根本不管现场实际的消耗速度是不是跟计划对得上。拉动系统是直接嵌在车间执行层的,跟ERP的关系不是替代,是补位:ERP算出来总订单的交付节点,车间现场的实际消耗信号,才是触发每一次生产动作的开关。举个例子,总装线每拿走10个某型号铝支架,系统自动给冲压工位发一个生产指令,要补10个的量,这个信号根本不需要经过ERP的层层审批,响应速度差了至少4个小时。
现在的拉动系统,早就不是你印象里的纸质看板了
还记得十年前做精益改善的场景吗?车间里飘着各种塑料做的看板卡片,操作工取完件就把卡片塞到前道的料架上,前道看到卡片就开工。这套方法不是没用,是太容易出问题了。我前几年去一家做汽车零部件的老厂,操作工把看板塞在工具柜里攒着,攒够一摞再给前道,说这样换模的时候可以少跑两趟,结果整个线的在制品比定额多了3倍,盘点的时候财务都哭了。 现在的数字拉动系统,早就把这些漏洞补上了。比如宁德时代的电芯车间,拉动系统的信号根本不是人去按按钮——货架上的重力传感器,当某一个料架上的电芯托盘被取走到最低线,自动触发AGV去仓库补料,同时给前道的卷绕工序发生产信号,全程不需要人干预。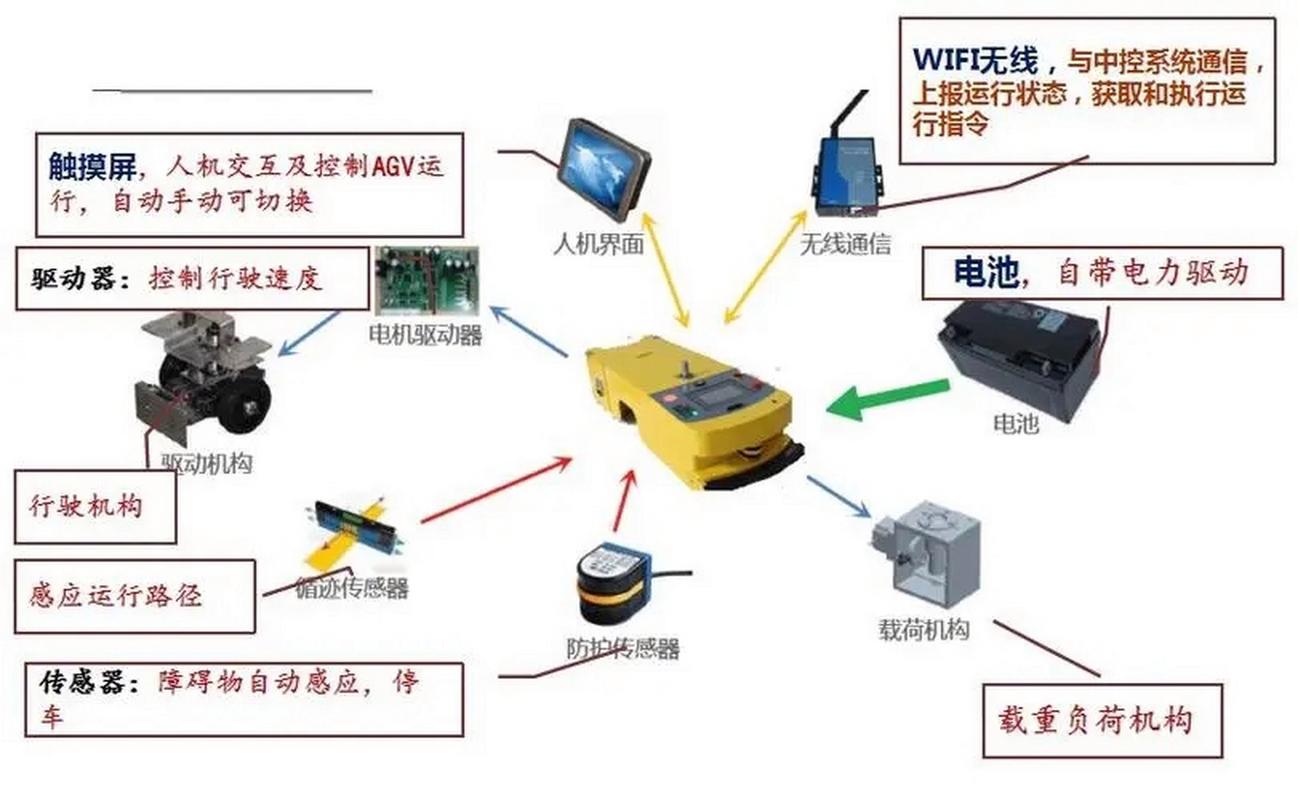
问:我们是多品种小批量的离散制造,换模时间长,是不是根本用不了拉动系统?
答:千万别被十几年前的老精益教材骗了。以前大家觉得拉动系统只适合大批量少品种的流水线,现在的数字拉动早就适配小批量场景了。核心逻辑不是你要等换模时间压到10分钟以内才能上,是你先把每个料号的最小生产批量算清楚,把拉动的信号触发点设在最靠近需求端的位置。比如你做非标工业阀门的,总装工位每领走一套密封组件,系统就给机加工工位发对应数量的加工指令,哪怕你一个月换20次产品型号,也能把在制品压下来30%以上。❗ 别等所有条件都完美了再上,边做边调才是真的。
落地拉动系统最容易踩的3个坑
💡 第一个坑:上来就全车间铺。别信那些供应商说的”一周全线上线”的鬼话。我见过最稳的落地路径,是先选瓶颈工序旁边的两个工位试跑——比如总装和焊接两个相邻的工位,先把两者之间的在制品定额算准,把信号触发逻辑跑顺,等连续2周在制品降了20%,再往前后工序扩。你一上来全车间铺,哪个环节出问题都找不到原因,最后肯定被一线生产部门抵触。
✅ 第二个坑:把库存定额定成死数。很多厂第一次算完在制品定额,就写在制度里三年不改。要知道,你换模时间降了,来料质量稳了,这个定额是可以往下调的。比如之前冲压工序换模要40分钟,定的在制品是8小时用量,现在换模时间降到15分钟,你完全可以把定额调到2小时,把堆在车间里压着的死钱盘活。
❗ 第三个坑:让IT部门单独扛这个项目。拉动系统的核心是现场的生产逻辑,不是写漂亮的代码。你让一群从来没下过车间的IT工程师做出来的系统,根本不符合现场的实际情况。必须让一线的班组长、操作工参与进来——比如信号触发的延迟时间、补料的最优路径,这些坐在办公室的人根本想不明白。
上周那个苏州的新能源结构件厂,按这个方法先从总装和机加工两个工位试了2周,现在两个工位之间的在制品从2卡车降到了半托盘,厂长昨天给我发微信,说光盘活的在制品资金就有120多万。 哪有什么复杂的高大上理论。 说白了,拉动系统就是让生产的信号,从离需求最近的地方发出来,而不是从离现场最远的办公室发出来。 就这么简单。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:踩过3次坑才明白:真正的拉动系统,根本不是挂个看板那么简单 https://www.dachanpin.com/a/tg/72492.html