
精益视角下的离散制造车间设施布局:别再为搬运浪费交学费

上周去苏州一家做汽车精密结构件的厂子,绕着车间走了三圈,脚底板磨得发疼。 倒不是车间不干净。是那绕来绕去的物料通道,走一趟下来要拐四个弯,冲压好的零件要拉到离工位210米远的去毛刺区域,叉车鸣着喇叭在通道里来回钻,工人推着料车还要给叉车让道。 厂长跟我吐槽,说去年算过一笔账,光车间里的叉车司机人工、油耗,加上物料等待的误工损失,一年砸进去快50万。 这就是典型的设施布局没做对的代价。

别拿“摆设备”当设施布局

太多厂子对设施布局的认知,还停留在“把设备能塞的地方都塞下,留出能过人的道就行”的阶段。根本没算过动态的流转成本——设备是死的,人、料、周转车是一直在动的,你排的图再好看,动起来全是堵点、全是无效搬运,那就是一张废纸。 之前接触过一个做五金件的小厂子,新厂房装修的时候,照着老厂的设备图一比一搬过去,结果新厂房的大门对着装配工位,原材料却从离大门80米的侧门进,光卸车到原材料库的距离就多了两倍。投产之后才反应过来,再改?设备都已经打了地脚螺栓,挪一次要花十几万,只能硬着头皮用了三年。
离散制造车间旧设施布局现场实拍图
离散制造车间旧设施布局现场实拍图
问:我们是建成快十年的老厂房,承重墙、原有管线都定死了,谈设施布局优化是不是天方夜谭? 答:真不是。我见过太多老厂房靠“微移位”挤出30%以上的搬运效率——不用砸墙,不用动管线,就把相邻工序的设备在现有红线范围内挪个1-2米,把之前被闲置的边角料区域改成对应工位的临时缓存位,算过账吗?光这一步,单台产品的周转时间就能缩12秒,一年攒下来的效率差,足够抵得上一个老员工的年薪。

现在的设施布局,早就不是画CAD拍脑袋定了

说真的,三年前我给一家做3C结构件的厂子做布局方案,拿CAD排完图,觉得设备间距、通道宽度都算得刚刚好,拍板落地。结果进场才发现,AGV的转弯半径比我预留的尺寸小了10公分,根本转不开,现场临时撬地脚改位置,前后耽误了两周生产,现在想起来都懊恼。 现在行业里做设施布局,早就过了拿卷尺量尺寸、对着平面图拍板的阶段。先搭数字孪生的车间模型,把所有设备的尺寸、AGV的通行路径、每天的物料流量、不同订单的加工路线全输进去,在虚拟空间跑3个月的生产仿真,算不同布局方案下的总搬运距离、通道拥堵率、在制品积压峰值,哪个方案的综合成本最低,就选哪个。
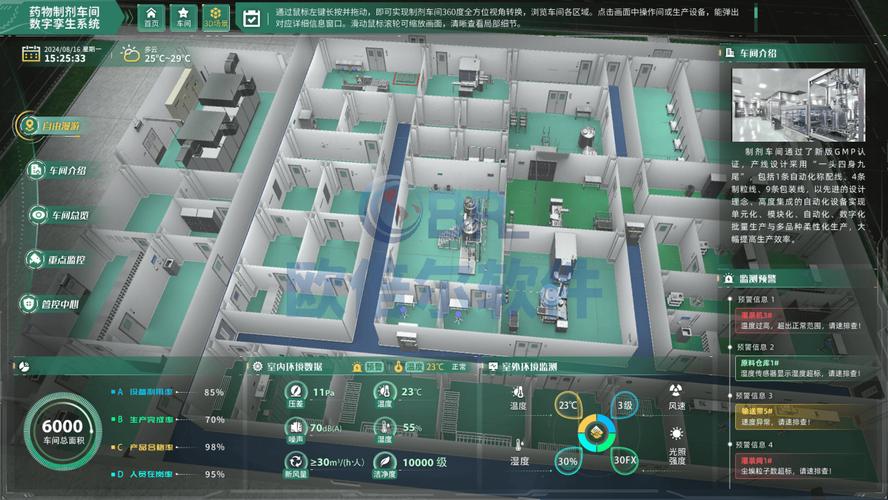
数字孪生车间设施布局仿真界面截图
数字孪生车间设施布局仿真界面截图
别不信。我去年给一家做新能源结构件的厂子做仿真,对比了三个布局方案,最优的那个比他们最初选的方案,年搬运成本能省28万。而且现在的布局根本不是做一次就定终身,模型随时能调,接了新订单、上了新设备,在虚拟环境里先跑一遍,没问题了再动现场,根本不会出现之前那种落地才发现问题的尴尬。 问:我们是做非标设备的,每批订单的加工路线都不一样,固定的设施布局岂不是反而不灵活? 答:这刚好是现在行业里最推崇的“模块化单元设施布局”的核心优势。你不用把所有设备都焊死在一个固定位置,按照通用工序把设备分成几个独立的加工单元——比如车削单元、铣削单元、装配单元,每个单元自带1-2平米的临时物料缓存位,接什么订单就把对应的单元拼到一起,比之前那种大而全的整线布局,换型时间能省60%都不止。

落地设施布局最容易踩的3个坑

  • ✅ 第一个坑:只算设备占地,不算人和物料的动态通行空间。之前见过一个自认为很完美的方案,设备排得整整齐齐,通道留了1米,结果拉料的小推车根本转不开身,工人搬个零件都要侧着走,效率能高才怪。记住,主通道至少要留2.5米,满足叉车双向通行,单元之间的次通道最少1.2米,够人和小推车顺畅过。
  • ❗ 第二个坑:把缓存区全堆在车间入口。很多厂子觉得入口地方大,所有原材料、半成品都堆在那,结果离得远的工位要跑几十米来拿料,完全违背了“工序相邻”的基本原则。缓存区就该跟着工序走,每个加工单元旁边留个1-2平米的缓存位,放当前工序需要的料,多一点都别堆。
  • 💡 第三个坑:布局定完就再也不动了。设施布局不是一劳永逸的项目,每半年要对着生产数据复盘一次——哪个工序的等待时间最长,哪个位置的通道经常堵,哪个设备的利用率长期上不去,针对性调整就行。我去年帮一家厂子做复盘,光把经常堵的AGV通道挪了1.5米,AGV的等待时间直接降了40%,一分钱设备投入都没多花。
账要算细。很多老板觉得花几十万做设施布局优化是浪费,殊不知你车间里每天多走的几百米路、多等的几十分钟物料,攒个三五年,就是一套房的首付。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益视角下的离散制造车间设施布局:别再为搬运浪费交学费 https://www.dachanpin.com/a/tg/72507.html

赞 (0)
工业工程(IE):别把现场优化做成车间打杂的2024实操指南
上一篇 2026-11-11 06:10:57
别再瞎砸钱上AGV了:制造车间物料搬运的落地避坑实录
下一篇 2026-11-11 07:12:57

相关推荐

  • 工业控制芯片:别拿消费级货凑数,产线停一次的账你算过吗

    上周去苏州某汽车零部件厂蹲点,刚进车间就撞见运维师傅蹲在控制柜前面骂娘。 停线了。 一上午亏了32万。 原因说出来有点可笑——当初采购为了省2万块的芯片成本,拿消费级ARM芯片代替工业控制芯片做产线的逻辑控制,那天车间温度冲到47度,芯片直接掉电,连个告警都没发出来。 为什么消费级芯片在工业场景里根本活不过3个月 很多人对工业控制芯片的贵是有意见的。 不就是…

    投稿 2026-10-19
  • Modbus协议:工业现场跑了40多年的‘老熟人’,现在还能打吗?

    上周去苏州的汽车零部件厂做产线升级验收,现场的工程师蹲在控制柜旁边骂了半小时——新买的国产PLC,配了进口的变频器,两边用Modbus协议连,连了三天都通不上。 拆了线查线序,换了通讯线测电压,甚至把PLC的程序全删了重下,最后发现是两边的寄存器字节序没对齐。就这么个小事,折腾了72小时。 真的。 为啥Modbus协议能在工业现场活这么久? 1979年莫迪康…

    投稿 2026-10-26
  • 制造业能源效率提升实战:从电机到系统的节电密码

    上个月去一家浙江的注塑厂,老板老周拉着我算账——电费占比从18%涨到26%,一年硬生生多掏300万。车间里200多台电机日夜轰鸣,可实际用能效率?他说不敢看数据,看了心疼。 这就是眼下多数中小制造企业的缩影。能源价格蹭蹭涨,利润薄得像刀片。可一提能源效率,很多人第一反应就是换节能电机、上变频器。说实话,这种单点思维早过时了。真正的节电大戏,在看不见的地方。 …

    投稿 2026-07-14
  • 焊接工艺缺陷的那些坑:一次说透裂纹、气孔、未熔合的根治方法

    刚焊完就裂?这种糟心事你肯定遇到过 焊接这活儿,干久了什么妖蛾子都碰得上。上个月,我们车间一条厚壁管道焊缝,水压试验时“啪”一声脆响,一道裂纹从焊缝中间直直拉开——整条管报废,工期延误,甲方拍桌子。检查发现,氢致延迟裂纹。焊接工艺里最让人头疼的,就是裂纹。它不像气孔、夹渣那样肉眼可见,潜伏期长,突发性强。 说实话,焊接裂纹的成因复杂得让人想骂娘。母材淬硬倾向…

    2026-06-25
  • 工业现场总线:智能制造里没人吹但缺不了的隐形骨架

    上个月去长三角一家做新能源汽车结构件的加工厂看改造,厂长拉着我吐槽之前的布线,夏天高温跳闸烧了一个端子,维修工人顺着控制线找断点,整整找了三个小时,直接耽误了两千件订单交付,损失不止两万。 那堆绕得像蜘蛛网的控制线,没了。换完工业现场总线之后,一根电缆串起所有传感器、执行器,布线成本直接砍了一半,出问题系统直接报哪个节点故障,两分钟定位。真香。 为什么很多工…

    投稿 2026-08-31

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息