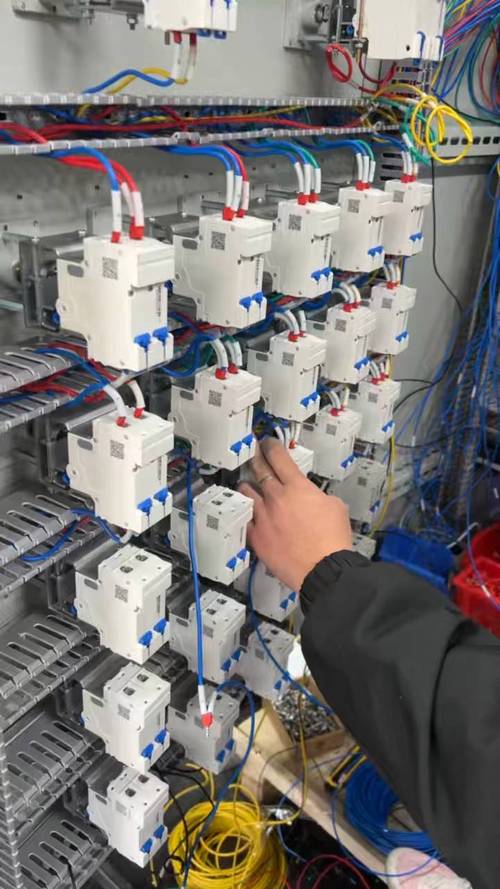
刚帮江苏一家动力电池厂做完产线改造收尾,现场拆下来的老CC-Link光缆堆了半间备件室——换下来的不是因为它不好用,是老线跑了12年,外皮磨得快露铜芯了。
很多同行现在聊工业总线,张嘴就是EtherCAT、TSN、Profinet,仿佛CC-Link已经是被淘汰的老古董。真不是。
成本差太多了。
你算笔账,一条200米长的装配产线,从传感器、气缸电磁阀到伺服驱动器,全换EtherCAT的从站模块,单模块的采购成本是同规格CC-Link模块的2.3倍,更别说还要重新写所有的映射逻辑、做电磁兼容测试。真不是守旧,是算过账的人都懂。
说实话,工厂的钱都不是大风刮来的,能省的地方为什么要多花?更别说那些已经用了十几年CC-Link的老厂,现场的运维师傅对这套系统的逻辑门清,出了问题十分钟就能定位,换个新总线,光培训就得花一两个月,停机损失算下来更是天文数字。
问:那CC-Link的实时性真的能跟上现在的高速产线需求吗?之前听说它的循环周期最长也就10Mbps级别?
答:别拿十年前的老认知套现在的版本。
现在的带宽是1Gbps,最小循环周期能做到31.25微秒,跟主流的工业以太网比根本不落下风。更绝的是它能兼容老的CC-Link现场总线设备——你之前买的几十万的老伺服、老PLC,不用拆,加个协议转换模块就能直接挂在新的TSN网络上,这才是老用户舍不得换的核心原因。
的位置错了。去年帮广东一家小家电厂排障,整条线随机丢包,查了三天,最后发现现场工程师把终端电阻接在了总线的中间段,不是离主站最远的那个从站端口。就这一个错。整个总线的反射信号直接把正常通信的波形叠得乱七八糟,有时候开机半小时能正常跑,有时候刚启动就报从站掉线,根本没有固定规律,查起来能把人逼疯。
❗ 第二个坑:屏蔽层没做
。很多现场布线图省事,把屏蔽层两端都接了控制柜的接地排,结果不同接地排之间的电位差直接在屏蔽层里跑环流,把通信信号当干扰给滤没了。尤其是车间里有大功率焊接设备的场景,这个问题出现的概率至少高3倍。
✅ 第三个坑:跨品牌兼容别瞎买杂牌转换模块。之前有个客户图便宜,买了比原厂便宜60%的第三方CC-Link转Modbus模块,结果每到夏天车间温度超过38度,模块就开始随机断连,最后换了原厂的,问题直接消失。
问:现在新建产线直接上CC-Link IE TSN,和用Profinet、EtherNet/IP比,有什么实际的优势?
答:如果你是做日系供应链的工厂,根本不用纠结。现在丰田、本田的国内供应商体系,指定要求产线通信网络必须兼容CC-Link协议,你要是用别的协议,连入厂验收都过不了。更实际的是,CC-Link的主站和从站之间的通信诊断信息是全开放的——哪个节点掉线、丢包率多少、信号强度多少,直接在PLC的诊断寄存器里就能读,不用额外装第三方的网络管理软件,对现场运维的老师傅太友好了。
很多集成商一上来就给老厂报全拆全换的方案,说白了就是想多赚点设备钱。
上个月在苏州给一家做光伏组件的工厂做改造,原来的老CC-Link网络跑了8年,一共接了127个从站,原来的主站是三菱的Q系列PLC,我们直接把CPU换成了支持CC-Link IE TSN的iQ-R系列,开了
,老的从站一个没换,整个调试花了3个半小时,当天下午就跑通了全产线的速度测试。原来的通信循环周期是10ms,现在是1.25ms,运维师傅都惊了,说以为要拆整线才能提速。
不过话说回来,也不是所有老线都能这么改。如果你的老线缆外皮已经开裂、屏蔽层氧化,那还是得换线——别想着省这点线钱,到时候信号不稳定,反复停机的损失比线钱贵多了。
现在很多工厂在做数字化改造,要把设备数据传到MES、SCADA系统,以前要在每个设备上单独加采集模块,现在直接从CC-Link的通信链路里读数据就行,不用额外布线,数据准确率比后加的传感器还高。毕竟通信链路里读的是设备本身的运行状态,不是间接测的模拟量。
哦对,还有个小细节,很多人不知道:CC-Link的从站站号拨码,一定要在设备断电的时候拨。之前有个现场工程师带电拨站号,直接把从站的通信芯片烧了,一个模块两千多块,赔得心疼。
现在算下来,CC-Link从1996年发布到现在,快30年了,还能在工业现场占一席之地,根本不是靠什么情怀。是它真的懂工厂的痛点——不折腾老设备,运维简单,成本可控,对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:CC-Link 实战避坑:从老线改造到新产线组网的真实经验 https://www.dachanpin.com/a/tg/72513.html