踩过17个项目坑后,聊聊工业现场总线的选型与落地真相

上个月在苏州某新能源电池厂蹲了3天,盯着调试师傅把原来乱成麻的硬接线全换成工业现场总线,看着原来要2个班组干3天的接线活,半天就通了,我当时差点在现场喊出来——这东西真的是救了制造业的命啊! 别不信。 我刚入行那会,工厂里的传感器、执行器全是靠一对一的硬接线,从车间的每个角落牵线到控制柜,一个中等规模的产线,光信号线就要拉上万根,接线的时候错一根,可能就要拆半天线找故障。自从工业现场总线普及开,所有节点挂在同一条通讯线上,接错的概率降了90%都不止,后期改工艺换工位,只要把新设备挂到总线上,设好地址就行,不用重新拉几十根线。

别再把工业现场总线当普通商用网线用了

很多刚入行的工程师有个误区,觉得工业现场总线不就是把原来的有线通讯换成网线传数据吗?随便找根普通网线接上,能ping通就行。 大错特错。 普通商用以太网的设计目标是啥?是给办公室传文件、刷网页用的,延迟是飘的,今天1ms,明天可能就跳到100ms,碰到网络拥堵的时候丢包是常事。但工业现场总线要的是啥?确定性、低延迟、抗干扰——你伺服轴转的位置差个几微秒,可能就直接刮坏产品;传感器传上来的压力值晚个几毫秒,反应慢了,管道可能就超压炸了。
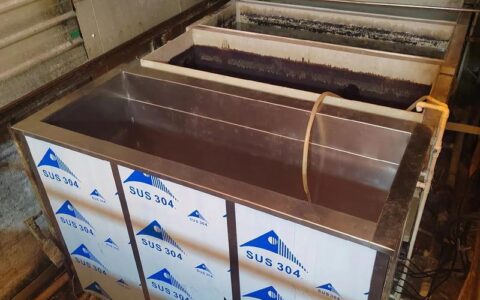
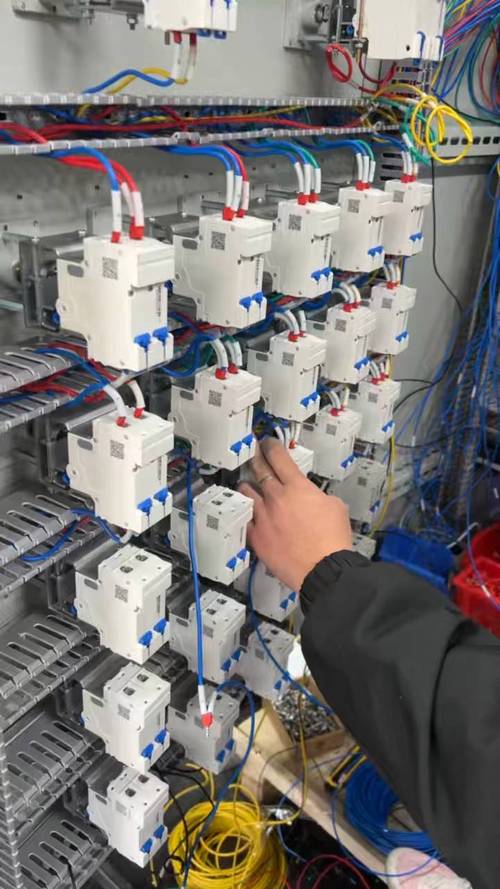
新能源电池车间工业现场总线布线实景图
新能源电池车间工业现场总线布线实景图
就拿最常见的几个工业现场总线协议来说,EtherCAT的同步精度能到纳秒级,PROFINET IRT的循环周期能到几十微秒,CC-Link IE能支持上千个节点的长距离稳定通讯,这些能力是普通商用网线、普通以太网根本做不到的。 问:经常听人说工业现场总线和普通商用以太网没区别,把普通网线接上去能用吗? 答:能,但你绝对不敢在核心产线这么干。 我亲眼见过一条电池产线因为图省事,用了普通商用网线做PROFINET通讯,夏天车间温度冲到42度的时候,网线的传输性能飘了,延迟从2ms跳到18ms,机器人抓着的电芯直接刮到金属夹具上,3天刮废了120多万的货。当时车间主任脸都绿了,站在现场半天没说出话。 真的疼。

选型别盲目追新,踩过的坑比你攒的项目经费还多

现在行业里炒TSN炒得热,很多厂商一上来就推全TSN的工业现场总线方案,好像不上TSN就落后了。 说实话,真没必要。 不同的工业现场总线协议,适配的场景完全不一样,根本没有哪个协议能通吃所有场景。 – 高速运动控制场景:比如锂电卷绕机、半导体封装设备、光伏串焊机,对位置精度要求到微米级,EtherCAT的实时性目前还是第一梯队,换别的协议可能要多花30%的调试时间,还不一定能达到精度要求。 – 流程工业场景:比如化工、水厂、制药车间,存量的老设备多,对实时性要求没那么极端,Modbus TCP的兼容性最好,成本也低,根本没必要硬上最贵的高速协议。 – 大型离散制造场景:比如汽车总装线,节点多,距离远,PROFINET的生态成熟,备件好找,维护成本低,比换小众协议靠谱得多。
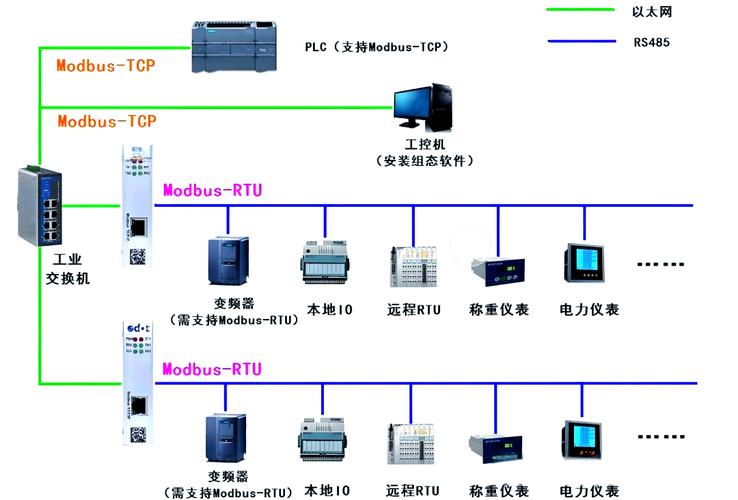
工业现场总线不同协议适用场景对比示意图
工业现场总线不同协议适用场景对比示意图
问:现在都在说工业现场总线要被TSN全替代了,我现在做新项目是不是直接全上TSN就行? 答:先算算账。 现在带TSN接口的PLC、伺服、IO模块,比同性能的普通工业总线设备贵30%-50%,而且存量的老设备根本没法直接接,得额外加协议转换网关。除非你是新上的3C高速组装线、高精度的半导体设备,对时间同步精度要求到微秒级,不然真没必要追这个新。 去年在东莞帮一家做包装机械的客户选型,他们上来就要全上TSN方案,最后算下来光硬件成本就多掏了80多万。实际他们的包装线最快节拍才120次/分钟,普通PROFINET完全能覆盖性能要求,我劝了他们快一周,最后把这部分预算省下来,给车间装了两套新的除尘系统,工人的工作环境好了不少,设备的维护成本也没涨。

落地最容易被忽略的3个细节

工业现场总线装起来不难,难的是长期稳定跑。我这些年碰到的通讯故障,80%都不是设备坏了,是安装的时候细节没做到位。 ✅ 屏蔽层一定要单端接地。别图省事两头都接,不同位置的地电位有差,很容易形成地环流,干扰总线通讯。我见过好几个项目,通讯时不时丢包,查了3天都没找到原因,最后把一端的屏蔽层拆掉,问题直接消失。 ❗ 拓扑结构别乱接星型。能走线性拓扑就走线性,远距离的站点之间别随便插普通商用交换机,必须用工业级的网管交换机,不然夏天车间温度高,交换机死机,整个总线的通讯全断,损失根本算不过来。 💡 项目验收的时候,一定要把每个节点的通讯延迟、丢包率全部测一遍记下来。别等设备跑了三个月,才发现某个位置的延迟飘了2倍,那时候再改布线,成本是前期的10倍都不止。 不过话说回来,工业现场总线发展了这么多年,从最早的封闭私有协议,到现在逐步走向开放互通,真的是把工业通讯的门槛拉低了不少。我刚入行的时候,调一个总线通讯站要花大半天,现在新手按照手册接好线,设好地址,可能10分钟就通了。 当然,坑还是有。 比如碰到不同厂商的设备,协议互通的时候偶尔还是会出现莫名的兼容问题,得蹲在现场慢慢调。但这有啥呢?干工业的,不就是一个坑一个坑踩过来,慢慢把经验攒下来,让后面的人少走点弯路嘛。 哦对,最近看到很多新的总线方案,开始支持无线接入了,说不定再过个三五年,车间里的总线连线都不用拉了,想想还挺期待的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:踩过17个项目坑后,聊聊工业现场总线的选型与落地真相 https://www.dachanpin.com/a/tg/72514.html
赞 (0)
CC-Link 实战避坑:从老线改造到新产线组网的真实经验
上一篇 2026-11-11 09:46:47
工业无线通信(Wi-Fi 6/6E):别再拿家用路由器的经验往车间里套了
下一篇 2026-11-11 10:55:55

相关推荐

  • 测量系统分析(MSA):你的卡尺真的准吗?一个老质检的扎心总结

    我干了十五年质量,最怕听到的一句话就是——“这量具刚校准过,没问题!” 靠,校准通过不代表测量系统就合格啊。很多厂子,钱砸在高端设备上,却栽在最基础的测量上。今天咱们不扯虚的,就聊聊MSA那些坑。 为什么校准远远不够? 上个月,我们的三坐标测一个轴径,连续测十次,数据能差出0.005mm。这跟校准有毛关系?这叫重复性。还有再现性,换个人操作,数据又变了。这就…

    投稿 2026-07-24
  • 旋转机械故障诊断:从靠经验蒙到精准定位的工厂实践

    去年我去南方湛江那边一个年产五百万吨的钢铁厂做技术支持,刚进门就碰到调度室喊,粗轧机主轴承温度飙了,紧急停机,整个热轧线都停了。 在场三个干了二十年的老师傅,拿听诊器听了半小时,一个说不对中,一个说轴承滚道裂了,争论半天拆开一看,就是润滑油管进了氧化铁皮堵了,供油不足烧瓦。 耽误了八个小时,损失一百八十多万。说白了,就是以前那套靠经验蒙的法子,跟不上现在的生…

    投稿 2026-08-19
  • 阳极氧化:那些老师傅不肯说的细节,我今天全抖出来

    做了十五年表面处理,提到阳极氧化,我脑子里蹦出来的不是书本上的定义,而是一连串的事故现场。真的,有时看着刚出槽的那批货,颜色斑驳得像块迷彩布,你恨不得把挂具都扔了——但这就是这行的日常。它不像电镀那么直白,铝件往槽里一挂,通电,等着化学反应,看似简单,里头的门道深着呢。 先别急着聊工艺参数。其实很多新手栽的第一个跟头,是前处理。除油不彻底?那你后面全是白做。…

    2026-06-08
  • 磨削加工:从恼人的振纹聊到纳米级光洁度,车间实战避坑指南

    那天张工跑来找我,一脸无奈:“主轴刚换的,砂轮也重新平衡了,怎么一磨就出振纹?”我过去一看——得,又是冷却液浓度不对。这事儿在磨削加工里太常见了,对吧?很多人光顾着换刀换轮,根本没想到是那摊脏兮兮的乳化液在捣鬼。 说实话,干我们这行二十年,最怕听到“差不多就行了”。磨床精度差1微米,到装配线上就是灾难。尤其是现在搞新能源汽车的齿轮,要求齿面Ra0.1以下,还…

    投稿 2026-07-25
  • 平板:数码界的多面手,到底好不好用?

    在如今这个科技感爆棚的时代,各式各样的电子产品如雨后春笋般不断涌现,而平板,无疑是其中备受瞩目的明星产品。它就像一个神奇的小盒子,看似简单,却蕴含着巨大的能量,给我们的生活带来了超多便利和乐趣。 对于学生党而言,平板简直就是学习的得力小助手。以前,大家背着沉甸甸的书包,里面装满了各种课本、练习册,压得肩膀生疼。可现在有了平板,一切都变得轻松多了。所有的学习资…

    2025-09-15

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息