
炉前场景里,工业光谱分析不是”等结果”的慢活
好多人对光谱检测的印象还停留在二十年前:炉前取完钢水样,冷却,敲掉氧化层,磨成平面,装袋送到一公里外的理化中心,等个二十分钟出报告,钢水都快到连铸环节了才知道成分偏了多少。 早不是这样了。 现在正经跑在生产线上的直读光谱仪,从磨好的块状样品压到激发台开始,到输出C、Si、Mn、P、S及各类合金元素的全谱结果,最快能压到12秒。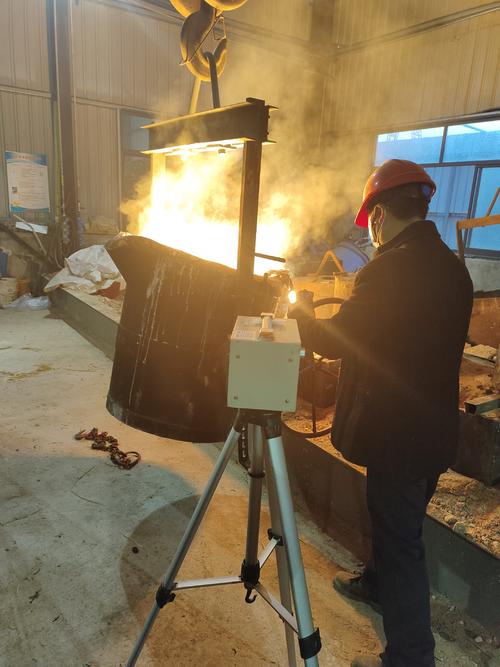
别被”手持光谱万能论”带偏,不同场景的选型差着十倍成本
这两年手持光谱仪卖得火,不少销售张嘴就说”手持能替代所有台式设备,走到哪测到哪”。 纯扯。 手持XRF光谱仪,测个合金牌号、分拣回收料,那是真好用。上次在江苏某再生铝厂,他们用手持光谱在堆料场分拣,以前靠老师傅经验挑,挑错一炉就亏几万,现在操作工拿着枪扫一下,3秒出牌号,根本不会把6061和6063的料混到一起。 但你要是拿手持去测钢里的C、S、P这些轻元素?别闹,检测精度连国标要求的三分之一都到不了,测出来的数根本不能当炉前调整的依据。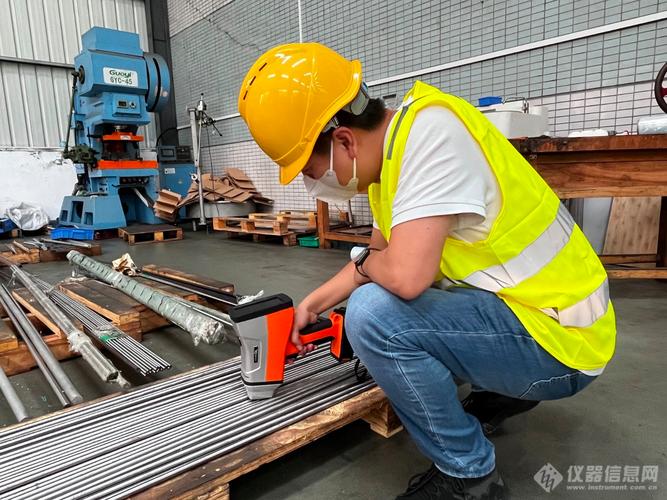
现在的工业光谱分析,早就不是”测完就完”的孤立节点
以前的光谱仪是什么样?测完的数存在本地电脑里,每个月导出一次报表算合格率,设备和整个产线的其他环节完全断开,就是个独立的检测工具。 现在早变了。 现在的新一代光谱设备,都是直接接产线的MES系统,所有检测数据实时同步,甚至能和工艺参数做联动建模。比如某汽车板生产厂,他们把三年的光谱检测数据和对应的轧制参数、表面缺陷数据放一起做关联分析,发现只要热轧环节的Mn元素含量波动超过0.03%,后续板面出现划伤缺陷的概率就会涨40%,现在系统只要监测到光谱数据的波动超阈值,就直接提醒轧制岗调整辊缝压力,去年的板面不良率直接降了2.1个点。 ❗ 好多人聊工业数字化转型,总觉得要上大系统、花几千万才叫转型,实际上把光谱分析这个最前端的检测数据打通,能解决的问题比你花大价钱上的很多空架子系统都实在。 上周在唐山那个特钢厂,碰到个干了20年的炉前工,他说以前靠经验看钢水颜色判断成分,现在有光谱仪在旁边,哪怕是刚进厂的新工人,测完数就知道该加多少料,不用再跟以前似的,老工人退休了,新工人要熬五六年才能摸透炉脾气。 临走的时候,他们的设备主管跟我吐槽,说之前找第三方机构做的光谱设备验证报告,写的全是实验室理想条件下的检测精度,根本没考虑车间里的粉尘、温度波动对设备的影响,刚上设备的头三个月,测出来的数飘得离谱,后来自己写了个简单的温湿度补偿程序,才把稳定性拉上来。 你看,工业里的事从来没有啥标准答案。别总听别人说工业光谱分析是多么高精尖的黑科技,说白了,它就是个帮你把成分判断从”靠感觉”拉到”靠数据”的工具。好用的前提,是你真的把它放在产线的真实场景里,不是摆在玻璃展柜里当摆设。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业光谱分析:从炉前取样到产线闭环的落地细节 https://www.dachanpin.com/a/tg/72612.html


