别再把工业视觉传感器当“高级摄像头”用
我见过太多工厂踩坑了——花了大几十万买的设备,最后就用来数个螺丝有没有漏装,纯纯暴殄天物。 很多人对工业视觉传感器的认知,还停留在“拍得比人眼清楚的相机”层面,这完全是把劳斯莱斯当买菜车开。正经的工业视觉传感器,从硬件设计开始就是为产线场景做的优化:自带全局快门,哪怕传送带以每秒2米的速度跑,拍出来的运动工件也不会有拖影;内置硬件触发电路,能和产线的编码器、光电开关做毫秒级同步,不会出现“工件已经走过去了才拍照”的尴尬情况;甚至自带端侧AI算力,不用外接工控机,自己就能跑检测算法,从接收到触发信号到输出合格/不合格的判定结果,整个流程最短能压到100微秒以内。
真实产线上,选型踩过的那些坑
选型这事儿,没有最贵的,只有最适配的。我见过太多人上来就选分辨率最高的,觉得越清楚越好,完全不管自己的实际需求。比如你是检测大尺寸的汽车保险杠的装配间隙,选个2000万像素的传感器,景深根本覆盖不了整个工件的曲面,拍出来边缘全是虚的,钱花了效果还差。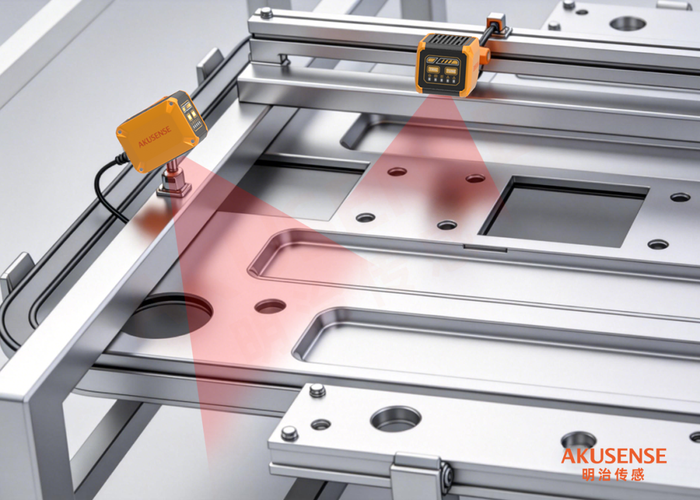
现在的工业视觉传感器,早就不是只做检测的工具了
之前大家提工业视觉传感器,第一反应是“替代人工降本”,但现在真的用透的工厂,早就把它当成整个产线的“神经末梢”了。 很多工厂现在已经把传感器的数据直接接进MES系统了,不是只输出“合格/不合格”的信号,而是把每一个工件的检测数据、瑕疵位置、尺寸偏差值全部存下来,攒个三五个月,就能反向找到产线的深层问题——比如某段时间检测出来的零件孔位普遍偏0.02mm,顺着查就会发现是机床的定位丝杠松了,根本不用等零件批量报废了才发现问题。 现在落地效果最好的几个应用场景,其实根本没有大家想的那么高深: ✅ 3C电子行业:检测PCB板的焊点虚焊、芯片引脚共面度,检测速度比人工快10倍,误判率低到0.05% ✅ 新能源行业:检测锂电池极片的划痕、涂层厚度偏差,哪怕是头发丝1/10粗细的瑕疵都能抓出来 ✅ 医药行业:检测药瓶里的液位、标签贴的位置,完全符合GMP的追溯要求 别总觉得工业视觉传感器是大厂才用得起的东西。现在国产的型号性价比已经做到进口的1/3了,哪怕是几十个人的小加工厂,只要有高频的检测工位,算上一年的人工成本,大半年就能把设备钱赚回来。哦对,上次那个苏州的零部件厂的设备管理员跟我说,现在他们最开心的,就是之前站在工位上盯了8年检验的老员工,现在转去做系统运维,工资涨了2000,也不用天天盯着零件看看到眼睛花——这才是技术该有的样子对吧?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业视觉传感器:从产线‘眼睛’到智能决策核心的落地真相 https://www.dachanpin.com/a/tg/72611.html