上周陪一个做新能源电池托盘的老板去供应商现场,站在抛丸车间门口闻着臭氧味,他指着刚出来的一批铝合金件直拍大腿——之前找的报价比市场价低20%的供应商,交的货盐雾测试72小时就出红锈,整批300万的件直接卡在主机厂的入厂检测线上,退也不是,换也不是。
为什么同样的工艺,成本能差出一倍?
很多人挂着“达克罗处理”的名头,实际用的是国产稀释的涂液,膜厚从要求的12μm压到6μm,甚至连前处理除油的步骤都省了——别笑,真有。
问:我之前对比供应商的时候,对方说都是达克罗,为什么报价能差出40%?
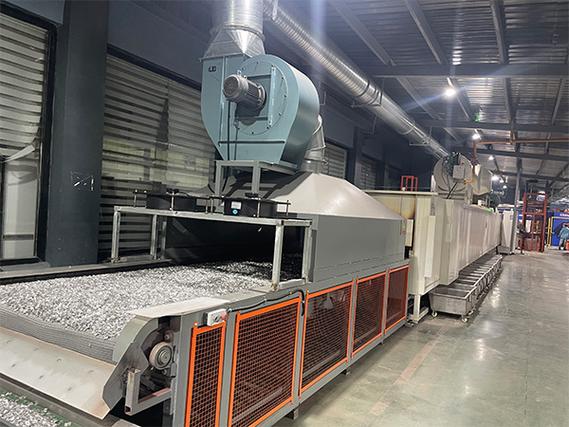
答:拆穿了其实就三层猫腻:第一是涂液浓度,正规的达克罗涂液是按锌片、铝片、铬酐的比例严格配比的,小厂为了压成本会兑30%以上的稀释剂,成膜的防锈能力直接掉一半;第二是烘烤温度,正规工艺要320℃恒温烘烤20分钟,小厂为了赶产能把温度提到380℃,10分钟就出炉,膜层看着亮,实际附着力差,装到车上跑俩月就掉粉;第三是环保成本,现在正规厂的废水废气处理每平米要摊8块多的成本,小厂直接把废水排去市政管网,这部分钱全省了,报价能不低吗?
现在主机厂卡的最严的,根本不是防锈
很多人对工业表面处理的认知还停留在“防锈就行”,错了。现在新能源的零件,首先要过导电测试——比如电池托盘的安装面,要是表面处理的绝缘层太厚,整车高压回路的接地电阻就不达标,过不了EMC测试。还有什么?比如防胶接性能,很多结构件要和密封胶粘接,要是表面处理的粗糙度不对,胶接强度直接掉40%,用个三五年就漏。
真的,我见过太多厂栽在这上面了。之前有个做充电桩壳体的,为了防锈选了厚膜阳极氧化,结果客户的导电片装上去之后电阻超标,整批货返厂重新打磨,光人工就花了十几万。谁的钱也不是大风刮来的对吧?
问:那是不是表面膜越薄越好?既能过导电测试,成本还低?
答:别从一个极端跳去另一个极端。膜厚太薄的话,盐雾测试根本过不了主机厂要求的1000小时无红锈,而且搬运过程中稍微碰一下就露底,根本扛不住全生命周期的使用。正确的做法是分区域做差异化处理——需要接地的接触面做局部 masking 遮蔽,只在非导电面做厚膜防锈层,现在很多头部供应商已经在这么干了,比全件做厚膜的成本还能降15%。
别光看检测报告,要盯着现场的细节

很多供应商给的检测报告是拿专门的样品去实验室测的,实际批量生产的时候,参数能偏出去十万八千里。去现场验厂,别光在会议室翻资料,直接扎到车间里看。首先看除油池的水是不是浑的——要是水都黑得看不见池底,那除油步骤就是走个过场,工件表面的切削液都没洗干净,后面的涂层根本粘不牢。然后看工人是不是每炉都挂测温块——很多小厂的烘箱温度表是不准的,全靠经验摸,温度差个50℃,膜层性能就差一大截。
💡 给个现场验厂的小技巧:别提前跟供应商说你哪天到,随机抽时间去,站在生产线出口随手拿3件刚出炉的工件,用百格刀划一下,要是掉漆超过1格,直接 pass 就行,连谈都不用谈。
就这么简单。
很多人总觉得工业表面处理是个没技术含量的后道工序,随便找个厂做就行,直到整批货卡在主机厂的检测线上,赔了违约金又耽误了交付周期,才反应过来这道工序直接决定了零件能不能从合格的毛坯变成能装车的合格成品。
说实话,最近两年无铬的表面处理工艺推得很凶,欧盟那边2027年就要限六价铬了,现在很多提前布局的厂,已经把出口订单的处理线全换成无铬配方了,虽然初期投入高,但是后面不会被卡脖子。不过话说回来,也别听那些卖设备的吹,说无铬工艺性能比传统的好多少,实际用下来,同等膜厚下,无铬的盐雾能力还是比含铬的差个20%左右,只是合规而已,真要算性价比,还是得根据自己的订单要求来选,别盲目跟风。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别被低价报价忽悠:工业表面处理在新能源结构件上的3个实操痛点 https://www.dachanpin.com/a/tg/72633.html