上周去苏州一家做风电齿轮的工厂参观,刚进热处理车间的门,热浪裹着淬火油的淡味扑过来,车间主任张嘴第一句不是说设备多先进,是骂上个月批
偏薄的齿轮——装上去跑了300小时就打齿,损失小二十万。真的。很多人对这个工序的印象,还停留在老工厂里把铁块烧红了拿钳子夹出来丢水里的场景,觉得这就是个没技术含量的粗活。
,让零件拿到设计要求的硬度、韧性、疲劳强度。就拿风电齿轮来说,表面要硬得扛得住十几年的齿面磨损,心部还要有足够的韧性扛住风机转起来的交变载荷——这就要求渗碳层深度精准控制在1.2-1.5mm之间,表面的碳含量不能高也不能低,高了容易脆裂,低了磨不了几年就废。
早个二十年,国内很多工厂做这类零件,全靠有经验的老师傅蹲在炉边看火色,烧到樱桃红就是800度,烧到橘黄就是900度,误差能有几十度。现在?行业里的头部玩家,早就把炉内的氧含量控制在10ppm以下,连气氛里的
都能稳定在±0.05%的波动范围,根本不会出现以前那种零件表面脱碳的低级问题。
问:很多中小工厂说自己做热处理,和高端的真空热处理差在哪?
答:差在“看不见的精度”。就拿最常见的42CrMo钢调质来说,普通箱式炉做出来的零件,表面硬度差能到±20HB,心部组织甚至有未溶的铁素体——看起来硬度达标了,实际受冲击载荷的时候,脆得像玻璃。而现在用的连续式气氛炉,连升温速率都能精准控制在每分钟5℃,淬火介质的温度差控制在±2℃,做出来的零件硬度波动不超过±5HB,疲劳寿命能翻3倍。
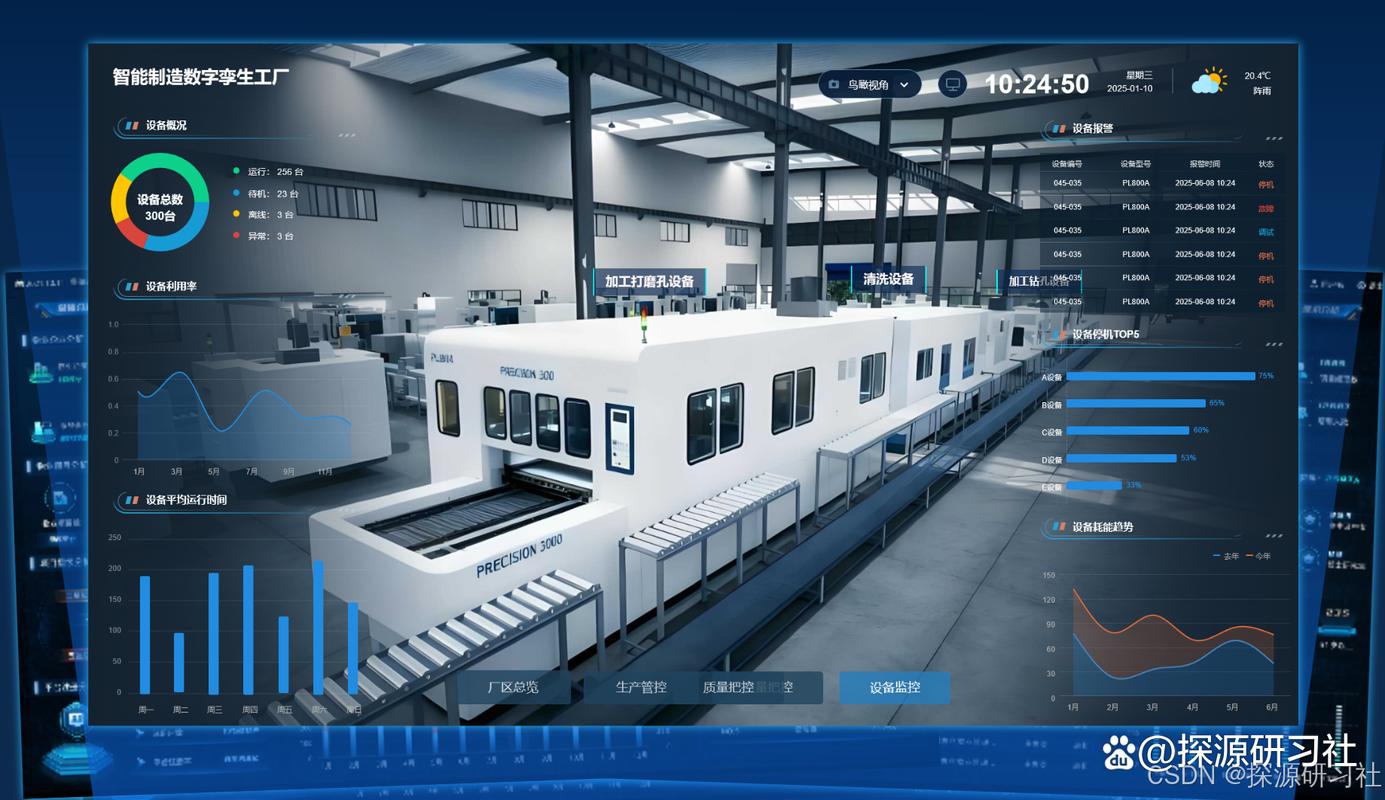
说出来你可能不信,我见过最较真的热处理班组,连零件入炉的摆放间距都要卡到5cm,差1mm都不行——就是怕气流被挡住,局部温度差超了3℃,整批零件的性能就打折扣。以前老师傅的经验,现在早就搬进了数字孪生系统里。每个炉区的热电偶实时传数据,零件入炉之前,先在系统里模拟一遍整个热处理流程:哪个位置的气流流速慢,温度会滞后多少,需要提前补多少温,甚至淬火的时候油流的方向对零件变形的影响有多大,系统都能算得明明白白。
之前跟做热处理工艺的老周聊,他在这个行业干了22年,说以前做一批渗碳齿轮,要半夜起来盯着炉温,生怕温度飘了影响质量。现在躺在值班室看手机上的报警推送就行——哪段温度超了,哪段碳势不对,系统直接发消息,根本不用蹲在炉子跟前烤得满脸油。
问:很多零件做过热处理之后变形超差,是不是工艺没调好?
答:不全是。之前碰到一个做精密液压阀芯的客户,加工完尺寸公差控制在2μm,结果淬火之后歪了0.05mm,整个零件直接报废。后来查了3天,发现是零件入炉的时候挂歪了,重力作用下高温段发生了蠕变——根本不是工艺参数的问题。现在好的热处理厂,会针对细长轴、薄壁件专门设计专用工装,✅ 把变形量控制在0.01mm以内,根本不用后续留太多磨量。
说实话,前十年国内做热处理的,一提设备就觉得进口的好,德国的、日本的炉子,买一台顶三台国产的价格。结果呢?去年帮一个汽车零部件厂做诊断,花两千多万买的进口连续炉,因为当地的水质硬,冷却管路结垢,两年就把淬火冷却效率降了15%——老外的设备根本没考虑国内很多厂区的水质情况,说明书里连个水处理的配套要求都写得含含糊糊。
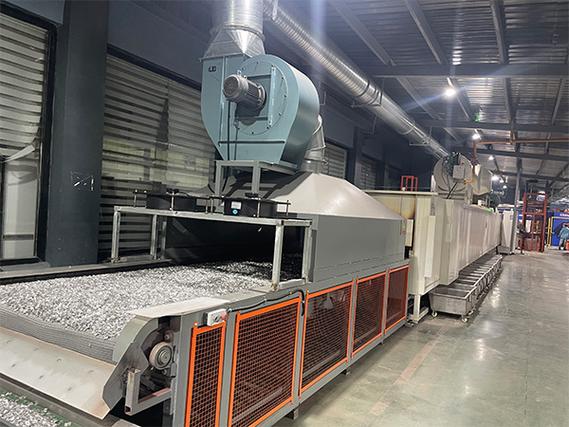
现在国产的设备早就不一样了。浙江那边做的真空炉,控温精度已经能做到±1℃,和进口设备的参数拉不开差距,而且针对国内工厂的实际情况,加了水质软化模块、车间粉尘过滤的进气装置,甚至连操作界面都做了常用材料的快捷参数库——针对常用的齿轮、轴类零件,输入材料牌号,系统自动匹配最优的升温、保温、淬火参数,新手也不会出大错。
💡 给刚入行的采购提个醒:买热处理设备别光看参数表上的最高温度、控温精度,一定要问清楚针对国内的工况做了哪些适配——不然买回去就是个供着的祖宗。
现在双碳要求压下来,工业热处理的节能也成了新的竞争点。很多厂把旧的高耗能电阻炉换成了燃气蓄热式炉,能省30%的能耗,而且炉温更均匀。还有的厂把淬火之后的烟气余热回收,用来预热进炉的冷空气,一年下来省的电费、燃气费,能cover半个班组的工资。
真的,制造业的进步,从来不是靠那些摆在展厅里的光鲜设备,就是靠热处理车间里这些盯着温度、盯着碳势、盯着零件间距的普通人,一点点把精度抠出来,把性能磨上去。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业热处理:决定高端机械零件寿命的隐形工序 https://www.dachanpin.com/a/tg/72634.html