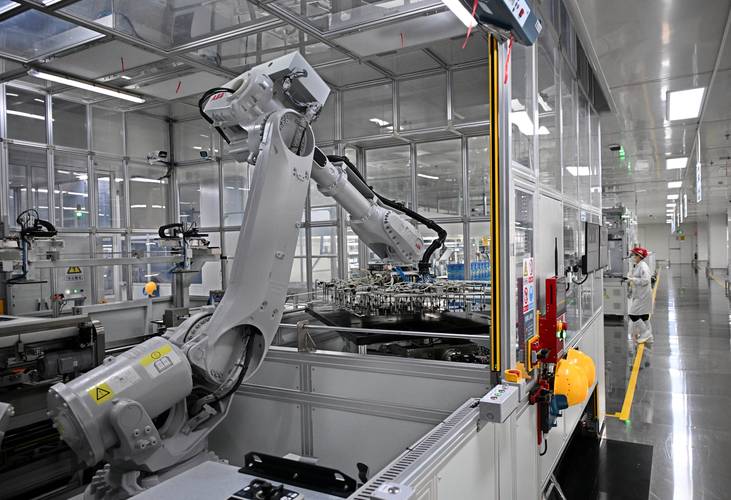
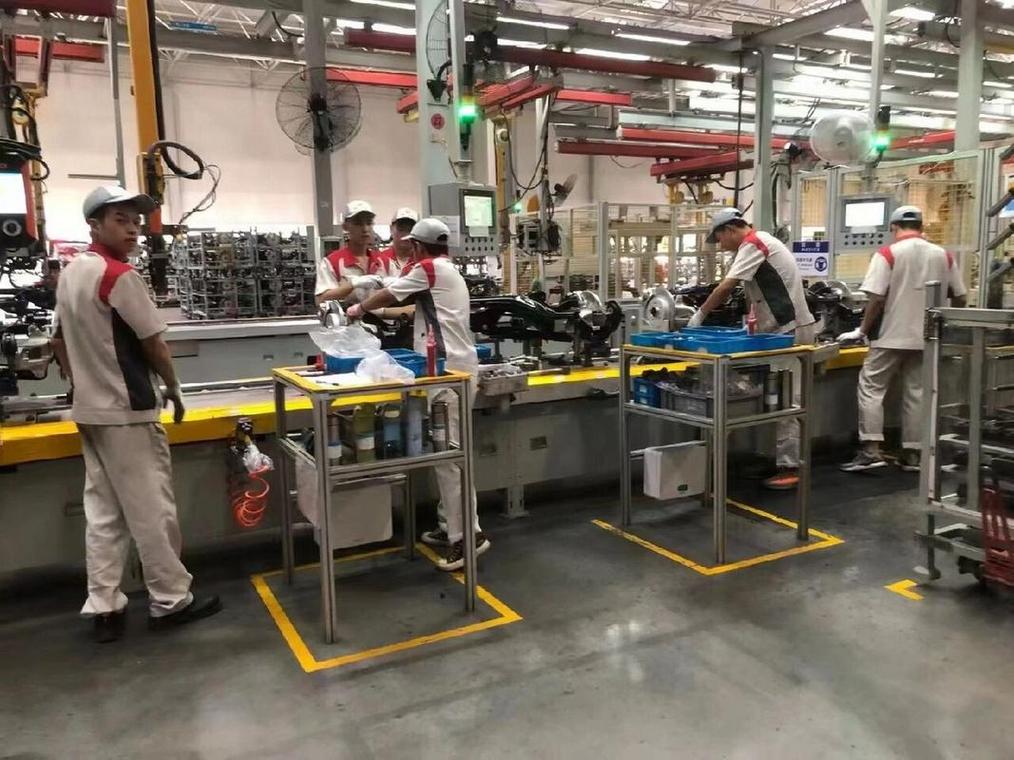
一、“标杆”这两个字,被用烂了

- 效率类指标:OEE(设备综合效率)、人均产值、订单准时交付率
- 质量类指标:一次交检合格率、PPM不良率、质量成本占比
- 绿色类指标:单位产品综合能耗、碳排放强度、材料利用率
- 柔性类指标:换型时间、最小批量、定制订单响应速度
问:我们厂规模不大,年产值两个亿,有必要去争这个“标杆”名头吗?
答:先别管名头。把这四组指标老老实实测出来,你会发现厂里至少有三处在漏水。评不评得上是一回事,能不能看清自己是另一回事。中小制造企业更务实的目标是先够到“先进级”,把数据打通,别一上来就冲“领航级”,容易扯着。
二、真正的分水岭:数据是自己流动,还是靠人搬
我见过太多所谓“数字化车间”。MES装了,QMS装了,EAM也装了。然后呢?班组长每天下班前把产量抄在纸上,再录进系统。 这不叫智能制造。这叫电子化的手工台账。 真正的标杆工厂,判断标准就一条——数据在设备、系统、人之间能不能自动流动。中间有没有人当“二传手”。
- OT与IT打通:PLC、CNC、注塑机、机器人控制器的数据,经OPC UA、Modbus、Profinet采上来,过边缘网关做清洗和时序对齐,再进MES和数仓。全程不许人工中转。
- 设备联网率:高水平工厂的关键设备联网率普遍在90%以上。低于这个数,后面所有AI都是空中楼阁。
- 数字孪生:不是做个三维动画给你看。是把实时数据映射到模型上,做节拍仿真、瓶颈预判、干涉验证。产线要改之前,先在孪生体里跑一遍。
- 5G-A / 工业以太网:移动的AGV、机械臂、AR巡检,靠Wi-Fi扛不住时延抖动。这两年新建的高标准工厂,5G-A专网加TSN正在变成标配。
问:老设备没有数据接口,是不是就做不了标杆工厂了?
答:未必。三条路。一是加装传感器加外挂采集模块,电流、振动、温度这些信号能反推设备状态;二是用视觉方案识别老设备的指示灯和数码管读数,成本低,精度有限;三是直接换。我的建议是分步走,先改瓶颈工序的老设备,别全线铺开。钱要花在能算出回报的地方。
三、2025年之后,风向变了
这两年标杆工厂的评选逻辑,变了。以前看你有没有自动化产线。现在看你用不用AI。 第一,AI视觉质检替代人工目检。表面缺陷、焊缝气孔、极片毛刺这些活儿,人眼盯八小时会疲劳,模型不会。难点不在算法,在缺陷样本的积累和标注体系。很多厂就卡在这一步。 第二,大模型进入排产和工艺调优。以前APS排产靠规则引擎,遇到插单、设备故障、物料延迟就傻眼。现在用大模型做多约束下的动态重排,效果确实好了一截。还有把工艺知识库喂给模型,让它推荐注塑参数、焊接电流——老师傅的经验,正在被缓慢地“翻译”成机器能懂的东西。 第三,具身智能进厂。人形机器人开始出现在总装、搬运、质检工位做试点。❗别被宣传片骗了,目前大多数还停在“能用但不够快”的阶段,节拍和稳定性都在磨。但方向没跑偏。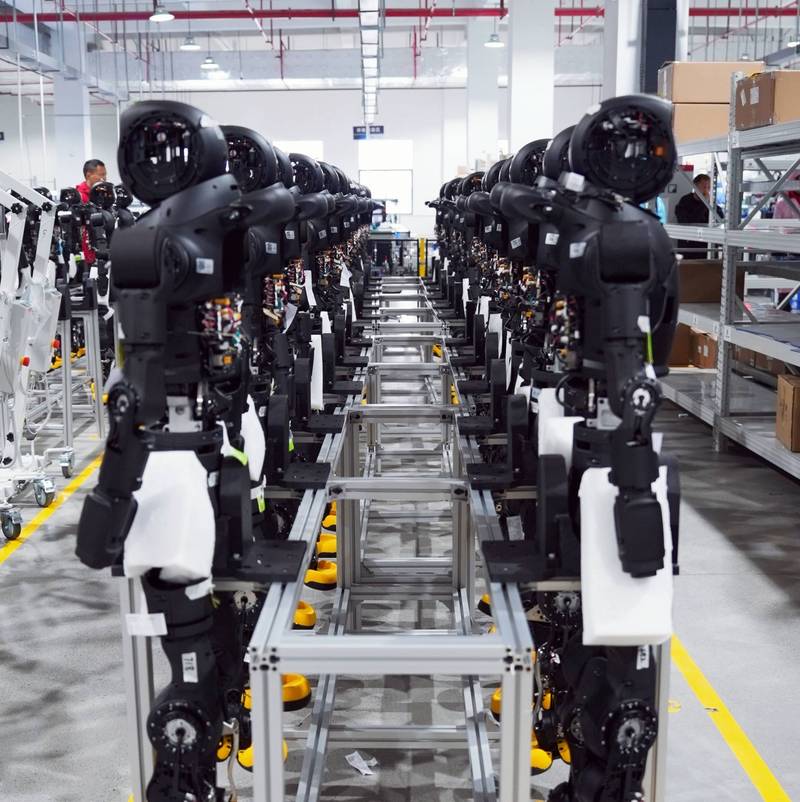
四、砸钱之前,先看这份隐性清单
说点泼冷水的。我跟踪过一批智能工厂项目,宣传稿里风光,实际效果打对折的不少。原因基本不在技术,在这几件事上:- 组织没跟上:系统上线了,流程还是老的。部门墙没拆,数据在部门之间照样断。一把手不亲自挂帅的项目,成功率会掉一大截。
- KPI没改:车间主任还按产量考核,他凭什么为了质量陪你停线?考核指标不动,任何数字化都是摆设。
- 人才断层:既懂工艺又懂数据的人,太少了。招不到就自己养。标杆工厂普遍有内部的“数字工匠”培养机制,这事儿急不来。
- 供应商画饼:一套系统打包卖你三百万,实施完走人。后期运维、模型迭代、数据治理没人管。合同里一定写清SLA和迭代条款,别嫌麻烦。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业标杆工厂到底“标”在哪?聊聊我见过的真厂和假厂 https://www.dachanpin.com/a/tg/72710.html