
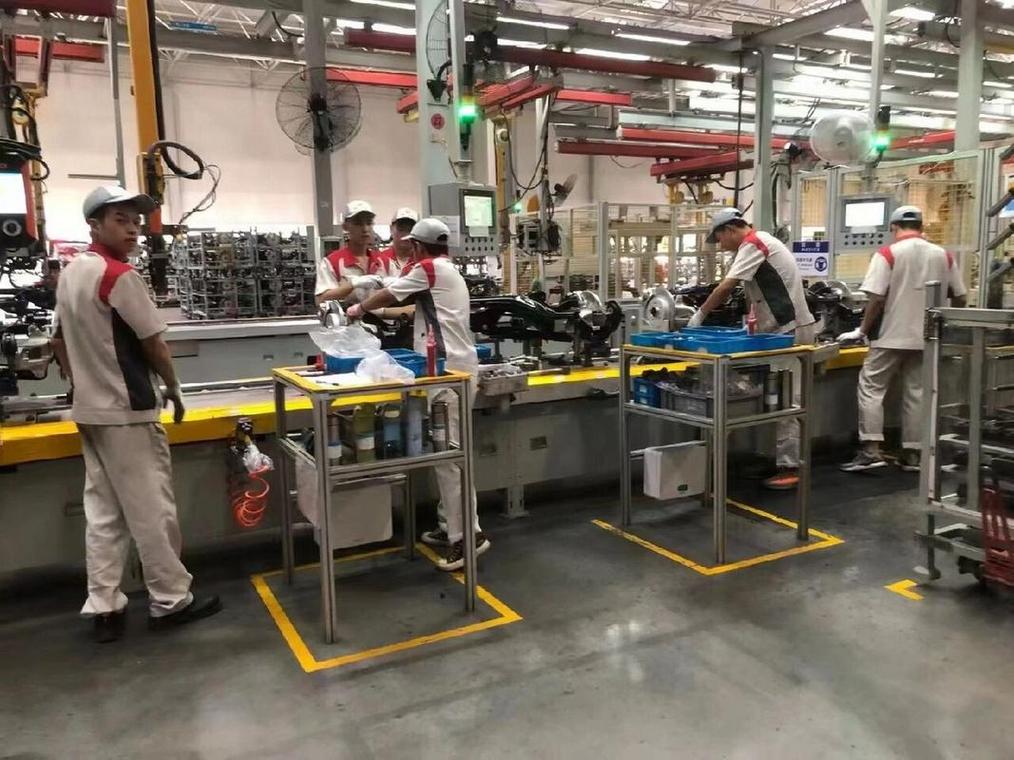
先说个事。上个月在常州,一条电驱总成装配线。进去第一眼——地面反光,AGV 走得跟扫地机器人似的,安静得有点假。我心里咯噔一下:又是给参观团准备的样板间吧。
待满四个小时,改观了。真在跑。节拍 52 秒,大屏上 OEE 挂的是 87.3%,不是那种永远显示 99% 的装饰屏。
一、示范产线的成色,全在节拍表和换型时间里
甲方最爱问自动化率。说实话,这指标没什么用。三十个工位塞二十八台机器人,自动化率能算到 93%,数字漂亮得很。可它一个月换型两百次,每次停四十分钟——这笔账怎么算都不对。
工业示范产线的核心从来不是机器换人,是把不确定性摁下去。
某汽车电子厂做产线改造,做法很土,但有效。他们先把换型拆成三类动作:不停机就能做的、短暂停机做的、必须停线做的。前两类全部外移到线边准备区,工装快换、配方下发、参数自动切换,一套动作拆到螺丝级别。换型时间从 38 分钟压到 9 分钟。设备综合效率涨了 11 个百分点。❗比再买两台机器人管用得多。
还有一个容易忽略的点:节拍表。很多示范线的节拍是按最好工况标的,夏天、满负荷、新手操作,就崩。真要看,就盯着瓶颈工位连看三天,看它 95 分位是多少。平均节拍是骗人的,波动才是。
二、数据采集,百分之九十的数字化死在这里

参观的时候大屏最亮。回到办公室一打开 MES,工单状态全是手工补录的。这种「数字化」我见太多了,见一次想叹一次气。
真的采集,得下沉到工位级。扭矩枪的每一次拧紧曲线、视觉的每一张判定图、压机的每一条力位移曲线,都得带时间戳落库,还得和产品序列号绑死。追溯不是给别人看的,是出了批量质量问题,能在两小时内框定影响范围。
技术上其实不神秘:底层 PLC 走 OPC UA 或 Modbus TCP 汇聚到边缘网关,网关做一次轻量清洗和降采样,再进时序库。5G 专网和工业以太网都能用,选哪个看你的布线成本和电磁环境。车间里变频器一多,无线方案就得现场实测,别信参数表。
问:产线数据采集到底要多细?是不是每个传感器都要上云?
答:不是,得分三层。设备层尽量全采,那是基础,不采就没法做 SPC 和故障诊断;工位层只采结果和异常,别采原始波形,否则存储和带宽都撑不住;管理层只采 KPI 和工单状态。我见过把伺服电机电流波形全量上云的,一天 8TB,最后没人看。💡采得全不等于用得上,动手之前先想清楚:哪三个具体问题要用这些数据回答?
三、防错、追溯、维护,这三样决定回本周期
防错装置有等级之分。便宜的,一个接近开关加蜂鸣器;贵一点的,视觉计数加自动拦截。到底上哪一档,看错一次的代价有多大。安全件、法规件,那就别省。内饰件装配少装个卡扣,拧紧力矩报警就够了。
还有一个常被跳过的环节:Andon 和响应机制。拉绳谁都能拉,拉完谁来、几分钟到、有没有权限停线?没有这套约定,拉绳就是个摆设,工人拉两次没人理,第三次就不拉了。人是很现实的。

维护这块更实在。我见过示范线的 PLC 程序,注释是德语的,变量名是拼音缩写,工程师一走,谁都不敢动。维护手册、程序版本管理、备件清单,这三样比多装几个传感器值钱。TPM 不是墙上贴的看板,是每天十五分钟的清扫点检真的有人在做。
问:示范产线一定要上数字孪生吗?
答:看你要拿它干嘛。如果只是为了给参观的人在屏幕上放一段 3D 动画,那钱花得冤枉。数字孪生真正值钱的场景就三个:新线虚拟调试,能把现场调试周期压掉三到五成;换型前的干涉校核;瓶颈工位的节拍仿真。这三件事能算清账,就上。算不清,先别上,把钱花在防错和气动快换上,回报快得多。❗
四、上示范线之前,先老老实实回答三个问题

第一,这条线的瓶颈工位到底在哪?——很多人答不上来,只会说全线。
第二,一年换型多少次?——低于五十次和高于两百次,方案完全是两条路。
第三,谁负责维护,他有没有权限改程序?——答不上来就别谈什么智能制造。
我见过太多次,方案书写得像科幻片,验收的时候连工单都还是纸质的。工业示范产线的价值不在技术多新,在于它把一整套确定性跑通了:节拍稳定、数据可信、异常有人管。
出车间的时候天已经黑了。值班班长蹲在 Andon 屏前啃盒饭,我问他这条线最大的好处是什么。他想了想说:现在出了问题不用满车间跑,屏上直接告诉我是哪个工位。
就这样。挺好。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业示范产线值不值得投?一位老工程师的现场笔记 https://www.dachanpin.com/a/tg/72711.html


