先说实话:大部分工厂找上门,问题根本不在设备上
上个月去了一家做精密冲压的厂子。三百多台设备,稼动率报表天天报 85% 以上,老板说产能上不去了,想再上两条线。 我在车间站了四十分钟。没说话。 然后就发现了一个特别朴素的问题——换模。一套模具换下来 52 分钟,一天换 6 次。这就是 5 个多小时。设备再好,这 5 小时就是白扔。 工业工程咨询干的常常就是这件事:把你眼睛看不见的时间黑洞捞出来,摊在桌面上。不是买设备。真的不是。IE 咨询的三个抓手,别被 PPT 绕晕
市面上做工业工程咨询的机构,讲法五花八门。精益生产、六西格玛、TPM、数字孪生,词儿一个比一个大。 但你真正要看的是三件事: 第一,标准工时到底是谁测的、怎么测的。很多厂的工时来自“老师傅估的”。这不行。正常要秒表测时,配合动素分析,剔除异常值,再加上评比系数和宽放率。一个没有实测工时基础的改善方案,本质上是在猜。 第二,生产线平衡率。这是最直接暴露问题的数字。各工站节拍差得离谱,瓶颈工站前面堆一堆在制品,后面的人却在等——这种画面我一年能看到几十次。 第三,价值流图(VSM)。从原材料进厂到成品出库,把信息流和物流画在同一张图上。增值时间和非增值时间一对比,往往很难看——增值比经常在 5% 以下。也就是说,一件产品在厂里待 100 小时,真正被加工的时间可能不到 5 小时。
问:我们厂规模不大,年产值七八千万,需不需要请工业工程咨询?
答:规模不是判断标准,问题密度才是。年产值七八千万的厂,通常已经过了“靠个人经验能兜住”的阶段,但又还没大到必须上整套系统的程度——这恰恰是 IE 咨询性价比最高的区间。建议不要一上来就搞全厂大项目,先做一个单点:挑一条瓶颈产线,做标准工时重建加线平衡改善。周期 4 到 6 周,投入可控,见效也快。如果连这一步都嫌麻烦,那再多咨询预算也留不住效果,对吧。一个被严重低估的战场:换型时间
刚才说的那家冲压厂,后来做了一轮 SMED,也就是快速换模。 SMED 的核心说白了,就是把换型动作拆成“内作业”和“外作业”。内作业必须停机才能干,外作业可以在停机前提前准备好。模具预热、工具准备、吊具就位——这些本来全在停机时间里做,挪出去,停机时间就掉下来了。 就这么一分,52 分钟压到 19 分钟。 老板当场没说话。过了一会儿他问了一句:那我这两年扩产的规划是不是要重做? 是的,大概率要重做。因为你原来算产能的时候,把换型时间当成固定成本了。现在它变了,产能模型自然就变了。同样的设备,同样的班次,理论产能凭空多出来一截——这才是工业工程咨询最值钱的地方。它不给你新设备,它给你一个新的算术方式。
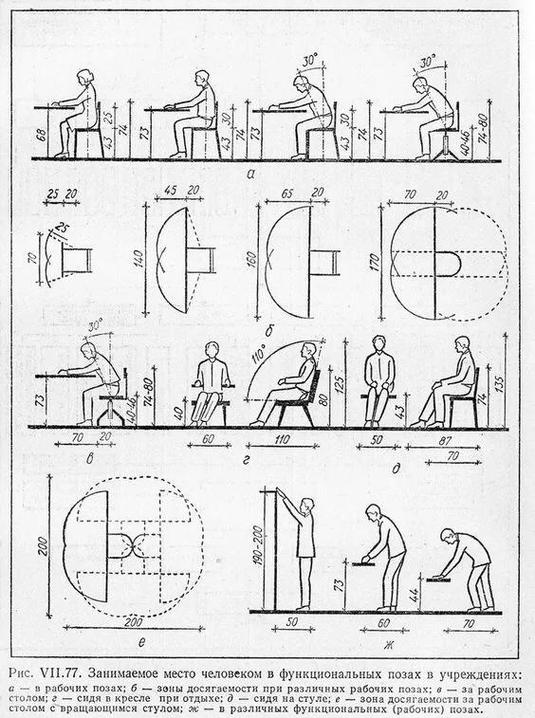
别忽略人机工程和布局
问:都已经上了 MES、上了数字化系统,工业工程咨询还有必要吗?
答:有必要,而且顺序不能反。MES 是记录工具,它记录的是你现有的流程。如果流程本身是乱的,MES 只是把乱的东西记录得更精确、更实时而已。我见过太多厂子,花了大七位数上系统,结果基础数据——工时、工艺路线、标准在制——全是错的,系统跑出来的 OEE 数字漂亮得像假的一样。工业工程咨询解决的是“流程该长什么样”,数字化解决的是“怎么让它被看见”。先理流程,再上系统。这个顺序反了,钱基本就是打水漂。怎么挑咨询团队,几个不算客气的硬指标
- 敢不敢下车间蹲点。只坐在会议室访谈管理层就能出报告的,慎选。
- 报告里有没有具体数字和现场照片。全是方法论框架图的,也慎选。
- 交付之后有没有跟踪期。IE 改善是习惯问题,不是方案问题。没有 3 个月以上的跟踪,改善会自然回弹——这几乎是定律。
- 肯不肯接小项目。上来就推全厂级大合同的,往往是为了合同额,不是为了解决你的问题。
最后说点不中听的

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业工程咨询:不是买设备,是把你的产线逻辑重写一遍 https://www.dachanpin.com/a/tg/72725.html