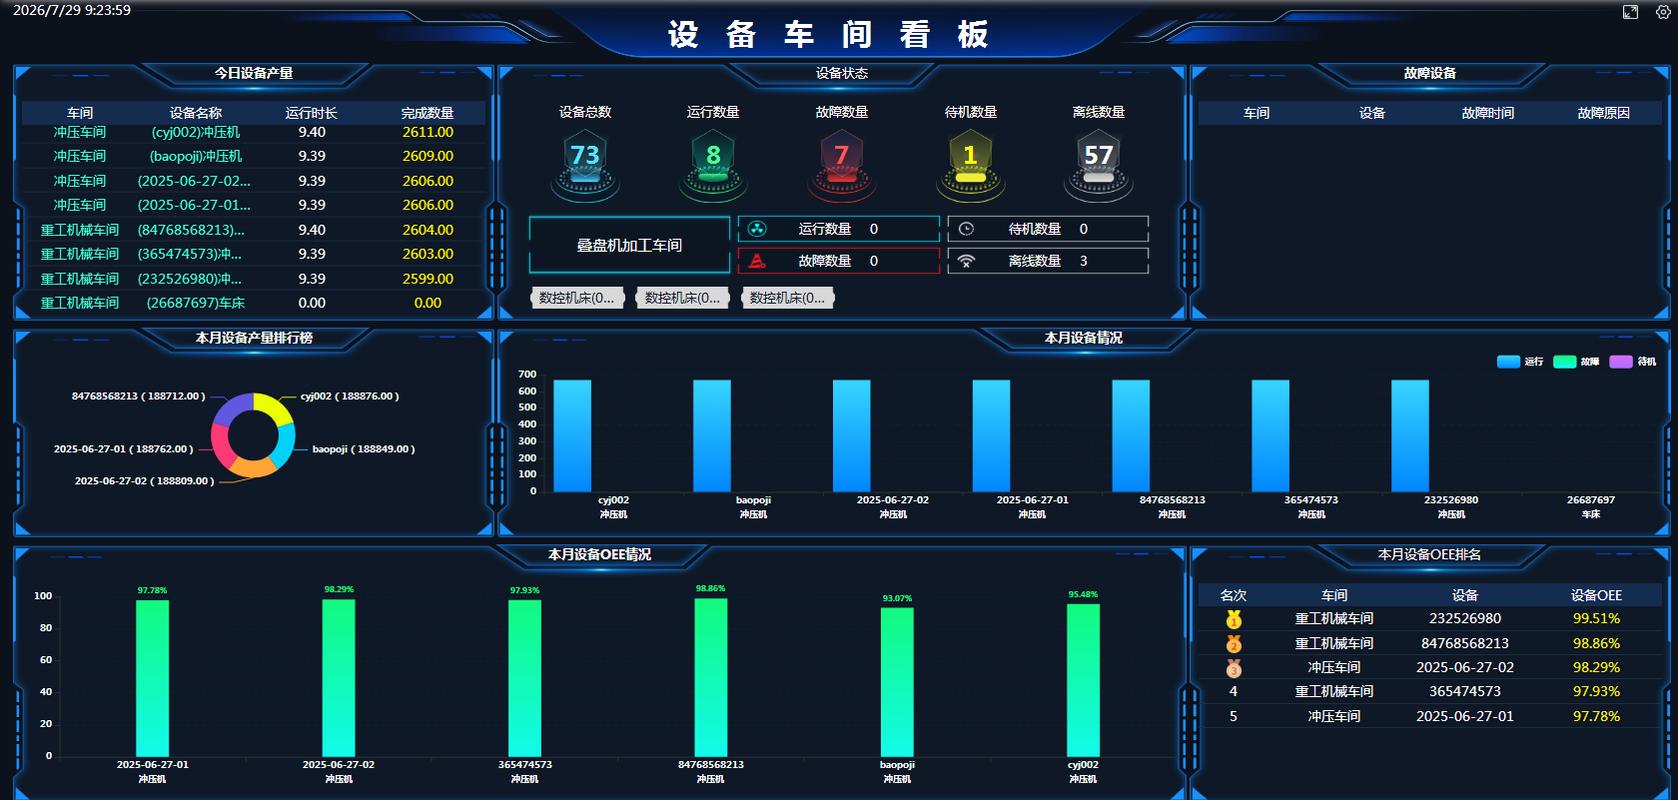
车间里挂着大屏,OEE 显示 89%。老板点头,车间主任松口气。可财务那边,毛利还在往下掉。这事儿我见得太多了。工业量化指标不是往墙上一贴就完事,它得能解释利润去哪儿了,能告诉班组明天先动哪台机。否则,就是数字化的墙纸。
说句实在话,很多工厂不是没有数据,是数据太多,口径太乱。设备科算停机时间,生产科算换型时间,品质科又算待料时间。同一个上午,三张报表,三个答案。你说该信谁?

OEE不是万能药,先搞清楚你测的是哪台设备
OEE,设备综合效率,公式并不神秘:时间开动率 × 性能开动率 × 合格品率。但魔鬼在定义。计划停机算不算?吃饭算不算?换模算不算?如果换模时间被偷偷放进计划停机,OEE 当然漂亮。漂亮得让人心虚。
我在一家压铸厂看过,三台 800 吨机,报表 OEE 都在 85% 以上。可实际排产时,班长总抱怨某台机“脾气差”。后来把 PLC 数据拉出来,按 15 秒频率采一次,才发现那台机的实际循环时间比标准节拍慢 12%。性能开动率被手工报表“抹平”了。调整模具冷却水路、换了一组伺服阀,两周后 OEE 只涨了 3 个百分点,但月产出多了 9%。看,指标没飞,利润先动了。
所以别一上来就追求全厂 OEE。先锁定瓶颈设备,把六大损失拆开:故障、换型、空转、速度损失、不良、开机废品。每项都对应责任人。❗ 没有责任人的指标,最后都会变成 Excel 里的行为艺术。
问:我们只有手工报表,能不能算 OEE?
答:能。但先别急着算小数点后两位。拿一张纸,记录一周的停机起止时间、原因、产量、废品数。口径统一比精度重要。手工数据误差 10% 很正常,可它能帮你找到最大的那个洞。等洞补上了,再上自动采集也不迟。
问:OEE 多少才算好?
答:看行业、看设备、看瓶颈。半导体可能追求 90% 以上,通用机加工 65% 到 75% 就不错。别拿别人厂的数字往自己身上套。你要问的是:这台设备的损失里,哪一项最贵?
良率、Cpk、一次通过率:三个指标别混着用
品质部门最爱看的指标里,良率、一次通过率(FPY)、过程能力指数 Cpk 经常被混为一谈。良率管结果,FPY 管流程里的返工和报废,Cpk 管过程稳不稳定。三个都重要,但解决的问题不一样。
举个例子。某机加工线做新能源电机壳,终检良率 97%。听起来还行。可 FPY 只有 82%。为什么?因为钻孔工序经常超差,下线后要补焊、再镗、再清洗。终检是好的,但返工工时已经把利润吃掉了。后来他们上 SPC 控制图,盯关键尺寸的均值和极差,发现刀具寿命到 600 件后尺寸开始漂。换刀策略从“坏了再换”改成“按寿命预警换”,FPY 拉到 93%。没有换更贵的设备,只是把数据用起来了。
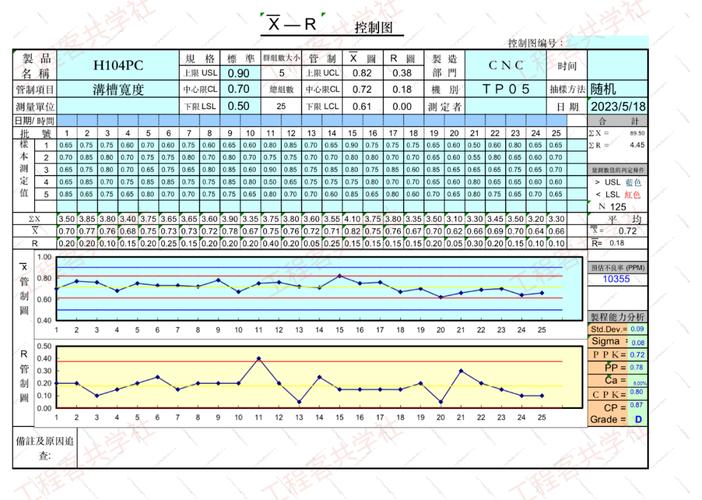
Cpk 呢?它衡量的是过程能力,不是单批合格率。客户审厂常问 Cpk,汽车行业普遍要求关键特性 ≥ 1.33,安全件可能 ≥ 1.67。💡 注意,Cpk 高不代表没有异常。它假设过程受控。如果控制图已经八种判异规则乱跳,Cpk 再漂亮也只是幸存者偏差。
问:Cpk 和 Ppk 到底看哪个?
答:量产阶段看 Cpk,试产或初期流动看 Ppk。Ppk 用整体标准差,包含组间波动;Cpk 用组内标准差,更关注过程本身的稳定能力。客户要 PPAP 时,两个都可能要。别用 Excel 的 STDEV 一把梭,组内组间算法不一样,结果能差出 0.2 去。
2025 年以后,越来越多工厂把量具、机床、MES 打通。测量数据自动进数据库,边缘网关做实时判异。可我还是那句话:先定义测量系统。量具重复性再现性 GR&R 不过关,后面所有 Cpk 都是空中楼阁。
节拍、产能利用率、库存周转:交付和成本是一根绳上的蚂蚱
生产计划喜欢看产能利用率,销售喜欢看交付准时率,财务喜欢看库存周转率。这三件事如果分开考核,车间就会做出荒唐事:为了利用率,把不紧急的订单提前做;为了交付,堆一堆半成品;为了周转,月底强行发货。最后仓库爆了,现金流紧了,大家还觉得自己完成了 KPI。
根子在节拍时间。节拍不是设备最快能跑多快,而是客户需求决定的生产节奏。客户每天要 1000 件,两班 16 小时,理论节拍就是 57.6 秒一件。你让设备 45 秒跑一件,多出来的 12.6 秒就是库存。除非下游是连续流,否则这个“快”会变成在制品。✅ 真正该追的是瓶颈节拍和整体设备效率的平衡,而不是单机速度榜。
再说能耗。单位产品能耗这两年重新被重视,尤其是压铸、注塑、热处理这些高耗能工序。把电表数据按工单归集,和 OEE、良率放在一起看,常常能发现“空转时间”比“加工时间”还费电。有一家注塑厂,夜班换模等待时间长,加热圈一直保温,单件电耗比白班高 18%。这种钱,不靠量化指标根本看不见。
现在的做法也在变。2026 年,不少中型工厂不再追求大而全的 MES,而是从 OPC UA 网关和统一命名空间起步,把设备状态、质量数据、能耗数据打成统一模型。AI 刀具寿命预测、视觉排产、边缘计算盒子,成本比前几年低了不少。但别为了“数字化”而数字化。💡 指标如果不能让班组长在晨会上说出“今天先修哪台、先调哪把刀”,那就是自嗨。

问:产能利用率是不是越高越好?
答:不一定。利用率高,可能是靠加班、超产、堆库存换来的。要同时看准时交付率、在制品周转和加班工时。如果利用率 95%,库存周转天数却从 30 天涨到 50 天,那不是效率高,是把风险藏进了仓库。
落地时,别把指标变成罚款工具
这话我得说重一点。很多工厂推行 OEE、Cpk、FPY,最后都变成扣钱依据。一线员工不傻。你扣他钱,他就调数据。传感器能拔,报表能填,原因代码能选“其他”。最后系统里一片祥和,车间里一地鸡毛。
想让工业量化指标真正起作用,至少做四件事。
- 让操作工参与定义口径,特别是停机原因分类,别超过 5 到 7 项。
- 数据频率别贪高,OEE 按班、关键参数按分钟、Cpk 按批,够用就行。
- 异常要有响应闭环,安灯响了谁来、多久到、怎么修,比大屏颜色重要。
- 复盘看趋势,不搞运动式考核。连续三周改善 1%,比一次冲到 95% 更值钱。
我见过一家做精密齿轮的小厂,没上花哨的 IIoT,就用白板和 Excel,把换型时间从 48 分钟压到 22 分钟。他们的 OEE 只从 61% 提到 69%,但订单准交率从 78% 拉到 94%。老板说,终于不用每天晚上给客户赔笑脸了。你看,指标是冷的,用好了,结果是有温度的。
所以,别问“我们该上哪套系统”。先问:今天车间里最贵的那次停机,原因写清楚了吗?如果没写清楚,再贵的系统也救不了。把这个问题解决,工业量化指标才算真正进了门。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业量化指标:OEE很高,利润很薄?你可能漏了这5个车间数据 https://www.dachanpin.com/a/tg/72737.html